В этом руководстве 9 разделов
Алмазные диски и шлифовальные круги состоят из абразивной рабочей части, несущего корпуса и крепления, совместимого со станком. Для многих сегментных дисков производство включает подготовку порошков, прессование и спекание сегментов, подготовку корпуса, крепление сегментов и окончательную обработку. Технологию изготовления кругов выбирают с учётом металлической или полимерной связки и конструкции корпуса.
Для зарубежного покупателя понимание этой последовательности делает обсуждение с поставщиком более полезным. Это помогает объяснить, почему два инструмента с одинаковым наружным диаметром могут различаться по применению, требованиям к монтажу и стоимости производства.
Практический вопрос заключается в следующем: Какой выбор производства влияет на работу, которую вам нужно выполнить с помощью инструмента, и как этот выбор будет подтвержден перед отправкой?
В этом руководстве рассматриваются три видимые операции — прессование сегментов, соединение пильных дисков и сегментов и обработка отверстий — и связываются они с информацией, необходимой при покупке инструментов для обработки керамической плитки, спеченного камня и натурального камня.
Начните с трех частей алмазного инструмента.
Полезная спецификация разделяет рабочую секцию, опорный корпус и монтажный интерфейс. Каждый из них служит разным целям, поэтому каждый нуждается в своем описании.
| Часть | Что он делает | Что должен определить покупатель |
|---|---|---|
| Абразивная рабочая секция | Выполняет резку или шлифовку. | Применение материала, система соединения, рабочие размеры и требуемая отделка. |
| Опорный корпус | Несет рабочую часть и передает машинные усилия | Конструкция кузова, соответствующие размеры и состояние. |
| Монтажный интерфейс | Подключает и размещает инструмент на машине. | Монтажное отверстие, монтажные поверхности, расположение отверстий или другое указанное соединение |
Сравните варианты Нажмите, чтобы раскрыть
Абразивная рабочая секция
- Что он делает
- Выполняет резку или шлифовку.
- Что должен определить покупатель
- Применение материала, система соединения, рабочие размеры и требуемая отделка.
Опорный корпус
- Что он делает
- Несет рабочую часть и передает машинные усилия
- Что должен определить покупатель
- Конструкция кузова, соответствующие размеры и состояние.
Монтажный интерфейс
- Что он делает
- Подключает и размещает инструмент на машине.
- Что должен определить покупатель
- Монтажное отверстие, монтажные поверхности, расположение отверстий или другое указанное соединение
В сегментированном алмазном диске внешние сегменты содержат алмазный абразив, удерживаемый металлической связкой. Стальной сердечник поддерживает их. Нортона Руководство по конструкции алмазного полотна описывает это различие между сердечником и режущей частью.
Вместо этого шлифовальный круг может иметь сплошное абразивное кольцо, отдельные сегменты или профилированную рабочую поверхность. Его спецификация должна описывать эту геометрию, а также способ монтажа. Фотография помогает определить семейство продуктов; на чертеже указаны размеры, необходимые для заказа.
Прежде чем обсуждать методы производства, назовите операцию: прямая резка, подготовка под углом, прямоугольная обработка, обработка кромки или профилирование. «Алмазный инструмент для камня» оставляет нерешенными слишком много производственных решений.
Прессование сегментов: придание рабочей секции формы.
Как прессование связано со спеканием
При распространённой технологии изготовления сегментов на металлической связке алмазный абразив смешивают с металлическими порошками и придают смеси нужную форму. Прессование формирует порошковую заготовку, а последующая термообработка уплотняет материал. Холодное и горячее прессование обозначают разные условия процесса, а не два универсальных уровня качества.
Опубликованные исследования по Производство инструментов с алмазной пропиткой описаны смеси холодного прессования с последующим спеканием, включая способы совместного использования тепла и давления. Маршрут производства должен соответствовать конкретной рецептуре и конструкции инструмента.
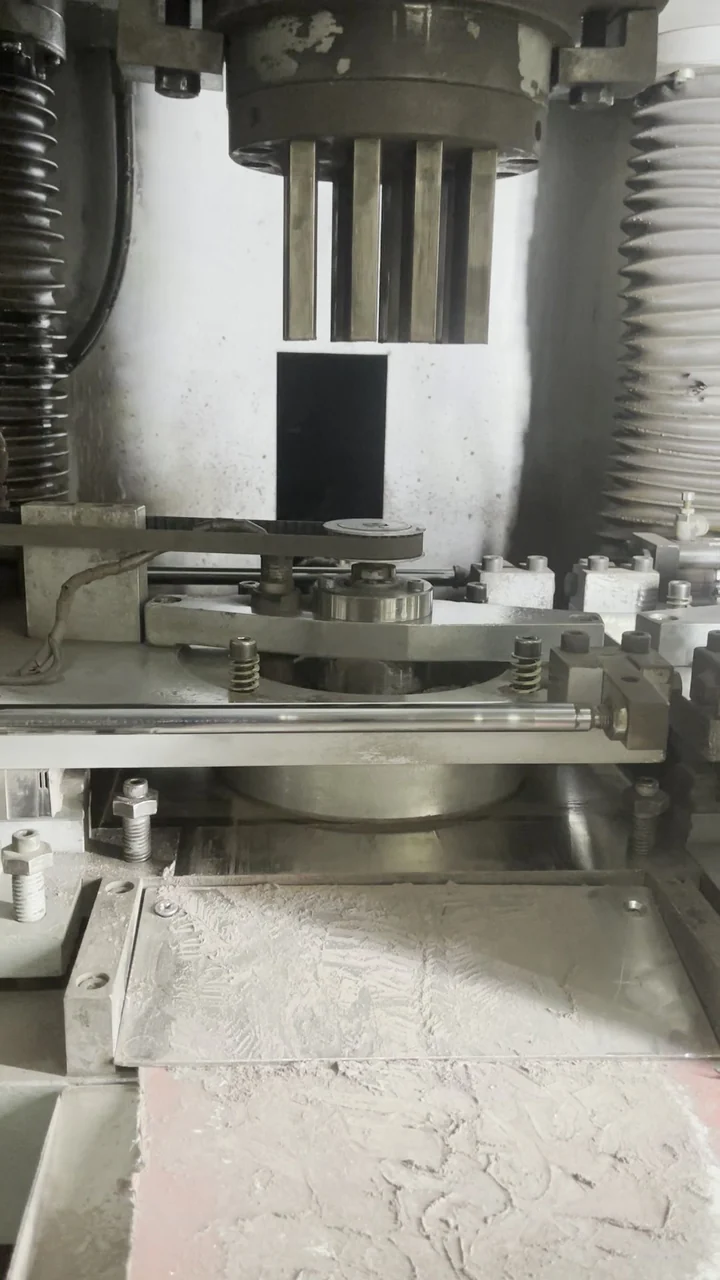
Фотография прессовой станции привлекает внимание к геометрии. Под оснасткой расположены несколько фигурных полостей, иллюстрирующих, почему форма сегмента является определенной производственной особенностью, а не деталью, которую необходимо определить после заказа.
Что следует согласовать перед производством?
Попросите поставщика указать длину, ширину или толщину, высоту и форму сегмента, применимые к котируемому товару. Также установите, как будут измеряться размеры готового инструмента.
Высота сегмента и толщина сегмента имеют разные характеристики. Более высокая рабочая секция не означает автоматически лучшую кромку, а более тонкая секция не автоматически подходит для каждой машины. Обсудите комбинацию с учетом материала, толщины заготовки и требуемого разреза.
Спецификацию связки также необходимо привязать к условиям применения. Связка определяет поведение алмазосодержащей матрицы при работе; её пригодность нельзя оценить по цвету сегмента. Даже если код состава является конфиденциальной информацией изготовителя, согласованные артикул и описание применения дают покупателю однозначную основу для заказа.
Сохраняйте эту ссылку в запросе образца, предложении и заказе повторения. Просить «тот же пильный диск, что и в прошлый раз» менее надежно, чем указывать одобренный объект и любую согласованную версию.
Крепление сегмента: соединение режущей части с пильным диском.
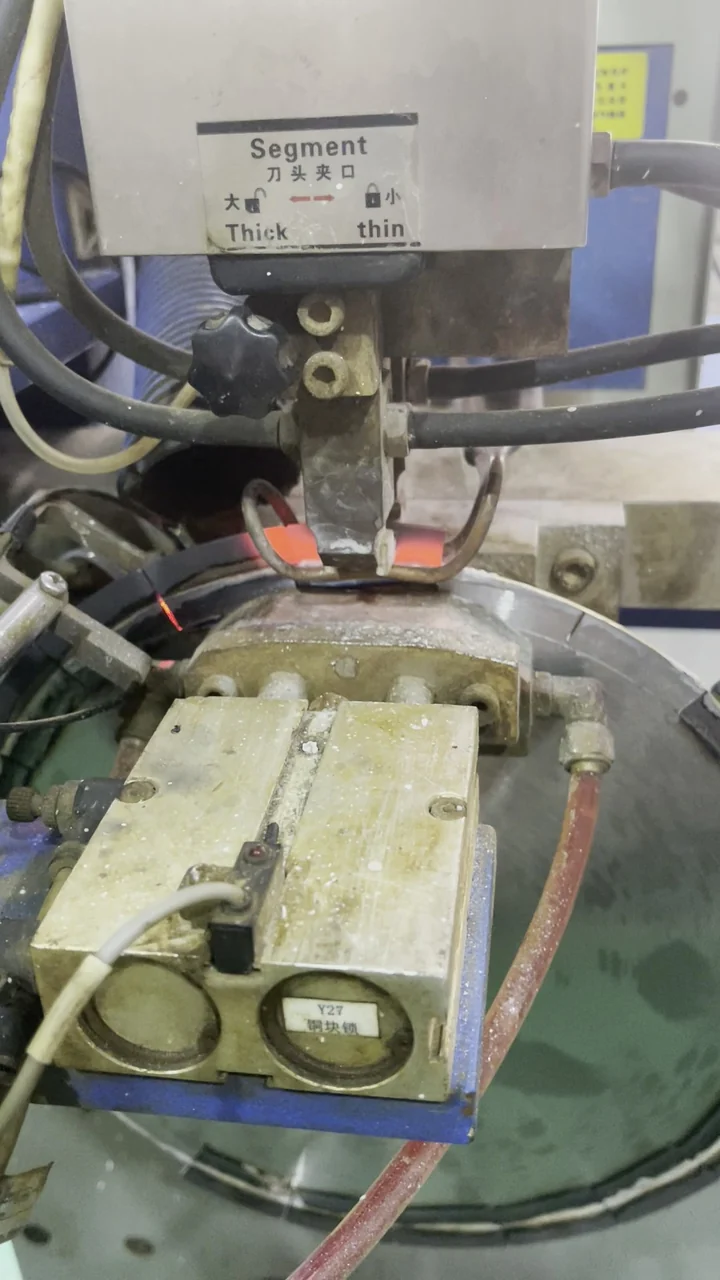
Крупный план станции соединения показывает корпус пильного диска, держатель сегмента и локализованную зону нагрева вместе. Для покупателя это полезный способ разделить два вопроса: как был изготовлен сегмент и как он крепится к сердечнику.
Это отдельные производственные решения. Сегмент может быть спечен до того, как он достигнет станции соединения. Поэтому описание пильного диска как «спеченного» не всегда объясняет весь путь его сборки.
Пайка твёрдым припоем и лазерная сварка — разные процессы
Индукционная пайка использует индукционный нагрев и присадочный металл для формирования соединения без плавления двух основных компонентов. Амбрелл объясняет этот механизм в своей Руководство по индукционной пайке. В лазерной сварке используется другой механизм соединения, и ее не следует рассматривать как другое название одного и того же процесса.
В описаниях коммерческих продуктов «высокочастотная сварка» может относиться к операции пайки с индукционным нагревом. Попросите поставщика указать фактический метод объединения для котируемого товара, особенно при сравнении предложений с разными формулировками. Наш Направляющая пильного диска, изготовленная горячим прессованием, в сравнении с ВЧ-соединенной направляющей Терминология поясняется более подробно.
Что относится к обсуждению покупки?
Подтвердите номер пильного диска, расположение сегментов, предполагаемый материал и одобренную работу в мокром или сухом виде. Затем спросите, какие проверки применяются к собранному пильному полотну, как определяется приемка и как результаты связаны с заказом.
Проверки положения сегмента и проверки целостности соединения отвечают на разные вопросы. Однородный обод удобен для визуального осмотра, тогда как приемка приспособления требует соответствующей процедуры проверки, установленной производителем. Любое разрушающее испытание должно иметь согласованный план отбора проб, а не предполагать, что ему подвергается каждый поставленный объект.
Не извлекайте разрешение на эксплуатацию из метки процесса. Точные инструкции и характеристики инструмента, а также совместимость с машиной определяют его разрешенное использование. Коммерческое предложение должно облегчать идентификацию этой информации до того, как инструмент поступит в производство.
Механическая обработка корпуса и особенности крепления
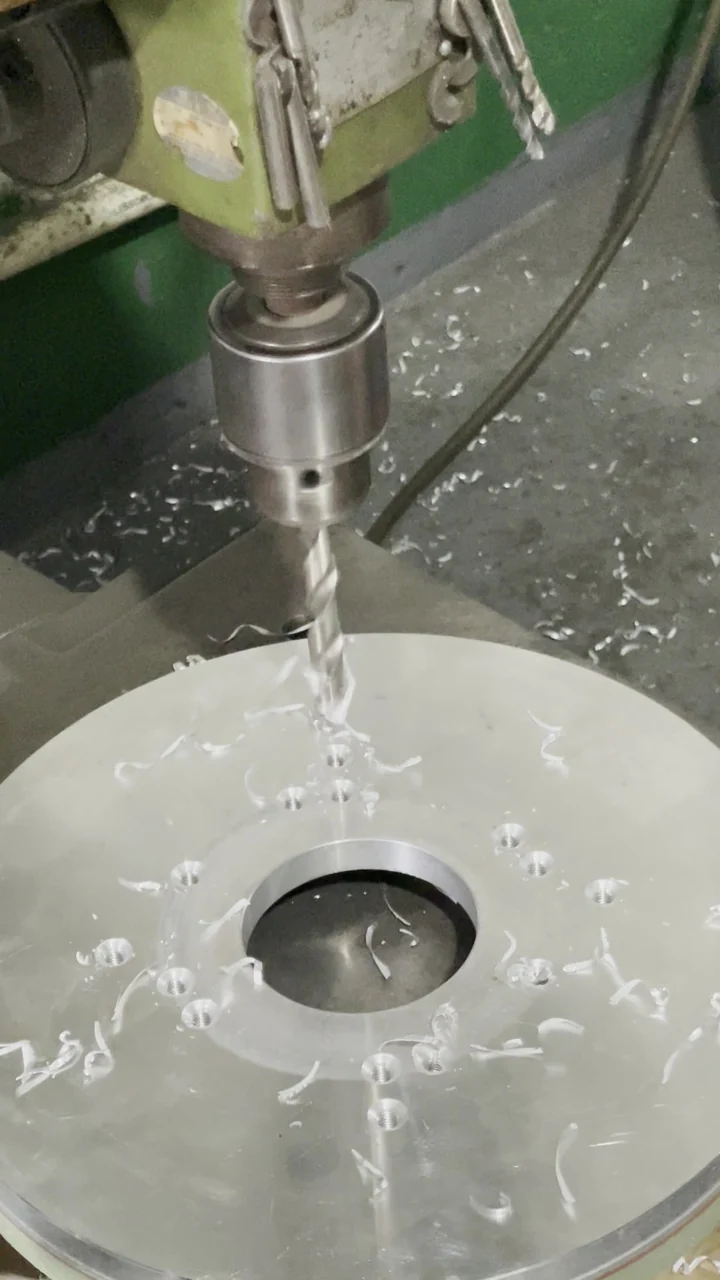
На фотографии механической обработки корпуса показано большое центральное монтажное отверстие и меньшие отверстия в окружающем металле. Эти особенности заслуживают отдельного рассмотрения чертежей: соответствие только наружному диаметру не гарантирует правильности установки инструмента.
Для корпуса шлифовального круга интерфейс может включать в себя установочное отверстие, расположение болтов, выемку, монтажную поверхность или другие элементы. Определите их функции из документации на машину и утвержденного чертежа. Видимое отверстие не является автоматически монтажным отверстием; некоторые конструкции включают другие функциональные отверстия.
Укажите интерфейс без догадок
При необходимости укажите диаметр монтажного отверстия, количество отверстий, диаметр делительной окружности, размер отверстия, спецификацию резьбы и осевые размеры. На чертеже с размерами также должны быть указаны базовая грань и ориентация. Явно указывайте единицы измерения, особенно при обмене данными между чертежами в метрической и дюймовой системе.
Если существующий инструмент изношен или поврежден, не используйте каждую измеренную поверхность в качестве бесспорного номинального размера. Сравните его с документацией на машину или попросите просмотреть чертеж. Фотографии, сделанные непосредственно сверху и сбоку, помогают уточнить планировку, но не могут заменить замеры.
Подготовка к установке должна начинаться до заказа на поставку. Проверьте доступный зазор, особенности расположения и утвержденную рабочую скорость в соответствии с инструкциями по эксплуатации машины и инструмента. Устранить разногласия с поставщиком перед отправкой; механическая обработка поставленного инструмента для приведения его в соответствие не должна становиться решением по умолчанию.
Для пильных дисков тот же принцип применяется к монтажному отверстию и расположению фланцев. Руководство по подбору машины предоставляет более конкретный контрольный список технических характеристик.
Почему шлифовальным кругам нужна собственная производственная спецификация
Шлифовальный круг — это не просто пильный диск с более широкой рабочей кромкой. Контактная поверхность и предполагаемая операция различаются, и кузов должен правильно расположить эту поверхность на машине.
Опубликовано Способы изготовления шлифовальных кругов из смолы описано формирование смесей смол, содержащих абразив, и их отверждение с различными устройствами для соединения рабочей секции с внутренним корпусом. Отверждение смолы и спекание металлического порошка — это разные этапы обработки материала. Соответствующий маршрут зависит от конструкции шлифовального круга.
В спецификации на закупку отделите подготовку металлического корпуса от изготовления абразивного слоя. Спросите, как идентифицируется и проверяется завершенная сборка, вместо того, чтобы предполагать, что обработанный корпус определяет качество готового шлифовального круга. Это также помогает уточнить, какие детали можно настроить, а какие требуют новой технической проверки.
Металлические и полимерные связки относятся к разным группам связующих для абразивного инструмента. Материал Norton — обзор выбора связки — объясняет различия между системами связок. Выбор зависит от операции и требуемого результата; нельзя считать одну связку лучше другой для любых условий.
Для калибровочного или доводочного круга укажите рабочую ширину, профиль, характеристики абразива и позицию в технологической последовательности. Для начального съёма материала может потребоваться иная конфигурация, чем для окончательной доводки кромки.
Таким образом, в производственном описании должно быть указано как физический шлифовальный круг, так и его работа на линии. ЛАХ ДИАМАНТ Информация о поверхностном шлифовании также подчёркивает необходимость согласовать геометрию круга, свойства абразивного зерна и связку с материалом заготовки и требуемым качеством поверхности.
При просмотре калибровочные круги на полимерной связкеВключают материал, существующую последовательность станций и требования к краям. При просмотре ВЧ-керамические пильные дискиОпишите задачу резки и машину. Это дает поставщику правильную отправную точку для каждого семейства продуктов.
Превратите этапы производства в практические точки контроля
Заводские испытания наиболее полезны, когда покупатель и поставщик договариваются о том, что должна установить каждая проверка. Отдельная приемка размеров, условий сборки и характеристик применения вместо того, чтобы рассматривать «проверку качества» как один полный ответ.
| Стадия или особенность | Полезный вопрос о покупке | Запись для запроса, где это применимо |
|---|---|---|
| Конструкция рабочей секции | Какие размеры и ссылки на применение определяют этот элемент? | Утвержденная спецификация или чертеж |
| Прикрепление сегмента | Как проверяется соответствие сборки критериям приемки? | Соответствующий метод и результаты проверки |
| Корпус и монтажный интерфейс | Будет ли инструмент правильно располагаться и сидеть на нашей машине? | Проверка размеров по согласованному чертежу. |
| Состояние готового инструмента | Какие проверки геометрии и состояния включены? | Контрольный список проверок с установленными пределами |
| Пробная версия приложения | Обеспечивает ли инструмент необходимый рез или кромку? | Условия испытаний, наблюдения и решение о приемке |
| Разрешение на поставку | Соответствует ли поставка утвержденному заказу? | Ссылки на изделия, количества и упаковочные записи. |
Сравните варианты Нажмите, чтобы раскрыть
Конструкция рабочей секции
- Полезный вопрос о покупке
- Какие размеры и ссылки на применение определяют этот элемент?
- Запись для запроса, где это применимо
- Утвержденная спецификация или чертеж
Прикрепление сегмента
- Полезный вопрос о покупке
- Как проверяется соответствие сборки критериям приемки?
- Запись для запроса, где это применимо
- Соответствующий метод и результаты проверки
Корпус и монтажный интерфейс
- Полезный вопрос о покупке
- Будет ли инструмент правильно располагаться и сидеть на нашей машине?
- Запись для запроса, где это применимо
- Проверка размеров по согласованному чертежу.
Состояние готового инструмента
- Полезный вопрос о покупке
- Какие проверки геометрии и состояния включены?
- Запись для запроса, где это применимо
- Контрольный список проверок с установленными пределами
Пробная версия приложения
- Полезный вопрос о покупке
- Обеспечивает ли инструмент необходимый рез или кромку?
- Запись для запроса, где это применимо
- Условия испытаний, наблюдения и решение о приемке
Разрешение на поставку
- Полезный вопрос о покупке
- Соответствует ли поставка утвержденному заказу?
- Запись для запроса, где это применимо
- Ссылки на изделия, количества и упаковочные записи.
Согласовать условия измерения
Если биение является частью спецификации, спросите, где оно измеряется и как крепится инструмент во время измерения. Радиальное биение и осевое биение описывают разные отклонения. Изолированное число имеет ограниченное значение без настройки, единиц измерения и лимита приема.
Используйте те же правила для размеров рабочей секции и особенностей монтажа. В протоколе проверки должно быть ясно указано, какая характеристика была проверена, какая ссылка использовалась и соответствовал ли результат согласованным требованиям.
Поддерживайте заводскую проверку и одобрение применения
Инструмент может соответствовать своему размерному чертежу, но при этом все еще требует испытаний на реальном материале покупателя. И наоборот, привлекательный край образца не определяет совместимость монтажа или идентификацию при транспортировке.
Для испытания запишите номер инструмента, материал, станок и соответствующие условия эксплуатации. Оцените результат, который имеет значение для работы: приемлемое состояние кромки, требуемые размеры, дополнительная обработка или другой согласованный критерий. Избегайте изменения нескольких переменных одновременно при исследовании неутешительного результата.
Внесите утвержденную спецификацию в повторные заказы.
После утверждения образца или первоначального заказа сохраняйте конкретную ссылку на закупку. Запишите код продукта, версию чертежа, применение, рабочие размеры, интерфейс и согласованный режим работы. Включите сохраненный образец или датированные фотографии, если они помогут идентифицировать конфигурацию.
Запросить уведомление до того, как будет предоставлено изменение, затрагивающее утвержденную спецификацию. Важный вопрос заключается в том, может ли изменение изменить пригодность, применение или согласованный результат приемки, а не в том, выглядит ли продукт похожим на фотографии в каталоге.
Для международных заказов проверка отгрузки должна сопоставлять физические товары с документацией. Проверьте номера позиций, количество, этикетки и согласованную упаковку. Если несколько спецификаций имеют схожий внешний вид, сделайте идентификацию их упаковки достаточно четкой, чтобы принимающая группа могла разделить их без пробной примерки.
Требования к упаковке должны касаться фактического продукта и условий транспортировки. Защитите рабочие кромки и монтажные поверхности от контактных повреждений и согласуйте порядок разделения и идентификации различных предметов. Обсуждайте способ доставки и требования к обработке при подтверждении упаковки, а не после того, как товар будет готов.
Дистрибьютор, заказывающий несколько вариантов, должен хранить каждую конфигурацию как отдельную позицию. Это помогает сотрудникам отдела продаж, склада и техническим специалистам определить, какую версию получил клиент, при обсуждении заказов на замену или вопросов по применению.
Частые вопросы
Изготовлены ли алмазные инструменты из настоящих алмазов?
Да. Во многих промышленных алмазных дисках используется произведенный алмазный абразив. «Синтетический» описывает способ производства алмаза; это не означает, что абразив представляет собой просто имитацию алмаза. Производительность инструмента также зависит от связки, геометрии и применения, поэтому само слово «алмаз» не является полной характеристикой качества.
В чем разница между прессованием и спеканием?
Прессование формирует порошок в компактное порошковое тело заданной формы. При спекании используется термическая обработка для консолидации материала. Некоторые производственные маршруты сочетают в себе тепло и давление. Спросите, как создается указанный рабочий участок, а не предполагайте, что краткое название процесса описывает каждый этап производства.
Является ли высокочастотная сварка тем же самым, что и лазерная сварка?
Нет. Коммерческий термин «высокочастотная сварка» может описывать процесс пайки с индукционным нагревом с использованием присадочного металла. Лазерная сварка — это другой процесс соединения. Подтвердите фактический метод крепления в спецификации продукта, а также в инструкции по его предполагаемому применению и эксплуатации.
Могут ли два инструмента одинакового диаметра иметь разную производительность?
Да. Диаметр устанавливает только одно измерение. Также имеют значение геометрия рабочей части, выбор абразива и связки, посадка крепления, состояние станка и условия эксплуатации. Сравните полные характеристики и оцените предлагаемый инструмент с учетом материала и условий эксплуатации, для которых он приобретается.
Можно ли сделать монтажные отверстия индивидуальными?
Другой интерфейс требует технической проверки корпуса инструмента и соединения с машиной. Отправьте чертеж с размерами, включая соответствующие положения отверстий, размеры, резьбу и монтажные поверхности. Попросите поставщика подтвердить осуществимость перед размещением заказа; Внешний вид или количество отверстий сами по себе не определяют совместимость.
Что мне следует отправить производителю алмазного инструмента?
Начните с материала, операции, модели машины, текущей спецификации инструмента и требуемого результата. Укажите количество, пункт назначения и любые требования к чертежам или упаковке. Если размер неизвестен, определите его для проверки, а не оценивайте. Четкие фотографии могут помочь поставщику задать следующий полезный вопрос.
Вывод: приобретите производственную спецификацию инструмента.
Понимание того, как изготавливаются алмазные инструменты, поможет вам задать более точные вопросы о покупке. Формирование сегментов определяет геометрию рабочей части; насадка соединяет его с пильным диском; обработка кузова устанавливает физический интерфейс. Завершение, проверка и утверждение применения затем соединяют изготовленное изделие с намеченной работой.
Используйте эти этапы для построения четкой спецификации и повторяемого процесса приемки. Самая сильная рекомендация по закупкам сочетает в себе определенный инструмент, известное применение, подтвержденную совместимость с оборудованием и согласованный результат.