Neste guia 9 seções
Discos e rebolos diamantados combinam uma seção abrasiva de trabalho, um corpo de suporte e uma interface de montagem compatível com a máquina. Em muitos discos segmentados, a fabricação inclui preparação dos pós, prensagem e sinterização dos segmentos, preparação do corpo, fixação dos segmentos e acabamento. Os rebolos seguem processos adequados ao ligante metálico ou resinoide e ao projeto do corpo.
Para um comprador estrangeiro, compreender esta sequência torna a discussão sobre fornecedores mais útil. Isso ajuda a explicar por que duas ferramentas com o mesmo diâmetro externo podem diferir em aplicação, requisitos de montagem e custo de produção.
A questão prática é: Quais escolhas de fabricação afetam o trabalho que você precisa que a ferramenta execute e como essas escolhas serão confirmadas antes do envio?
Este guia segue três operações visíveis – prensagem de segmentos, união de segmentos de lâmina de serra e usinagem de furos – e as conecta às informações necessárias na compra de ferramentas para processamento de ladrilhos cerâmicos, pedras sinterizadas e pedras naturais.
Comece com as três partes de uma ferramenta diamantada
Uma especificação útil separa a seção de trabalho, o corpo de suporte e a interface de montagem. Cada um serve a um propósito diferente, portanto cada um precisa de sua própria descrição.
| Parte | O que faz | O que o comprador deve identificar |
|---|---|---|
| Seção de trabalho abrasivo | Realiza o corte ou retificação | Aplicação de material, sistema de colagem, dimensões de trabalho e acabamento necessário |
| Corpo de suporte | Transporta a seção de trabalho e transmite forças da máquina | Construção da carroceria, dimensões e condições relevantes |
| Interface de montagem | Conecta e localiza a ferramenta na máquina | furo de montagem, faces de montagem, padrão de furo ou outra conexão especificada |
Compare as opções Toque para expandir
Seção de trabalho abrasivo
- O que faz
- Realiza o corte ou retificação
- O que o comprador deve identificar
- Aplicação de material, sistema de colagem, dimensões de trabalho e acabamento necessário
Corpo de suporte
- O que faz
- Transporta a seção de trabalho e transmite forças da máquina
- O que o comprador deve identificar
- Construção da carroceria, dimensões e condições relevantes
Interface de montagem
- O que faz
- Conecta e localiza a ferramenta na máquina
- O que o comprador deve identificar
- furo de montagem, faces de montagem, padrão de furo ou outra conexão especificada
Em um disco de diamante segmentado, os segmentos externos contêm abrasivo de diamante mantido em uma ligação metálica. O núcleo de aço os sustenta. Norton's guia para construção de lâmina de serra diamantada descreve esta distinção entre o núcleo e a seção de corte.
Um rebolo pode, em vez disso, ter um anel abrasivo contínuo, segmentos separados ou uma superfície de trabalho moldada. Sua especificação deve descrever essa geometria, bem como o arranjo de montagem. Uma fotografia ajuda a identificar a família de produtos; um desenho estabelece as dimensões necessárias para um pedido.
Antes de discutir os métodos de produção, nomeie a operação: corte reto, preparação de esquadria, esquadria, refinamento de arestas ou perfilamento. “Ferramenta de diamante para pedra” deixa muitas decisões de fabricação sem solução.
Prensagem de segmento: dar forma à seção de trabalho
Como a prensagem se relaciona com a sinterização
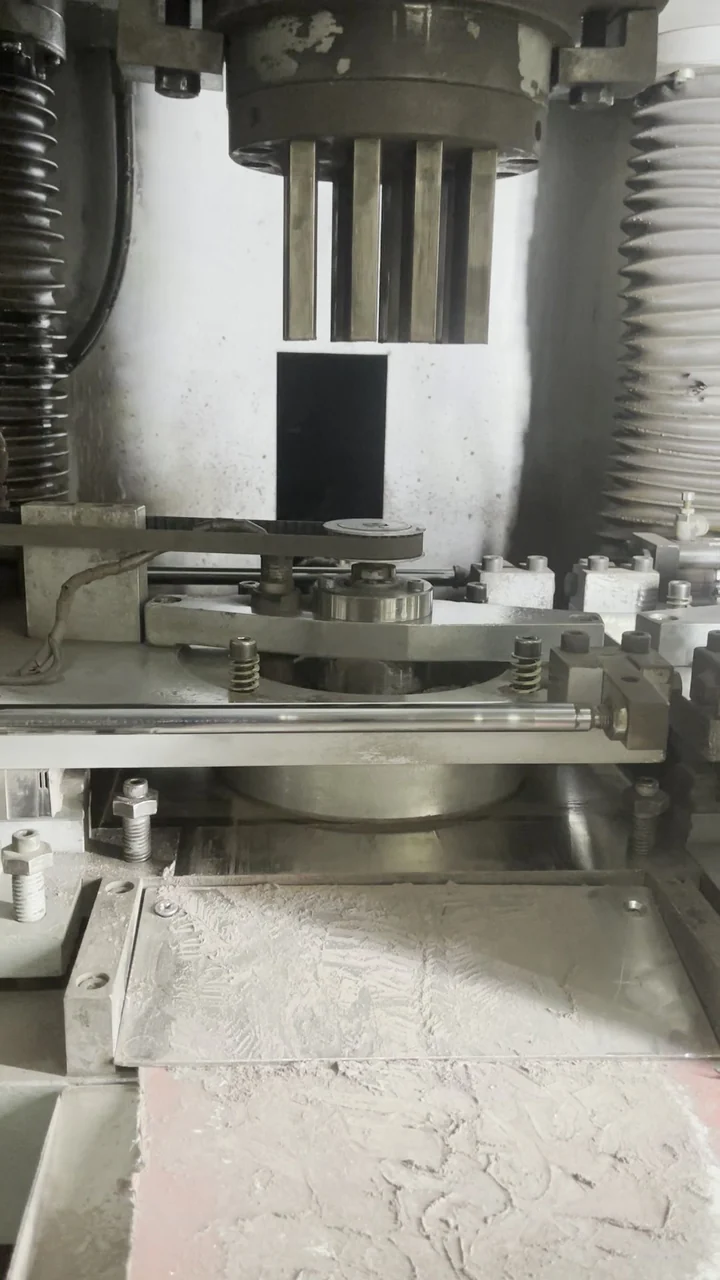
Em um processo comum de fabricação de segmentos com ligante metálico, o abrasivo de diamante é misturado aos pós metálicos e recebe a geometria necessária. A prensagem forma um compacto de pó; o processamento térmico posterior consolida o material. Prensagem a frio e a quente descrevem condições de processo diferentes, não dois níveis universais de qualidade.
Pesquisa publicada sobre fabricação de ferramentas impregnadas de diamante descreve misturas compactadas a frio seguidas de sinterização, incluindo rotas que utilizam calor e pressão em conjunto. A rota de produção deve adequar-se à formulação específica e ao design da ferramenta.
A fotografia da estação de prensagem chama a atenção para a geometria. Várias cavidades moldadas ficam abaixo das ferramentas, ilustrando por que o formato do segmento é um recurso de produção definido e não um detalhe a ser resolvido após o pedido.
O que deve ser acordado antes da produção?
Solicitar ao fornecedor que identifique o comprimento, largura ou espessura do segmento, altura e formato aplicáveis ao item cotado. Estabeleça também como as dimensões serão medidas na ferramenta acabada.
A altura do segmento e a espessura do segmento são especificações diferentes. Uma seção de trabalho mais alta não significa automaticamente uma borda melhor, e uma seção mais fina não se adapta automaticamente a todas as máquinas. Discuta a combinação em relação ao material, espessura da peça e corte necessário.
A especificação do ligante também precisa estar vinculada à aplicação. Ela determina como a matriz que contém os diamantes se comporta em uso; a adequação não pode ser avaliada pela cor do segmento. Se o código da formulação for informação proprietária do fabricante, um código de produto acordado e a descrição da aplicação ainda podem servir como referência estável para a compra.
Manter essa referência na solicitação de amostra, cotação e pedido repetido. Pedir “a mesma lâmina de serra da última vez” é menos confiável do que identificar o item aprovado e qualquer revisão acordada.
Fixação do segmento: conectando a seção de corte à lâmina de serra
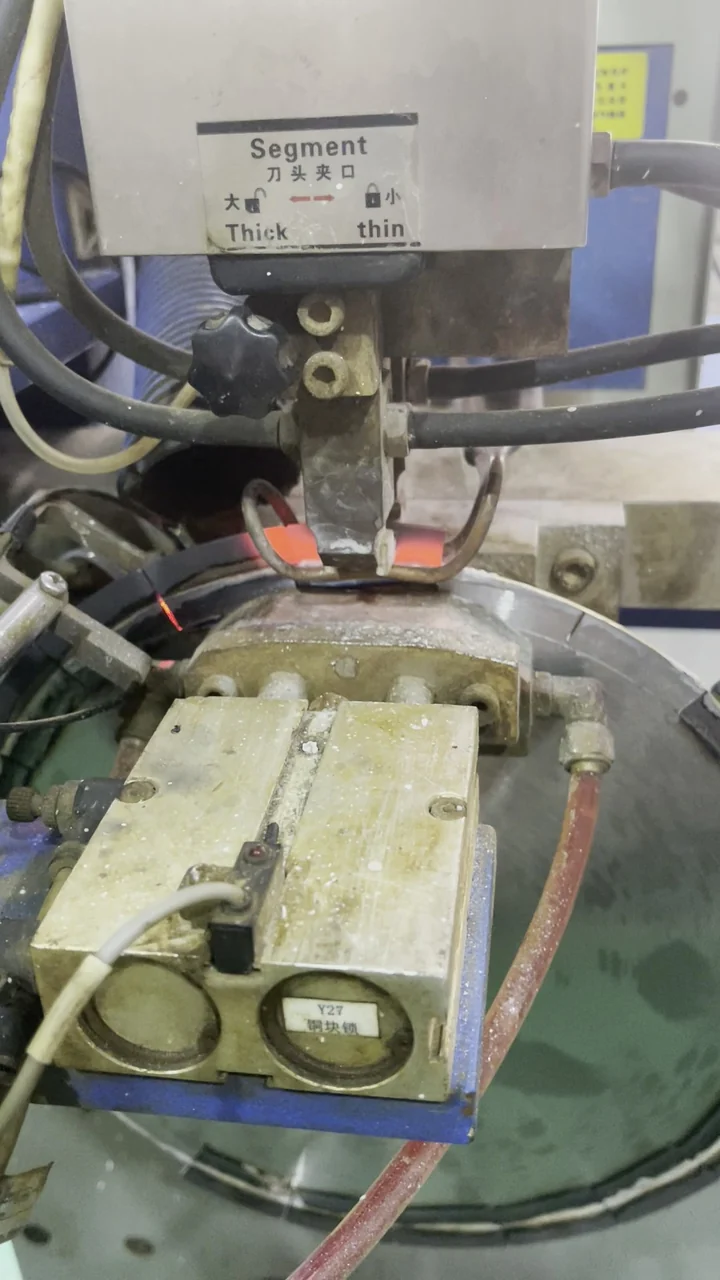
O grande plano da estação de junção mostra o corpo da lâmina de serra, o suporte do segmento e a área de aquecimento localizada juntos. Para o comprador, esta é uma forma útil de separar duas questões: como o segmento foi fabricado e como ele está preso ao núcleo.
Estas são decisões de produção distintas. Um segmento pode ser sinterizado antes de atingir uma estação de união. Portanto, descrever uma lâmina de serra como “sinterizada” nem sempre explica seu percurso completo de montagem.
Brasagem e soldagem a laser são processos diferentes
A brasagem por indução utiliza aquecimento por indução e um metal de adição para formar uma junta sem derreter os dois componentes de base. Ambrell explica esse mecanismo em seu orientação de brasagem por indução. A soldagem a laser utiliza um mecanismo de união diferente e não deve ser tratada como outro nome para o mesmo processo.
Nas descrições de produtos comerciais, “soldagem de alta frequência” pode se referir a uma operação de brasagem aquecida por indução. Peça ao fornecedor que indique o método de união real para o item cotado, principalmente ao comparar ofertas com palavras diferentes. Nosso guia de lâmina de serra prensada a quente versus unida por HF explica a terminologia com mais detalhes.
O que pertence à discussão de compra?
Confirme a referência da lâmina de serra, a disposição dos segmentos, o material pretendido e a operação aprovada em molhado ou seco. Em seguida, pergunte quais inspeções se aplicam à lâmina de serra montada, como é definida a aceitação e como os resultados estão associados ao pedido.
As verificações de posição do segmento e as verificações de integridade das juntas respondem a diferentes questões. Um aro de aparência consistente é útil para revisão visual, enquanto a aceitação do acessório requer o procedimento de inspeção apropriado do fabricante. Qualquer teste destrutivo deve ter um plano de amostragem acordado, em vez de uma suposição de que cada item entregue será submetido a ele.
Não obtenha permissão operacional de uma etiqueta de processo. As instruções e classificação exatas da ferramenta, juntamente com a compatibilidade da máquina, determinam seu uso permitido. Uma cotação deve facilitar a identificação dessas informações antes que a ferramenta chegue à produção.
Usinagem do corpo e recursos de montagem
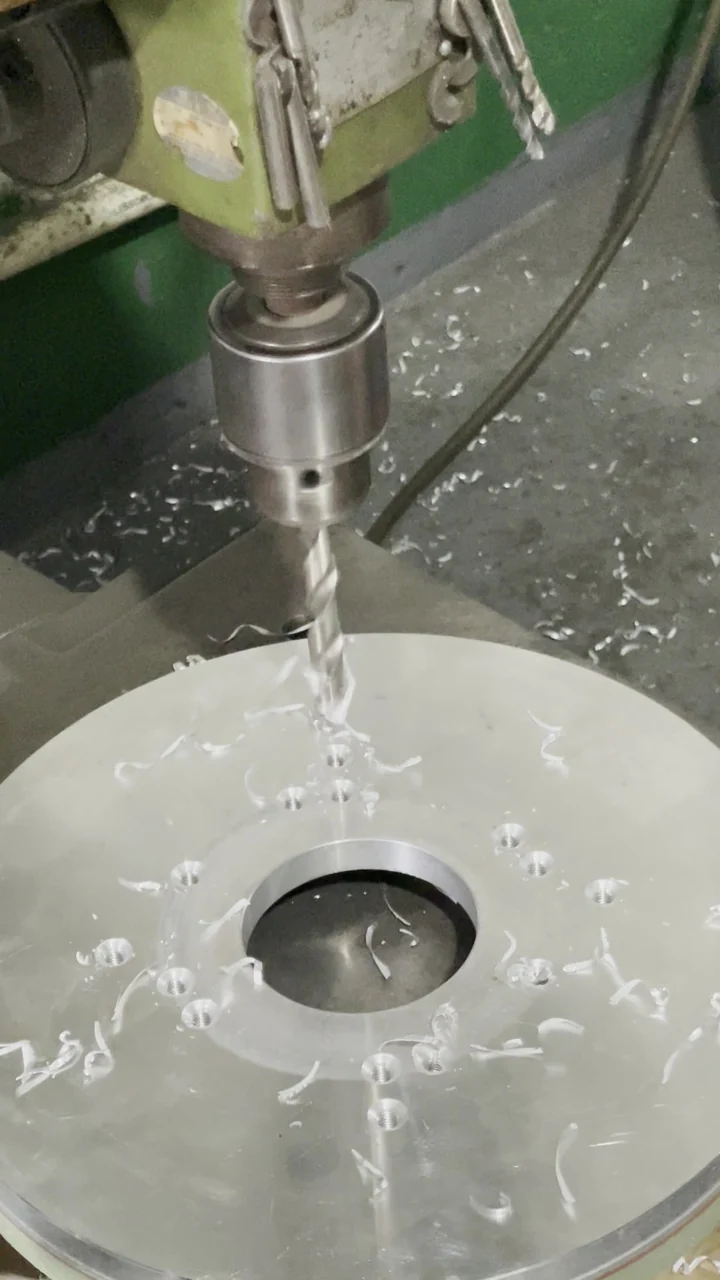
A fotografia de usinagem do corpo mostra um grande furo de montagem central e furos menores no metal circundante. Estas características merecem uma revisão de desenho separada: combinar o diâmetro externo por si só não estabelece que uma ferramenta será montada corretamente.
Para um corpo de rebolo, a interface pode envolver um furo de montagem de localização, padrão de parafuso, recesso, face de montagem ou outros recursos. Identifique suas funções na documentação da máquina e no desenho aprovado. Um furo visível não é automaticamente um furo de montagem; alguns designs incluem outras aberturas funcionais.
Especifique a interface sem suposições
Quando relevante, forneça o diâmetro do furo de montagem, a contagem de furos, o diâmetro do círculo primitivo, o tamanho do furo, a especificação da rosca e as dimensões axiais. Um desenho cotado também deve identificar a face de referência e a orientação. Indique unidades explicitamente, especialmente ao comunicar entre desenhos métricos e baseados em polegadas.
Se a ferramenta existente estiver desgastada ou danificada, não utilize cada superfície medida como uma dimensão nominal inquestionável. Compare-o com a documentação da máquina ou solicite uma revisão do desenho. Fotos tiradas diretamente de cima e de lado ajudam a esclarecer o layout, mas não podem substituir as medidas.
A preparação da instalação deverá começar antes do pedido de compra. Confirme a folga disponível, os recursos de localização e a velocidade operacional aprovada de acordo com as instruções da máquina e da ferramenta. Resolver discrepâncias com o fornecedor antes do envio; usinar uma ferramenta entregue para ajustá-la não deve se tornar a solução padrão.
Para lâminas de serra, o mesmo princípio se aplica ao furo de montagem e à disposição do flange. O guia de correspondência de máquina fornece uma lista de verificação de especificações mais focada.
Por que os rebolos precisam de suas próprias especificações de fabricação
Um rebolo não é simplesmente uma lâmina de serra com uma borda de trabalho mais larga. A superfície de contato e a operação pretendida são diferentes, e o corpo deve posicionar essa superfície corretamente na máquina.
Publicado métodos de fabricação de rebolos de resina descrevem a formação de misturas de resina contendo abrasivos e sua cura, com diferentes disposições para conectar a seção de trabalho ao corpo interno. A cura da resina e a sinterização com pó metálico são etapas diferentes do processamento do material. A rota relevante depende da construção do rebolo.
Para especificação de compra, separar a preparação do corpo metálico da fabricação da camada abrasiva. Pergunte como a montagem completa é identificada e verificada, em vez de presumir que um corpo usinado estabelece a qualidade do rebolo acabado. Isso também ajuda a esclarecer quais detalhes podem ser customizados e quais precisam de uma nova revisão técnica.
Ligantes metálicos e resinoides pertencem a famílias diferentes de ligantes abrasivos. O guia de seleção do ligante da Norton explica que os sistemas de ligantes oferecem características diferentes. A escolha depende da operação e do resultado esperado, e não de uma classificação geral em que um ligante seja sempre superior ao outro.
Para um rebolo de esquadrejamento ou acabamento, descreva a largura de trabalho, o perfil, a especificação do abrasivo e a posição na sequência. Uma substituição para a remoção inicial de material pode exigir uma configuração diferente daquela destinada ao acabamento final da borda.
O resumo de fabricação deve, portanto, identificar tanto o rebolo físico quanto sua função na linha. LACH DIAMANT informações de retificação de superfície também destaca a importância de adequar a geometria do rebolo, as características dos grãos e o ligante à peça e ao acabamento desejado.
Ao revisar rebolos de esquadrejamento com ligante resinoide, incluem o material, a sequência de estação existente e os requisitos de borda. Ao revisar Lâminas de serra de cerâmica HF, descrevem a tarefa de corte e a máquina. Isto dá ao fornecedor o ponto de partida certo para cada família de produtos.
Transformar as etapas de fabricação em pontos práticos de inspeção
Os testes de fábrica são mais úteis quando o comprador e o fornecedor concordam com o que cada verificação pretende estabelecer. Aceitação dimensional separada, condição de montagem e desempenho da aplicação em vez de tratar a “qualidade verificada” como uma resposta completa.
| Estágio ou recurso | Pergunta útil sobre compras | Registro para solicitação quando aplicável |
|---|---|---|
| Projeto da seção de trabalho | Quais dimensões e referência de aplicação definem este item? | Especificação ou desenho aprovado |
| Anexação de segmento | Como o conjunto é verificado em relação aos seus critérios de aceitação? | Método de inspeção e resultados relevantes |
| Corpo e interface de montagem | A ferramenta se localizará e assentará corretamente em nossa máquina? | Inspeção dimensional em relação ao desenho acordado |
| Condição da ferramenta acabada | Quais verificações de geometria e condição estão incluídas? | Lista de verificação de inspeção com limites identificados |
| Teste de aplicação | A ferramenta produz nosso corte ou borda necessária? | Condições de teste, observações e decisão de aceitação |
| Liberação de embarque | A remessa corresponde ao pedido aprovado? | Referências de itens, quantidades e registros de embalagem |
Compare as opções Toque para expandir
Projeto da seção de trabalho
- Pergunta útil sobre compras
- Quais dimensões e referência de aplicação definem este item?
- Registro para solicitação quando aplicável
- Especificação ou desenho aprovado
Anexação de segmento
- Pergunta útil sobre compras
- Como o conjunto é verificado em relação aos seus critérios de aceitação?
- Registro para solicitação quando aplicável
- Método de inspeção e resultados relevantes
Corpo e interface de montagem
- Pergunta útil sobre compras
- A ferramenta se localizará e assentará corretamente em nossa máquina?
- Registro para solicitação quando aplicável
- Inspeção dimensional em relação ao desenho acordado
Condição da ferramenta acabada
- Pergunta útil sobre compras
- Quais verificações de geometria e condição estão incluídas?
- Registro para solicitação quando aplicável
- Lista de verificação de inspeção com limites identificados
Teste de aplicação
- Pergunta útil sobre compras
- A ferramenta produz nosso corte ou borda necessária?
- Registro para solicitação quando aplicável
- Condições de teste, observações e decisão de aceitação
Liberação de embarque
- Pergunta útil sobre compras
- A remessa corresponde ao pedido aprovado?
- Registro para solicitação quando aplicável
- Referências de itens, quantidades e registros de embalagem
Acordar as condições de medição
Se o desvio fizer parte da especificação, pergunte onde ele é medido e como a ferramenta é montada durante a medição. O desvio radial e o desvio axial descrevem diferentes desvios. Um número isolado tem significado limitado sem configuração, unidades e limite de aceitação.
Use a mesma disciplina para dimensões da seção de trabalho e recursos de montagem. O registro de inspeção deve deixar claro qual característica foi verificada, qual referência foi utilizada e se o resultado atendeu ao requisito acordado.
Manter a inspeção de fábrica e a aprovação da aplicação conectadas
Uma ferramenta pode atender seu desenho dimensional e ainda precisar de um teste de aplicação no material real do comprador. Por outro lado, uma borda de amostra atraente não estabelece compatibilidade de montagem ou identificação de remessa.
Para o teste, registre a referência da ferramenta, material, máquina e condições operacionais relevantes. Avalie o resultado que importa para o trabalho: condição aceita da borda, dimensões exigidas, acabamento adicional ou outro critério acordado. Evite alterar diversas variáveis ao mesmo tempo ao investigar um resultado decepcionante.
Transportar a especificação aprovada em pedidos repetidos
Depois que uma amostra ou pedido inicial for aprovado, mantenha a referência de compra específica. Registre o código do produto, revisão do desenho, aplicação, dimensões de trabalho, interface e modo de operação acordado. Inclua uma amostra retida ou fotografias datadas quando ajudarem a identificar a configuração.
Solicitar notificação antes que uma alteração que afete a especificação aprovada seja fornecida. A questão importante é se a mudança pode alterar o ajuste, a aplicação ou o resultado de aceitação acordado – e não se o produto parece semelhante numa fotografia de catálogo.
Para pedidos internacionais, a inspeção de embarque deverá conectar as mercadorias físicas à documentação. Verifique as referências dos itens, quantidades, etiquetas e embalagem acordada. Quando várias especificações compartilham uma aparência semelhante, deixe a identificação da embalagem clara o suficiente para que a equipe receptora as separe sem necessidade de teste de montagem.
Os requisitos de embalagem devem abordar o produto real e o arranjo de transporte. Proteja as bordas de trabalho e as faces de montagem contra danos por contato e defina como os diferentes itens serão separados e identificados. Discuta o modo de envio e os requisitos de manuseio ao confirmar a embalagem, e não depois que as mercadorias estiverem prontas.
Um distribuidor que solicita diversas variantes deve manter cada configuração como um item de linha separado. Isso ajuda a equipe de vendas, almoxarifado e técnica a identificar qual versão um cliente recebeu ao discutir pedidos de substituição ou questões de aplicação.
Perguntas frequentes
As ferramentas diamantadas são feitas com diamantes reais?
Sim. Muitos discos diamantados industriais usam abrasivos diamantados fabricados. “Sintético” descreve como o diamante é produzido; isso não significa que o abrasivo seja simplesmente uma imitação de diamante. O desempenho da ferramenta também depende da ligação, geometria e aplicação, portanto a palavra “diamante” por si só não é uma especificação de qualidade completa.
Qual a diferença entre prensagem e sinterização?
A prensagem forma o pó em um corpo de pó compactado com o formato pretendido. A sinterização utiliza processamento térmico para consolidar o material. Algumas rotas de produção combinam calor e pressão. Pergunte como a seção de trabalho citada é feita, em vez de presumir que um breve nome do processo descreve cada estágio da produção.
A soldagem de alta frequência é igual à soldagem a laser?
Não. O termo comercial “soldagem de alta frequência” pode descrever um processo de brasagem aquecida por indução usando metal de adição. A soldagem a laser é um processo de união diferente. Confirme o método de fixação real nas especificações do produto, juntamente com a aplicação pretendida e as instruções de operação.
Duas ferramentas com o mesmo diâmetro podem ter desempenhos diferentes?
Sim. O diâmetro estabelece apenas uma dimensão. A geometria da seção de trabalho, a seleção do abrasivo e do ligante, o ajuste de montagem, a condição da máquina e as condições de operação também são importantes. Compare especificações completas e avalie a ferramenta proposta em relação ao material e operação para a qual está sendo adquirida.
Os furos de montagem podem ser personalizados?
Uma interface diferente requer uma revisão técnica do corpo da ferramenta e da conexão da máquina. Envie um desenho cotado, incluindo posições de furos, tamanhos, roscas e faces de montagem relevantes. Peça ao fornecedor para confirmar a viabilidade antes de fazer o pedido; a aparência ou a contagem de furos por si só não estabelecem compatibilidade.
O que devo enviar a um fabricante de ferramentas diamantadas?
Comece com o material, operação, modelo da máquina, especificação atual da ferramenta e resultado necessário. Adicione quantidade, destino e quaisquer requisitos de desenho ou embalagem. Se uma dimensão for desconhecida, identifique-a para revisão em vez de estimá-la. Fotografias nítidas podem ajudar o fornecedor a fazer a próxima pergunta útil.
Conclusão: adquirir a especificação de fabricação por trás da ferramenta
Compreender como as ferramentas diamantadas são feitas ajuda você a fazer perguntas de compra mais precisas. A formação de segmentos define a geometria da seção de trabalho; o acessório conecta-o à lâmina da serra; a usinagem do corpo estabelece a interface física. O acabamento, a inspeção e a aprovação da aplicação conectam o item fabricado ao trabalho pretendido.
Use esses estágios para construir uma especificação clara e um processo de aceitação repetível. A referência de compra mais forte combina uma ferramenta definida, uma aplicação conhecida, compatibilidade de máquina confirmada e um resultado acordado.