En esta guía 9 secciones
Los discos y las muelas diamantadas combinan una sección abrasiva de trabajo, un cuerpo de soporte y una interfaz de montaje compatible con la máquina. En muchos discos segmentados, la fabricación comprende preparación de polvos, prensado y sinterizado de segmentos, preparación del cuerpo, unión de segmentos y acabado. Las muelas siguen procesos adecuados a su ligante metálico o de resina y al diseño del cuerpo.
Para un comprador extranjero, comprender esta secuencia hace que la conversación con el proveedor sea más útil. Ayuda a explicar por qué dos herramientas con el mismo diámetro exterior pueden diferir en aplicación, requisitos de montaje y costo de producción.
La pregunta práctica es: ¿Qué opciones de fabricación afectan el trabajo que necesita que realice la herramienta y cómo se confirmarán esas opciones antes del envío?
Esta guía sigue tres operaciones visibles (prensado de segmentos, unión de segmentos de hoja de sierra y mecanizado de orificios) y las conecta con la información necesaria al comprar herramientas para el procesamiento de baldosas cerámicas, piedra sinterizada y piedra natural.
Comience con las tres partes de una herramienta de diamante.
Una especificación útil separa la sección de trabajo, el cuerpo de soporte y la interfaz de montaje. Cada uno tiene un propósito diferente, por lo que cada uno necesita su propia descripción.
| Parte | que hace | Lo que el comprador debe identificar |
|---|---|---|
| Sección de trabajo abrasivo | Realiza el corte o rectificado | Aplicación del material, sistema de unión, dimensiones de trabajo y acabado requerido. |
| Cuerpo de soporte | Lleva la sección de trabajo y transmite las fuerzas de la máquina. | Construcción de la carrocería, dimensiones relevantes y estado. |
| Interfaz de montaje | Conecta y ubica la herramienta en la máquina. | orificio de montaje, caras de montaje, patrón de orificios u otra conexión especificada |
Compare las opciones Toque para ampliar
Sección de trabajo abrasivo
- que hace
- Realiza el corte o rectificado
- Lo que el comprador debe identificar
- Aplicación del material, sistema de unión, dimensiones de trabajo y acabado requerido.
Cuerpo de soporte
- que hace
- Lleva la sección de trabajo y transmite las fuerzas de la máquina.
- Lo que el comprador debe identificar
- Construcción de la carrocería, dimensiones relevantes y estado.
Interfaz de montaje
- que hace
- Conecta y ubica la herramienta en la máquina.
- Lo que el comprador debe identificar
- orificio de montaje, caras de montaje, patrón de orificios u otra conexión especificada
En un disco de diamante segmentado, los segmentos exteriores contienen abrasivo de diamante contenido en una unión metálica. El núcleo de acero los sostiene. Norton guía para la construcción de hojas de sierra de diamante describe esta distinción entre la sección central y de corte.
En cambio, una muela abrasiva puede tener un anillo abrasivo continuo, segmentos separados o una superficie de trabajo conformada. Su especificación debe describir esa geometría así como la disposición de montaje. Una fotografía ayuda a identificar la familia de productos; un plano establece las dimensiones necesarias para un pedido.
Antes de discutir los métodos de producción, nombre la operación: corte recto, preparación a inglete, escuadrado, refinamiento de bordes o perfilado. La “herramienta de diamante en lugar de piedra” deja demasiadas decisiones de fabricación sin resolver.
Prensado de segmentos: dar forma a la sección de trabajo
¿Qué relación tiene el prensado con la sinterización?
En un proceso habitual para segmentos con ligante metálico, se mezclan abrasivo de diamante y polvos metálicos y se les da la geometría requerida. El prensado forma un compacto de polvo; el tratamiento térmico posterior consolida el material. El prensado en frío y en caliente describen condiciones de proceso distintas, no dos niveles universales de calidad.
Investigación publicada sobre fabricación de herramientas impregnadas de diamante describe mezclas compactadas en frío seguidas de sinterización, incluidas rutas que utilizan calor y presión juntos. La ruta de producción debe adaptarse a la formulación particular y al diseño de la herramienta.
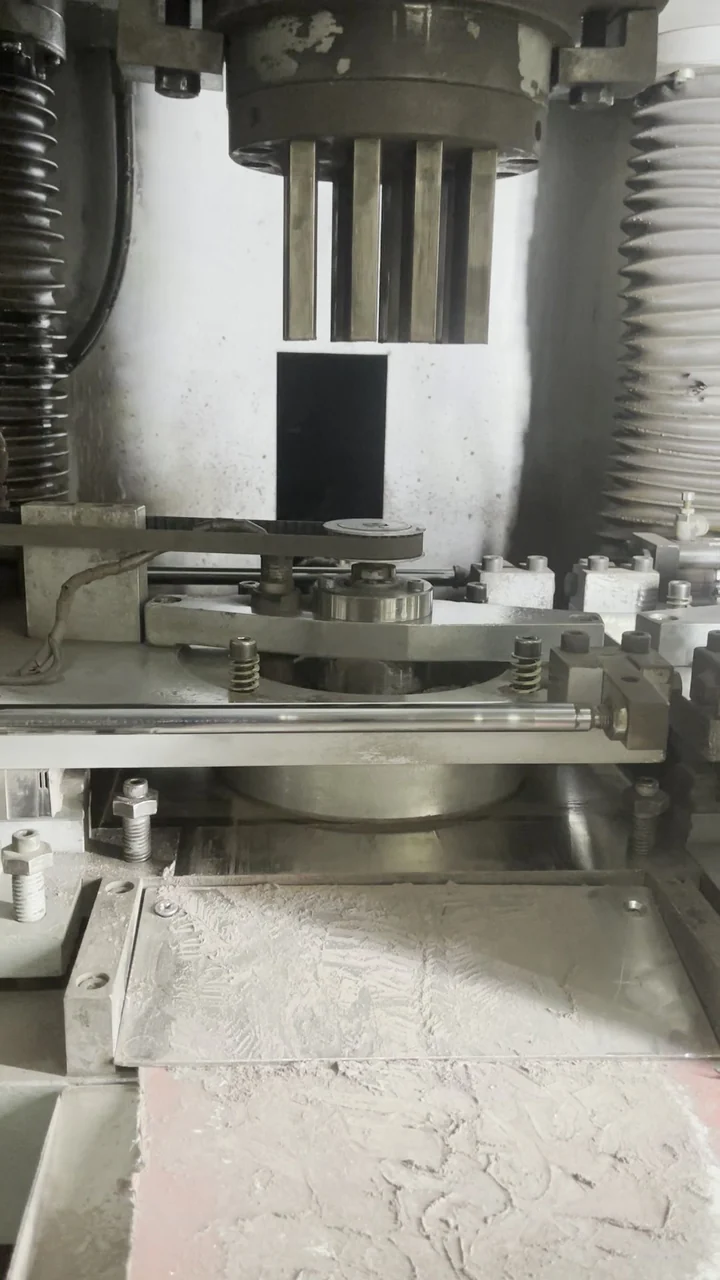
La fotografía de la estación de prensado llama la atención sobre la geometría. Varias cavidades con forma se encuentran debajo de las herramientas, lo que ilustra por qué la forma del segmento es una característica de producción definida en lugar de un detalle que se debe resolver después de realizar el pedido.
¿Qué se debe acordar antes de la producción?
Solicite al proveedor que identifique la longitud, el ancho o el grosor del segmento, la altura y la forma aplicables al artículo cotizado. También establezca cómo se medirán las dimensiones en la herramienta terminada.
La altura y el grosor del segmento son especificaciones diferentes. Una sección de trabajo más alta no significa automáticamente un mejor borde, y una sección más delgada no se adapta automáticamente a todas las máquinas. Analice la combinación en función del material, el espesor de la pieza de trabajo y el corte requerido.
La especificación del ligante también debe vincularse a una aplicación. Determina cómo se comporta la matriz que contiene el diamante; su idoneidad no puede juzgarse por el color del segmento. Si el código de la formulación es información reservada del fabricante, un código de producto acordado y una descripción de la aplicación pueden servir como referencia estable de compra.
Mantenga esa referencia en la solicitud de muestra, cotización y pedido repetido. Pedir “la misma hoja de sierra que la última vez” es menos confiable que identificar el artículo aprobado y cualquier revisión acordada.
Fijación del segmento: conexión de la sección de corte a la hoja de sierra
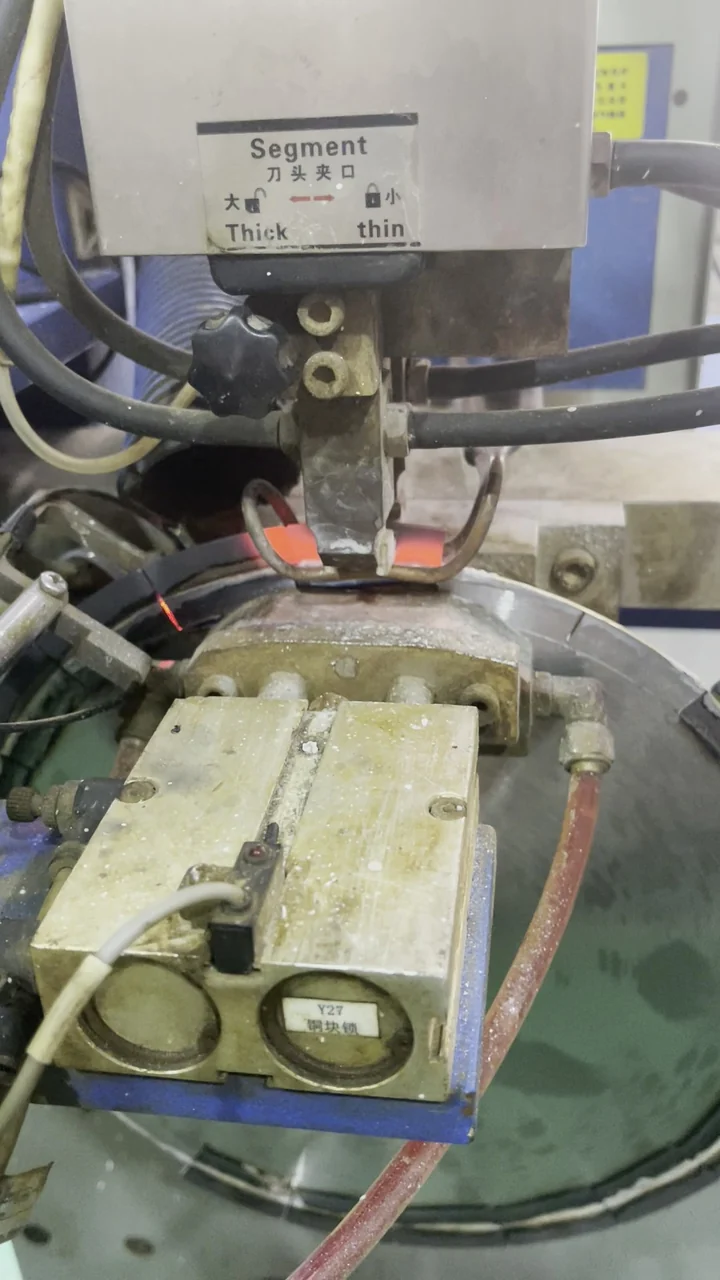
El primer plano de la estación de unión muestra juntos el cuerpo de la hoja de sierra, el soporte del segmento y la zona de calentamiento localizada. Para el comprador, esta es una manera útil de separar dos preguntas: cómo se fabricó el segmento y cómo se unió al núcleo.
Estas son decisiones de producción distintas. Un segmento puede sinterizarse antes de que llegue a una estación de unión. Por lo tanto, calificar una hoja de sierra como “sinterizada” no siempre explica su proceso completo de montaje.
La soldadura fuerte y la soldadura láser son procesos distintos
La soldadura fuerte por inducción utiliza calentamiento por inducción y un metal de aportación para formar una unión sin fundir los dos componentes base. Ambrell explica este mecanismo en su guía de soldadura fuerte por inducción. La soldadura láser utiliza un mecanismo de unión diferente y no debe tratarse como un nombre más para el mismo proceso.
En las descripciones de productos comerciales, "soldadura de alta frecuencia" puede referirse a una operación de soldadura fuerte calentada por inducción. Pídale al proveedor que indique el método de unión real para el artículo que se cotiza, especialmente al comparar ofertas redactadas de manera diferente. Nuestro guía de hoja de sierra prensada en caliente versus unida por HF explica la terminología con más detalle.
¿Qué pertenece al debate sobre compras?
Confirme la referencia de la hoja de sierra, la disposición de los segmentos, el material previsto y la operación aprobada en seco o en húmedo. Luego pregunte qué controles se aplican a la hoja de sierra ensamblada, cómo se define la aceptación y cómo se relacionan los resultados con el pedido.
Las comprobaciones de la posición de los segmentos y las comprobaciones de la integridad de las juntas responden a diferentes preguntas. Una llanta de apariencia consistente es útil para la revisión visual, mientras que la aceptación del accesorio requiere el procedimiento de inspección apropiado por parte del fabricante. Cualquier prueba destructiva debe tener un plan de muestreo acordado en lugar de asumir que cada artículo entregado se somete a él.
No obtenga el permiso de operación de una etiqueta de proceso. Las instrucciones y la clasificación exacta de la herramienta, junto con la compatibilidad de la máquina, determinan su uso permitido. Una cotización debe hacer que esa información sea fácil de identificar antes de que la herramienta llegue a producción.
Mecanizado del cuerpo y características de montaje.
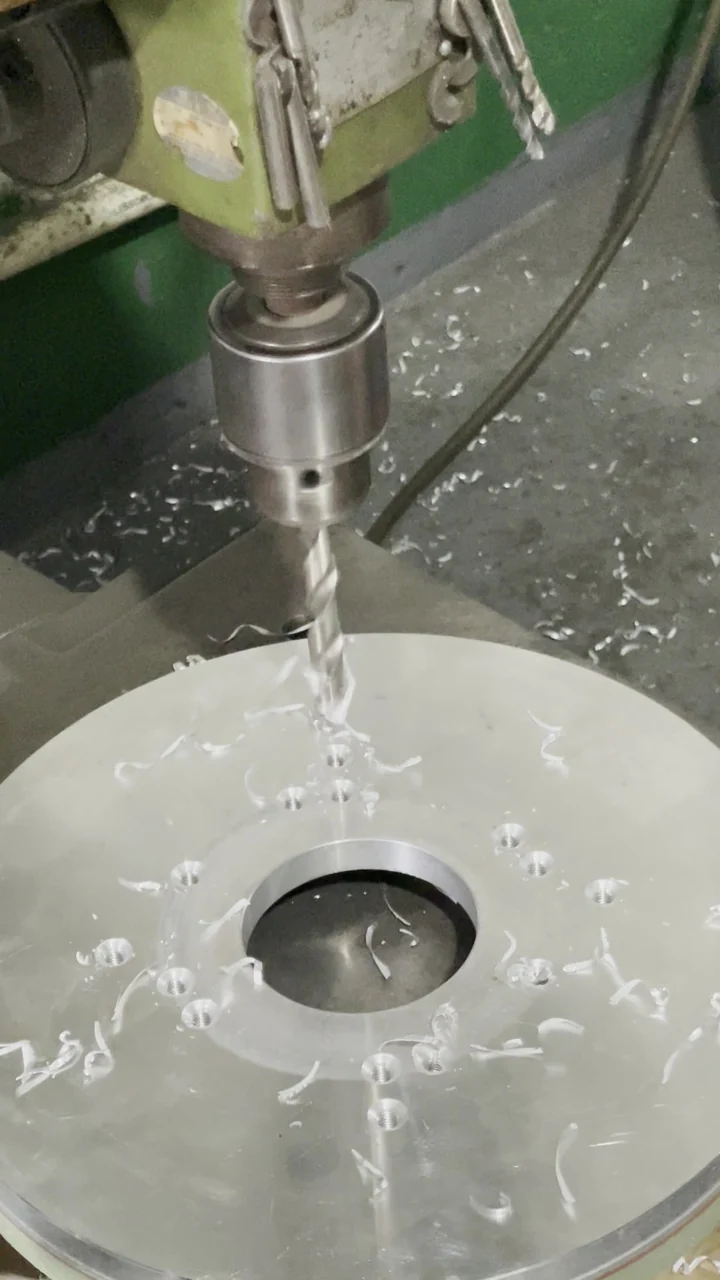
La fotografía del mecanizado de la carrocería muestra un gran orificio de montaje central y orificios más pequeños en el metal circundante. Estas características merecen una revisión del dibujo por separado: hacer coincidir el diámetro exterior por sí solo no establece que una herramienta se montará correctamente.
Para el cuerpo de una muela abrasiva, la interfaz puede implicar un orificio de montaje de localización, un patrón de pernos, un hueco, una cara de montaje u otras características. Identifique sus funciones a partir de la documentación de la máquina y el plano aprobado. Un orificio visible no es automáticamente un orificio de montaje; algunos diseños incluyen otras aberturas funcionales.
Especifique la interfaz sin conjeturas
Cuando sea relevante, proporcione el diámetro del orificio de montaje, el número de orificios, el diámetro del círculo primitivo, el tamaño del orificio, la especificación de la rosca y las dimensiones axiales. Un plano acotado también debe identificar la cara de referencia y la orientación. Indique las unidades de forma explícita, especialmente cuando se comunique entre dibujos métricos y en pulgadas.
Si la herramienta existente está desgastada o dañada, no utilice cada superficie medida como dimensión nominal incuestionable. Compárelo con la documentación de la máquina o solicite una revisión del dibujo. Las fotos tomadas directamente desde arriba y desde un lado ayudan a aclarar el diseño, pero no pueden reemplazar las medidas.
La preparación de la instalación debe comenzar antes de la orden de compra. Confirme el espacio libre disponible, las características de ubicación y la velocidad de operación aprobada con las instrucciones de la máquina y la herramienta. Resolver discrepancias con el proveedor antes del envío; Mecanizar una herramienta entregada para adaptarla no debería convertirse en la solución predeterminada.
Para las hojas de sierra se aplica el mismo principio a la disposición del orificio de montaje y de la brida. El guía de combinación de máquinas proporciona una lista de verificación de especificaciones más enfocada.
Por qué las muelas abrasivas necesitan sus propias especificaciones de fabricación
Una muela abrasiva no es simplemente una hoja de sierra con un borde de trabajo más ancho. La superficie de contacto y el funcionamiento previsto difieren, y el cuerpo debe colocar esa superficie correctamente en la máquina.
Publicado métodos de fabricación de muelas abrasivas de resina describen la formación de mezclas de resinas que contienen abrasivos y su curado, con diferentes disposiciones para conectar la sección de trabajo al cuerpo interior. El curado de resina y la sinterización de polvo metálico son diferentes pasos del procesamiento de materiales. La ruta relevante depende de la construcción de la muela.
Para las especificaciones de compra, separe la preparación del cuerpo metálico de la fabricación de la capa abrasiva. Pregunte cómo se identifica y verifica el conjunto completo, en lugar de asumir que un cuerpo mecanizado establece la calidad de la muela terminada. Esto también ayuda a aclarar qué detalles se pueden personalizar y cuáles necesitan una nueva revisión técnica.
Los ligantes metálicos y de resina pertenecen a familias distintas de ligantes abrasivos. La guía de selección del ligante de Norton explica que los sistemas de ligante ofrecen características diferentes. La elección depende de la operación y del resultado esperado, no de considerar que un ligante es siempre superior a otro.
Para una muela de escuadrado o acabado, describa el ancho de trabajo, el perfil, la especificación del abrasivo y su posición en la secuencia. Una sustitución destinada al desbaste inicial puede requerir una configuración distinta de la destinada al acabado final del canto.
Por lo tanto, el informe de fabricación debe identificar tanto la muela abrasiva física como su trabajo en la línea. LACH DIAMANT información de pulido de superficies también destaca la necesidad de adaptar la geometría de la muela, las características del grano y el ligante a la pieza y al acabado deseado.
Al revisar muelas de escuadrado con ligante de resina, incluya el material, la secuencia de estaciones existente y los requisitos de borde. Al revisar Hojas de sierra para cerámica HF, describe la tarea de corte y la máquina. Esto le da al proveedor el punto de partida correcto para cada familia de productos.
Convierta las etapas de fabricación en puntos de inspección prácticos
Las pruebas de fábrica son más útiles cuando el comprador y el proveedor acuerdan lo que se pretende establecer con cada verificación. Separe la aceptación dimensional, la condición de ensamblaje y el desempeño de la aplicación en lugar de tratar la “calidad verificada” como una respuesta completa.
| Etapa o característica | Pregunta de compra útil | Registro para solicitar cuando corresponda |
|---|---|---|
| Diseño de la sección de trabajo | ¿Qué dimensiones y referencia de aplicación definen este artículo? | Especificación o dibujo aprobado |
| Fijación de segmento | ¿Cómo se compara el conjunto con sus criterios de aceptación? | Método de inspección relevante y resultados. |
| Cuerpo e interfaz de montaje | ¿La herramienta se ubicará y asentará correctamente en nuestra máquina? | Inspección dimensional frente al dibujo acordado. |
| Condición de herramienta terminada | ¿Qué comprobaciones de geometría y condición están incluidas? | Lista de verificación de inspección con límites identificados |
| Prueba de aplicación | ¿La herramienta produce nuestro corte o filo requerido? | Condiciones del ensayo, observaciones y decisión de aceptación. |
| Liberación de envío | ¿El envío coincide con el pedido aprobado? | Referencias de artículos, cantidades y registros de embalaje. |
Compare las opciones Toque para ampliar
Diseño de la sección de trabajo
- Pregunta de compra útil
- ¿Qué dimensiones y referencia de aplicación definen este artículo?
- Registro para solicitar cuando corresponda
- Especificación o dibujo aprobado
Fijación de segmento
- Pregunta de compra útil
- ¿Cómo se compara el conjunto con sus criterios de aceptación?
- Registro para solicitar cuando corresponda
- Método de inspección relevante y resultados.
Cuerpo e interfaz de montaje
- Pregunta de compra útil
- ¿La herramienta se ubicará y asentará correctamente en nuestra máquina?
- Registro para solicitar cuando corresponda
- Inspección dimensional frente al dibujo acordado.
Condición de herramienta terminada
- Pregunta de compra útil
- ¿Qué comprobaciones de geometría y condición están incluidas?
- Registro para solicitar cuando corresponda
- Lista de verificación de inspección con límites identificados
Prueba de aplicación
- Pregunta de compra útil
- ¿La herramienta produce nuestro corte o filo requerido?
- Registro para solicitar cuando corresponda
- Condiciones del ensayo, observaciones y decisión de aceptación.
Liberación de envío
- Pregunta de compra útil
- ¿El envío coincide con el pedido aprobado?
- Registro para solicitar cuando corresponda
- Referencias de artículos, cantidades y registros de embalaje.
Acordar las condiciones de medición.
Si el descentramiento es parte de la especificación, pregunte dónde se mide y cómo se monta la herramienta durante la medición. La desviación radial y la desviación axial describen diferentes desviaciones. Un número aislado tiene un significado limitado sin la configuración, las unidades y el límite de aceptación.
Utilice la misma disciplina para las dimensiones de la sección de trabajo y las características de montaje. El registro de inspección debe dejar claro qué característica se verificó, qué referencia se utilizó y si el resultado cumplió con el requisito acordado.
Mantener conectada la inspección de fábrica y la aprobación de la aplicación.
Una herramienta puede cumplir con su dibujo dimensional y al mismo tiempo necesitar una prueba de aplicación en el material real del comprador. Por el contrario, un borde de muestra atractivo no determina la compatibilidad del montaje ni la identificación del envío.
Para la prueba, registrar la referencia de la herramienta, el material, la máquina y las condiciones operativas relevantes. Evalúe el resultado que importa para el trabajo: condición aceptada del borde, dimensiones requeridas, acabado adicional u otro criterio acordado. Evite cambiar varias variables a la vez cuando investigue un resultado decepcionante.
Llevar la especificación aprobada a pedidos repetidos
Una vez aprobada una muestra o un pedido inicial, mantenga específica la referencia de compra. Registre el código del producto, la revisión del dibujo, la aplicación, las dimensiones de trabajo, la interfaz y el modo de funcionamiento acordado. Incluya una muestra conservada o fotografías fechadas cuando ayuden a identificar la configuración.
Solicitar notificación antes de que se suministre un cambio que afecte a la especificación aprobada. La cuestión importante es si el cambio podría alterar el ajuste, la aplicación o el resultado de aceptación acordado, no si el producto se ve similar en una fotografía de catálogo.
Para pedidos internacionales, la inspección del envío debe conectar los bienes físicos con la documentación. Consultar referencias de artículos, cantidades, etiquetas y disposición de embalaje acordada. Cuando varias especificaciones comparten una apariencia similar, deje que la identificación del paquete sea lo suficientemente clara para que el equipo receptor pueda separarlas sin realizar pruebas de ajuste.
Los requisitos de embalaje deben abordar el producto real y la disposición de transporte. Proteja los bordes de trabajo y las caras de montaje de daños por contacto y acuerde cómo se separan e identifican los diferentes elementos. Analice el modo de envío y los requisitos de manipulación al confirmar el embalaje, en lugar de hacerlo después de que los productos estén listos.
Un distribuidor que solicite varias variantes debe mantener cada configuración como una línea de artículo separada. Esto ayuda al personal técnico, de ventas y de almacén a identificar qué versión recibió un cliente cuando analiza pedidos de reemplazo o preguntas sobre aplicaciones.
Preguntas frecuentes
¿Las herramientas de diamante están hechas con diamantes reales?
Sí. Muchos discos de diamante industriales utilizan abrasivo de diamante fabricado. "Sintético" describe cómo se produce el diamante; no significa que el abrasivo sea simplemente una imitación de diamante. El rendimiento de la herramienta también depende de la unión, la geometría y la aplicación, por lo que la palabra "diamante" por sí sola no es una especificación de calidad completa.
¿Cuál es la diferencia entre prensado y sinterización?
Al presionar se forma el polvo hasta obtener un cuerpo de polvo compactado de la forma deseada. La sinterización utiliza procesamiento térmico para consolidar el material. Algunas rutas de producción combinan calor y presión. Pregunte cómo se elabora la sección de trabajo citada en lugar de asumir que un breve nombre del proceso describe cada etapa de producción.
¿Es la soldadura de alta frecuencia lo mismo que la soldadura láser?
No. El término comercial "soldadura de alta frecuencia" puede describir un proceso de soldadura fuerte calentado por inducción utilizando metal de aportación. La soldadura láser es un proceso de unión diferente. Confirme el método de fijación real en las especificaciones del producto, junto con la aplicación prevista y las instrucciones de funcionamiento.
¿Pueden dos herramientas con el mismo diámetro tener un rendimiento diferente?
Sí. El diámetro establece una sola dimensión. También son importantes la geometría de la sección de trabajo, la selección de abrasivo y aglutinante, el ajuste del montaje, el estado de la máquina y las condiciones de funcionamiento. Compare las especificaciones completas y evalúe la herramienta propuesta según el material y la operación para la que se compra.
¿Se pueden personalizar los orificios de montaje?
Una interfaz diferente requiere una revisión técnica del cuerpo de la herramienta y la conexión de la máquina. Envíe un plano acotado, que incluya posiciones de orificios, tamaños, roscas y caras de montaje relevantes. Solicitar al proveedor que confirme la viabilidad antes de realizar el pedido; La apariencia o el número de agujeros por sí solos no establecen la compatibilidad.
¿Qué debo enviar a un fabricante de herramientas diamantadas?
Comience con el material, la operación, el modelo de la máquina, la especificación actual de la herramienta y el resultado requerido. Agregue cantidad, destino y cualquier requisito de dibujo o embalaje. Si se desconoce una dimensión, identifíquela para revisarla en lugar de estimarla. Las fotografías claras pueden ayudar al proveedor a formular la siguiente pregunta útil.
Conclusión: compre la especificación de fabricación detrás de la herramienta
Comprender cómo se fabrican las herramientas de diamante le ayudará a formular preguntas de compra más precisas. La formación de segmentos define la geometría de la sección de trabajo; el accesorio lo conecta a la hoja de sierra; El mecanizado del cuerpo establece la interfaz física. Luego, el acabado, la inspección y la aprobación de la aplicación conectan el artículo fabricado con el trabajo previsto.
Utilice estas etapas para crear una especificación clara y un proceso de aceptación repetible. La referencia de compra más sólida combina una herramienta definida, una aplicación conocida, una compatibilidad de la máquina confirmada y un resultado acordado.