Neste guia 11 seções
Uma linha de esquadrejamento pode perder eficiência de corte antes que o rebolo chegue ao fim da vida útil. Os operadores podem observar aumento da carga do eixo, remoção mais lenta, bordas irregulares ou trabalho adicional na estação seguinte. O rebolo pode parecer sujo, excessivamente liso ou praticamente inalterado. Chamar todos esses casos de “rebolo sem corte” dificulta a escolha da resposta adequada.
Dois conceitos úteis são empastamento e espelhamento. O empastamento envolve o acúmulo de material na superfície de trabalho. O espelhamento corresponde à perda de ação de corte quando as pontas abrasivas ficam desgastadas ou insuficientemente expostas. Ambos podem reduzir a capacidade de retificação, mas a inspeção e as decisões corretivas não são iguais.
No esquadrejamento de revestimentos cerâmicos e pedra sinterizada, avalie o rebolo dentro da sequência: borda de entrada, função da estação, condição da máquina, remoção de resíduos e operação seguinte. Este guia ajuda a diferenciar as possibilidades e preparar um registro de teste antes de alterar a especificação do rebolo.
Qual é a diferença entre empastamento e espelhamento?
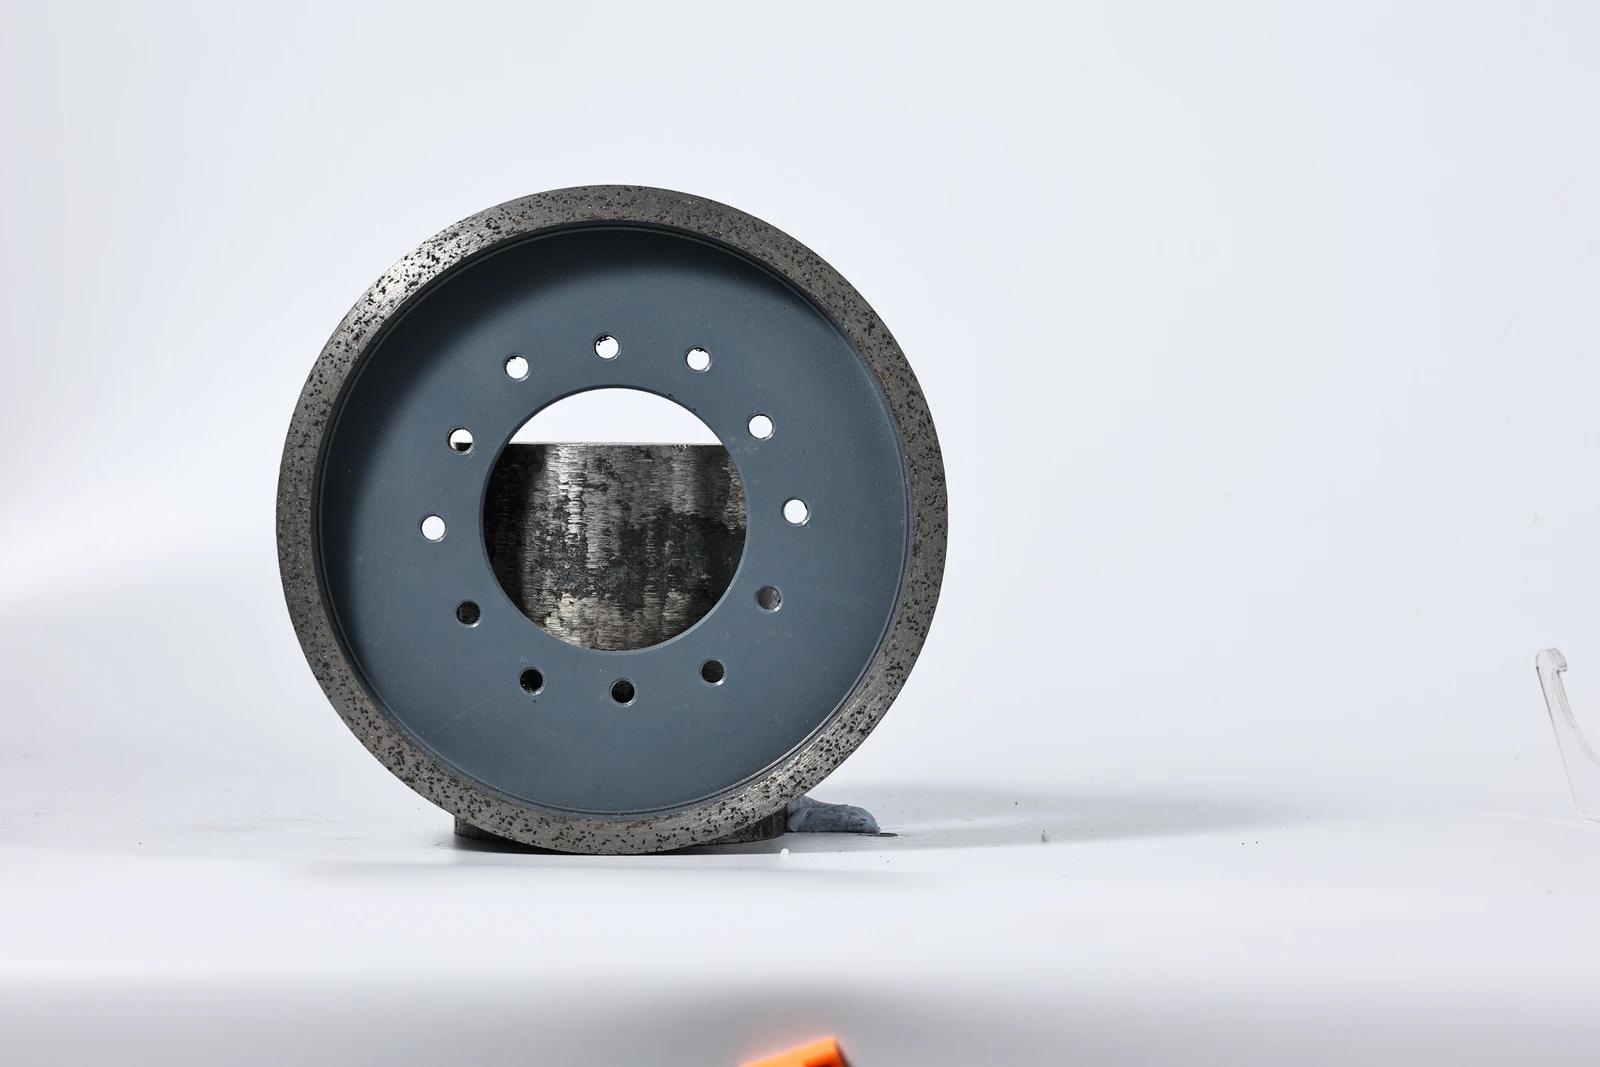
Empastamento ocorre quando o material removido ou outros resíduos se acumulam na face do rebolo e prejudicam o contato entre as pontas abrasivas e a peça. Os depósitos podem recobrir a faixa de trabalho ou ocupar os espaços disponíveis para a saída de material. Um rebolo denso de liga metálica não deve ser descrito automaticamente como tendo a mesma estrutura de poros de um rebolo abrasivo convencional.
Espelhamento descreve a perda de ação de corte associada a uma superfície lisa e com pontas abrasivas desgastadas. Importam tanto o desgaste do abrasivo quanto a maneira como a liga expõe novas pontas. O rebolo pode passar a atritar mais e remover menos material, mesmo sem depósitos evidentes.
Uma área reflexiva é apenas um indício. A iluminação, a superfície da liga, a umidade residual e os depósitos alteram a aparência. Empastamento e espelhamento também podem coexistir; por isso, uma fotografia isolada nem sempre permite distingui-los com segurança.
| Pergunta | Empastamento | Espelhamento |
|---|---|---|
| Qual é o problema central? | Depósitos obstruem a superfície de trabalho | As pontas abrasivas deixam de atuar de maneira eficaz |
| O que a inspeção pode mostrar? | Material aderido, áreas recobertas ou depósitos irregulares | Faixa de trabalho lisa e menor ação de corte |
| O que verificar? | Saída de resíduos, circulação no processo úmido ou exaustão no seco e condições de contato | Especificação do rebolo, histórico de condicionamento e condições de operação |
| Limpar a superfície comprova a recuperação? | Não; aparência e desempenho de trabalho precisam ser avaliados separadamente | Não; remover sujeira solta não necessariamente restabelece as pontas de corte |
| A condição pode voltar? | Sim, se a causa do acúmulo permanecer | Sim, se o rebolo continuar inadequado ao processo |
Compare as opções Toque para expandir
Qual é o problema central?
- Empastamento
- Depósitos obstruem a superfície de trabalho
- Espelhamento
- As pontas abrasivas deixam de atuar de maneira eficaz
O que a inspeção pode mostrar?
- Empastamento
- Material aderido, áreas recobertas ou depósitos irregulares
- Espelhamento
- Faixa de trabalho lisa e menor ação de corte
O que verificar?
- Empastamento
- Saída de resíduos, circulação no processo úmido ou exaustão no seco e condições de contato
- Espelhamento
- Especificação do rebolo, histórico de condicionamento e condições de operação
Limpar a superfície comprova a recuperação?
- Empastamento
- Não; aparência e desempenho de trabalho precisam ser avaliados separadamente
- Espelhamento
- Não; remover sujeira solta não necessariamente restabelece as pontas de corte
A condição pode voltar?
- Empastamento
- Sim, se a causa do acúmulo permanecer
- Espelhamento
- Sim, se o rebolo continuar inadequado ao processo
Primeiro, identifique qual estação está perdendo desempenho
Comece pela posição no processo, não pela cor do rebolo. Registre número da estação, identificação da ferramenta, material e momento em que a mudança foi percebida. Compare a borda de entrada com a de saída usando os acessos de inspeção aprovados ou com o processo parado de maneira segura.
Um rebolo de acabamento pode parecer ineficaz quando a estação anterior deixa sobremetal excessivo ou marcas mais profundas que o previsto. Da mesma forma, um rebolo de desbaste que opera corretamente não deve ser julgado pelo acabamento final esperado após as estações seguintes. Documente o que cada rebolo precisa remover ou melhorar.
Se várias estações mudarem simultaneamente, investigue condições compartilhadas, como novo lote de material, alteração de avanço, falha de alimentação ou restrição na exaustão. Se apenas uma mudar, concentre a análise inicial no rebolo, fixação, contato e histórico de serviço dessa estação. Essa distinção direciona a manutenção sem pressupor a substituição de todos os rebolos.
Use o sintoma para escolher a próxima verificação
| Observação na produção | Verificações prioritárias | O que registrar antes de alterar algo |
|---|---|---|
| Depósitos em parte da faixa de trabalho | Distribuição do contato e saída de resíduos | Foto aproximada obtida com segurança e posição no rebolo |
| Resistência de retificação maior e remoção menor | Superfície, sobremetal de entrada e parâmetros aprovados | Ajustes da estação, bordas de entrada/saída e leituras de carga disponíveis |
| Melhora após condicionamento aprovado, seguida de nova perda | Condições de recorrência, adequação do rebolo e sistemas auxiliares | Ação realizada e momento em que o desempenho voltou a cair |
| Comportamento diferente em um lado ou uma estação | Fixação, alinhamento, posição do rebolo e borda de entrada | Identificação da estação e comparação com a operação correspondente |
| Riscos anteriores continuam visíveis após o acabamento | Condição anterior e sobremetal previsto para acabamento | Amostras antes e depois da etapa |
| Lascamento ou vibração repentina | Integridade da ferramenta, fixação e condição da máquina | Condição da parada e resultados da inspeção |
Compare as opções Toque para expandir
Depósitos em parte da faixa de trabalho
- Verificações prioritárias
- Distribuição do contato e saída de resíduos
- O que registrar antes de alterar algo
- Foto aproximada obtida com segurança e posição no rebolo
Resistência de retificação maior e remoção menor
- Verificações prioritárias
- Superfície, sobremetal de entrada e parâmetros aprovados
- O que registrar antes de alterar algo
- Ajustes da estação, bordas de entrada/saída e leituras de carga disponíveis
Melhora após condicionamento aprovado, seguida de nova perda
- Verificações prioritárias
- Condições de recorrência, adequação do rebolo e sistemas auxiliares
- O que registrar antes de alterar algo
- Ação realizada e momento em que o desempenho voltou a cair
Comportamento diferente em um lado ou uma estação
- Verificações prioritárias
- Fixação, alinhamento, posição do rebolo e borda de entrada
- O que registrar antes de alterar algo
- Identificação da estação e comparação com a operação correspondente
Riscos anteriores continuam visíveis após o acabamento
- Verificações prioritárias
- Condição anterior e sobremetal previsto para acabamento
- O que registrar antes de alterar algo
- Amostras antes e depois da etapa
Lascamento ou vibração repentina
- Verificações prioritárias
- Integridade da ferramenta, fixação e condição da máquina
- O que registrar antes de alterar algo
- Condição da parada e resultados da inspeção
Interrompa a produção diante de vibração anormal, suspeita de dano ou operação insegura. Siga o procedimento de isolamento da máquina antes de tocar no rebolo, na fixação ou nas proteções. Investigar a superfície não justifica continuar usando uma ferramenta danificada.
Verificação 1: compatibilidade com a remoção realmente exigida
Separe remoção de material e refinamento da borda
Identifique o sobremetal de entrada e a condição de saída exigida. Não se deve esperar que um rebolo destinado a refinar a borda corrija uma sobra excessiva deixada pela estação anterior apenas porque seu diâmetro e furo servem na máquina. Revise a sequência com os fornecedores da linha e dos rebolos.
Informe o material efetivo: revestimento cerâmico, porcelanato ou produto específico de pedra sinterizada. Inclua espessura, condição da borda e mudanças recentes de lote. “Material duro” não descreve todo o comportamento de retificação nem define, por si só, a escolha da liga.
Considere granulometria e liga em conjunto
A designação do grão, a formulação da liga, a geometria da faixa de trabalho e as condições operacionais influenciam o resultado em conjunto. Escolher um grão mais grosso apenas porque o rebolo parece lento pode alterar o acabamento e a tarefa transferida às estações posteriores.
Da mesma forma, a dureza da liga não corresponde diretamente à dureza do revestimento. Evite pedir um “rebolo mais duro” sem descrever o problema observado. Pergunte qual parte da especificação será alterada e qual comportamento a comparação pretende avaliar.
Nosso guia de rebolos de esquadrejamento com liga metálica e resinóide compara suas funções. Para revisar a sequência, consulte também a seleção de granulometria no esquadrejamento de revestimentos cerâmicos.
Verificação 2: contato, fixação e condição da máquina
A preparação da instalação deve confirmar identificação, dimensões, fixação, orientação e velocidade permitida do rebolo. Inspecione a ferramenta e as superfícies de montagem antes de instalar. O rebolo precisa ser adequado à máquina e à operação específicas, além de ter o mesmo diâmetro externo da ferramenta anterior.
Quando houver indícios, profissionais qualificados de manutenção devem verificar alinhamento, condição do eixo e movimentos indesejados. Registre se o problema apareceu depois de troca, ajuste ou manutenção. Essa sequência temporal oferece uma comparação útil, mas não comprova que a intervenção mais recente causou a falha.
Confira o padrão de contato previsto. Uma faixa de trabalho irregular pode exigir investigação da posição do rebolo, alinhamento ou irregularidade do material de entrada. Não compense contato inadequado elevando pressão ou avanço acima da faixa aprovada. Primeiro, confirme a correção da montagem mecânica.
Verificação 3: saída de resíduos no modo de operação aprovado
Na retificação a úmido
Revise a chegada do fluido refrigerante à região efetiva de contato e a condição do circuito. Durante a manutenção segura, verifique saídas especificadas, filtros, reservatório e retorno. Registre onde foram encontrados sedimentos ou restrições, em vez de escrever apenas “água verificada”.
Siga os requisitos de fluido dos fornecedores da máquina e do rebolo. Mais água visível não comprova alimentação adequada; não transfira aditivos ou concentrações de outro processo sem aprovação. Ao relatar depósitos recorrentes, inclua as informações do fluido utilizado.
Na retificação a seco
Inspecione os sistemas especificados de exaustão e remoção de resíduos. Revise captores, dutos e registros de manutenção com a equipe responsável. A permanência de poeira na área de trabalho exige investigar os controles, em vez de improvisar um procedimento de sopro de ar.
Não adicione água a uma instalação seca como teste rápido. Rebolo, máquina, sistema elétrico e processo precisam permitir operação úmida. A linha contínua de rebolos de liga metálica da Xianlong inclui uso seco e úmido confirmado para a mesma especificação, mas isso não torna uma máquina exclusivamente seca apta à retificação com água.
Verificação 4: histórico do processo antes de alterar parâmetros
Registre avanço, função da estação, sobremetal de entrada e ajustes operacionais aprovados. Compare as condições anteriores ao problema com as atuais. Verifique se a deterioração coincidiu com mudança de material, velocidade da linha ou sequência das estações.
Quando a máquina disponibilizar corrente do eixo ou potência, use essas informações como evidência complementar sob condições comparáveis. Uma leitura maior, isoladamente, não identifica empastamento. Mudanças no contato com o material ou problemas mecânicos também podem alterar a carga. Preserve a unidade e o ponto de medição no registro.
Nem o avanço mais rápido nem o mais lento é uma solução universal. Trabalhe dentro da faixa permitida e altere uma variável por vez. Se a faixa aprovada não estiver clara, obtenha as orientações da máquina e do rebolo antes do teste.
Limpeza, dressagem e correção geométrica têm objetivos diferentes
A limpeza remove contaminantes removíveis pelo método aprovado. A dressagem modifica a superfície de trabalho para recuperar ou estabelecer a ação abrasiva necessária. A correção geométrica, ou truing, trata da forma e da precisão de rotação. Termos e operações podem se sobrepor no procedimento do fornecedor; confirme exatamente o objetivo.
A explicação da Norton sobre truing e dressagem distingue geometria e condição da superfície de trabalho. Essa distinção ajuda a definir a finalidade da manutenção.
Não presuma que um método usado em rebolo abrasivo convencional serve para um rebolo diamantado de liga resinóide ou metálica. As orientações da Noritake sobre ferramentas de dressagem diferenciam as escolhas conforme abrasivo e liga. Obtenha o procedimento do produto específico, incluindo equipamento e condições aprovadas.
Não improvise dressagem manual junto de um rebolo em movimento e exposto. Um procedimento aprovado de condicionamento não repara trincas, partes abrasivas soltas ou outros danos estruturais. Na suspeita desses danos, retire a ferramenta de serviço para avaliação.
Verifique a recuperação com um teste controlado na estação
Defina o que a melhoria deve alcançar
Acorde material, operação e critérios de aceitação antes de reiniciar. Em uma estação de calibração dimensional, isso pode incluir controle das dimensões e condição entregue à etapa seguinte. No acabamento, pode incluir aparência acordada e remoção das marcas previstas na entrada.
Use desenho do cliente, amostra aprovada ou requisito de processo documentado. A rugosidade desejada e o tamanho aceitável do lascamento dependem da aplicação e do método de inspeção acordado. Separe a aceitação da borda final da condição necessária em uma estação intermediária.
Compare antes e depois sob condições equivalentes
Depois de confirmar uma instalação segura e adequada, registre a ação corretiva autorizada. Mantenha material, função da estação e demais ajustes consistentes sempre que possível. Identifique as amostras comparativas e inspecione os mesmos pontos com o mesmo método.
| Registro de teste | Informações a preservar |
|---|---|
| Material e borda de entrada | Referência do produto, lote, espessura e condição antes da estação |
| Rebolo | Identificação, liga, designação do grão, dimensões e uso anterior |
| Máquina e estação | Modelo, número da estação, fixação e parâmetros aprovados |
| Remoção de resíduos | Modo seco ou úmido, alimentação/exaustão e achados de manutenção |
| Ação corretiva | Limpeza, condicionamento, ajuste ou mudança de especificação autorizados |
| Resultado | Bordas de entrada/saída, produção aceita, leituras de carga e recorrência |
Compare as opções Toque para expandir
Material e borda de entrada
- Informações a preservar
- Referência do produto, lote, espessura e condição antes da estação
Rebolo
- Informações a preservar
- Identificação, liga, designação do grão, dimensões e uso anterior
Máquina e estação
- Informações a preservar
- Modelo, número da estação, fixação e parâmetros aprovados
Remoção de resíduos
- Informações a preservar
- Modo seco ou úmido, alimentação/exaustão e achados de manutenção
Ação corretiva
- Informações a preservar
- Limpeza, condicionamento, ajuste ou mudança de especificação autorizados
Resultado
- Informações a preservar
- Bordas de entrada/saída, produção aceita, leituras de carga e recorrência
Se houver melhora após o condicionamento, registre sua duração de uma forma útil à produção, como tempo de processamento ou quantidade aceita. Não compare horas decorridas sob cargas de trabalho diferentes como se fossem condições de serviço idênticas.
Por exemplo, se apenas a última estação perder eficácia após um ajuste anterior, compare primeiro a borda de entrada com a condição previamente aceita. Restabelecer o sobremetal previsto pode ser mais informativo que trocar imediatamente o rebolo de acabamento. Se ainda for necessária uma comparação de rebolos, execute um teste separado e documentado.
Use a recorrência como informação
Um rebolo que exige intervenções repetidas merece uma revisão da aplicação completa. Registre se o mesmo padrão de depósitos ou perda de corte retorna, com quais materiais e ajustes. Recuperar a superfície repetidamente sem tratar a condição recorrente pode ocultar incompatibilidade entre especificação e processo.
Compare produção aceita, retrabalho e tempo de interrupção junto com o consumo de rebolos. Permanecer mais tempo no eixo não torna um rebolo automaticamente mais econômico se ele produzir menos peças aceitáveis.
Leve o resultado do teste para a próxima compra
Ao organizar testes de fábrica, defina a pergunta que a amostra precisa responder. Envie referência do material, função da estação, dados da máquina e método de aceitação. Solicite as condições do teste junto com os resultados para avaliar quanto representam a aplicação pretendida.
Inclua a identificação e a especificação acordadas no pedido. A inspeção de embarque pode verificar dimensões encomendadas, marcações, condição visual e embalagem; não deve ser apresentada como comprovação do desempenho de retificação sem um teste funcional acordado.
Na avaliação de produtos, compare a linha contínua de rebolos de liga metálica e a linha de rebolos de liga resinóide com os requisitos da estação. Preserve a amostra aprovada e o registro do teste como referência para conversas posteriores.
Perguntas frequentes
Empastamento e espelhamento podem ocorrer juntos?
Sim. Os depósitos podem prejudicar uma superfície cujas pontas abrasivas já estejam desgastadas. Registre condição superficial e histórico operacional e siga os procedimentos aprovados de inspeção e condicionamento. A aparência do rebolo, sozinha, pode não separar as duas condições.
Uma face brilhante sempre indica espelhamento?
Não. Iluminação, umidade, aparência da liga e depósitos afetam a fotografia. Compare ação de corte, bordas de entrada e saída e condição observada na inspeção segura. Uma região reflexiva merece investigação, mas não constitui diagnóstico completo.
Devo aumentar a pressão quando o rebolo deixa de remover material?
Não ultrapasse os ajustes aprovados para forçar um resultado. Primeiro, verifique adequação e condição do rebolo, contato, saída de resíduos e sobremetal de entrada. Corrija a causa identificada antes de avaliar uma alteração permitida no processo.
O mesmo método de dressagem serve para todos os rebolos diamantados?
Não. Liga, construção, geometria e equipamento disponível influenciam o procedimento adequado. Confirme o método para aquele rebolo com seu fabricante. Não aplique automaticamente orientações destinadas a outro sistema abrasivo.
Uma dressagem bem-sucedida significa que o problema foi resolvido?
Ela demonstra recuperação somente nas condições verificadas. Acompanhe se o desempenho continua aceitável e se a condição retorna. Uma ocorrência repetida pode exigir revisão da especificação, função da estação, refrigeração ou exaustão e parâmetros operacionais.
O que o comprador deve enviar ao fornecedor?
Envie material e espessura, dados da máquina e estação, identificação e dimensões do rebolo, modo seco/úmido, ajustes atuais e resultado desejado. Inclua bordas de entrada e saída, fotos da superfície e histórico das ações corretivas aprovadas.
Conclusão: recupere o processo e depois compare os rebolos
Empastamento e espelhamento descrevem maneiras diferentes de perder a ação abrasiva eficaz. Comece pela estação afetada, inspecione com segurança, confirme função e montagem mecânica e revise a saída de resíduos. Escolha uma correção compatível com o rebolo e sua condição real.
Uma melhoria útil se repete, atende ao requisito do cliente e pode ser relacionada ao processo utilizado. Essa evidência sustenta uma decisão de manutenção e uma especificação de compra mais precisas que um pedido genérico de rebolo que “corte mais rápido”.