En esta guía 11 secciones
Una línea de escuadrado puede perder capacidad de corte sin que la muela haya llegado al final de su vida útil. El operario puede observar mayor carga del husillo, menor eliminación de material, un borde irregular o más trabajo en la siguiente estación. La muela puede verse sucia, demasiado lisa o casi igual que antes. Llamar a todos estos casos «muela desafilada» dificulta elegir la respuesta adecuada.
Conviene distinguir la carga, o acumulación de residuos, del embotamiento. La primera implica material acumulado en la superficie de trabajo. El segundo describe una pérdida de acción de corte al desgastarse los puntos abrasivos o quedar insuficientemente expuestos. Ambos reducen la capacidad de rectificado, pero no requieren necesariamente las mismas comprobaciones ni correcciones.
En el escuadrado de cerámica y piedra sinterizada, evalúe la muela dentro de una secuencia: borde de entrada, función de la estación, estado de la máquina, evacuación de material y operación siguiente. Esta guía ayuda a diferenciar posibilidades y elaborar un registro útil antes de cambiar la especificación.
¿En qué se diferencian la carga y el embotamiento?
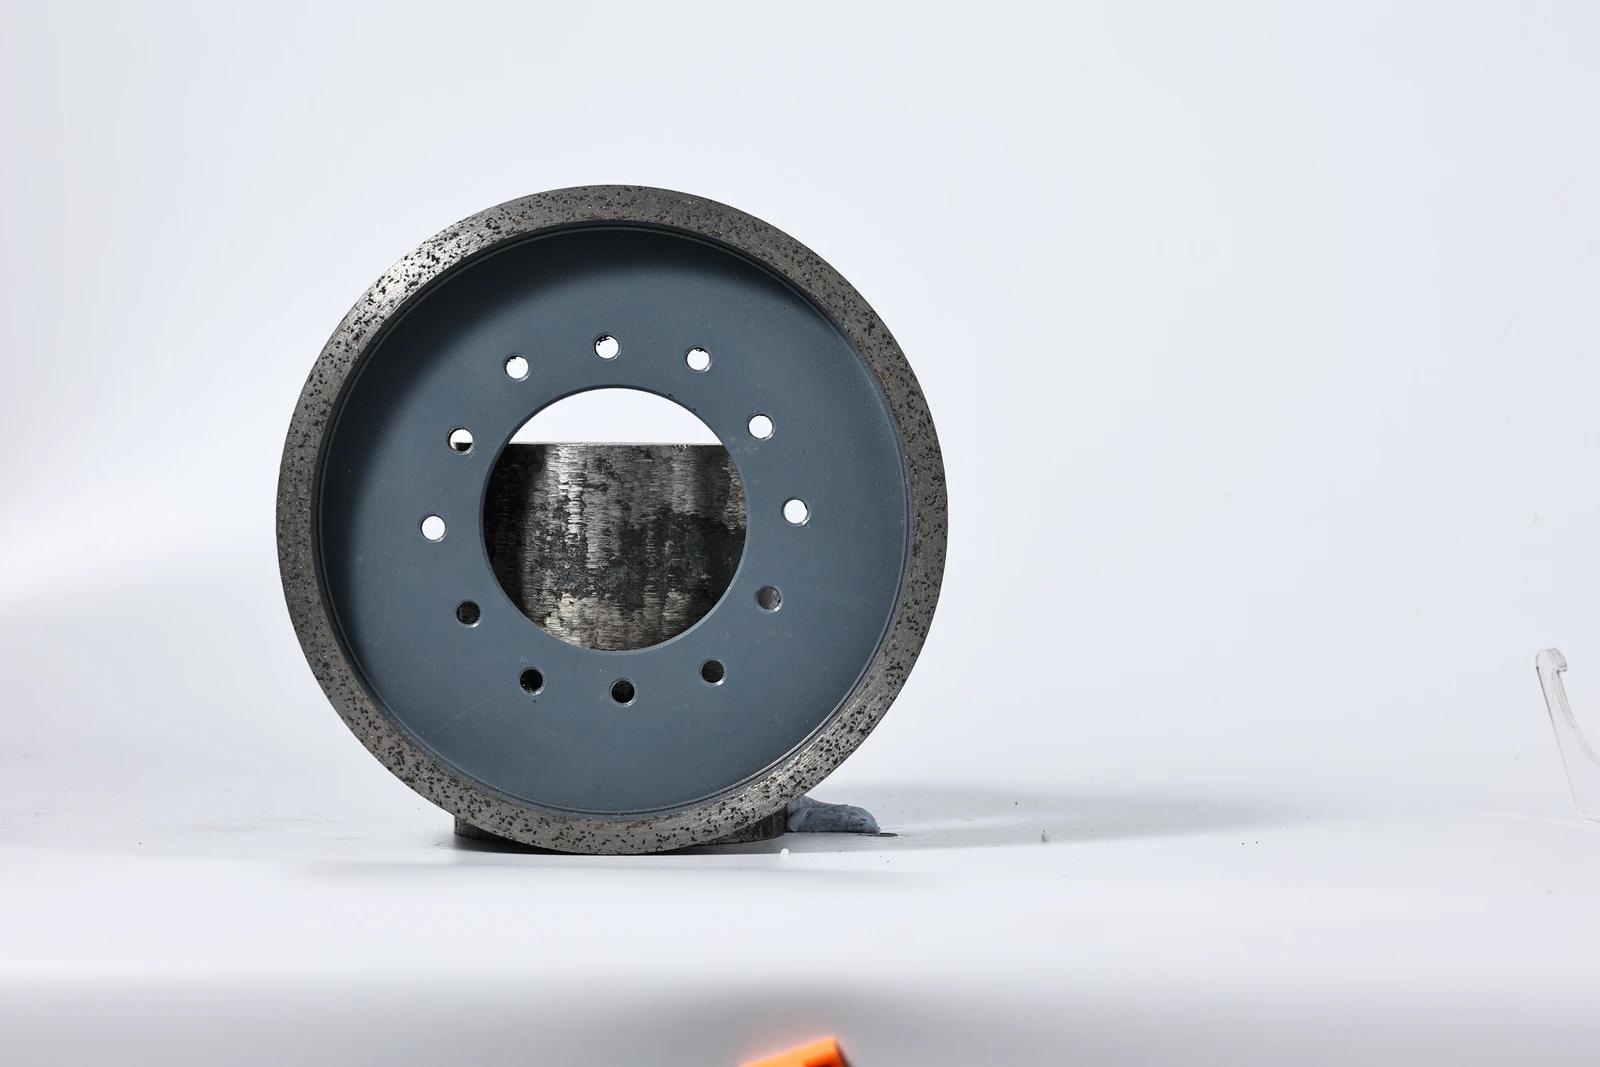
Carga de residuos aparece cuando el material arrancado u otros residuos se acumulan en la cara de la muela e interfieren entre los puntos abrasivos y la pieza. Los depósitos pueden cubrir la banda de trabajo u ocupar espacios disponibles para evacuar material. Una muela densa de ligante metálico no debe describirse automáticamente como si tuviera la misma porosidad que una muela abrasiva convencional.
Embotamiento describe una pérdida de corte efectivo asociada a una superficie alisada y desgastada. Importan el desgaste del abrasivo y la manera en que el ligante deja expuestos los puntos de corte. La muela puede rozar más y eliminar menos material incluso sin depósitos evidentes.
Una zona brillante es solo una pista. La iluminación, la superficie del ligante, la humedad residual y los depósitos pueden modificar su aspecto. Ambos estados también pueden coexistir; una fotografía no permite distinguirlos con fiabilidad en todos los casos.
| Pregunta | Carga de residuos | Embotamiento |
|---|---|---|
| ¿Cuál es el problema principal? | Los depósitos obstruyen la superficie activa | Los puntos abrasivos ya no actúan eficazmente |
| ¿Qué puede verse? | Material adherido, zonas cubiertas o depósitos desiguales | Banda lisa con menor acción de corte |
| ¿Qué se revisa? | Evacuación, circulación en húmedo o extracción en seco y contacto | Especificación, historial de acondicionamiento y condiciones de trabajo |
| ¿Limpiar con un paño demuestra recuperación? | No; aspecto y rendimiento deben diferenciarse | No; retirar suciedad suelta no necesariamente restaura los puntos de corte |
| ¿Puede repetirse? | Sí, si persiste la causa de acumulación | Sí, si persiste la falta de adecuación entre muela y proceso |
Compare las opciones Toque para ampliar
¿Cuál es el problema principal?
- Carga de residuos
- Los depósitos obstruyen la superficie activa
- Embotamiento
- Los puntos abrasivos ya no actúan eficazmente
¿Qué puede verse?
- Carga de residuos
- Material adherido, zonas cubiertas o depósitos desiguales
- Embotamiento
- Banda lisa con menor acción de corte
¿Qué se revisa?
- Carga de residuos
- Evacuación, circulación en húmedo o extracción en seco y contacto
- Embotamiento
- Especificación, historial de acondicionamiento y condiciones de trabajo
¿Limpiar con un paño demuestra recuperación?
- Carga de residuos
- No; aspecto y rendimiento deben diferenciarse
- Embotamiento
- No; retirar suciedad suelta no necesariamente restaura los puntos de corte
¿Puede repetirse?
- Carga de residuos
- Sí, si persiste la causa de acumulación
- Embotamiento
- Sí, si persiste la falta de adecuación entre muela y proceso
Identifique primero la estación que pierde rendimiento
Comience por la ubicación en el proceso, no por el color de la muela. Registre número de estación, herramienta, material y momento en que se notó el cambio. Compare el borde entrante con el saliente mediante el acceso de inspección autorizado o con el proceso detenido de forma segura.
Una muela de acabado puede parecer ineficaz si una estación anterior deja más sobrematerial o marcas más profundas de lo previsto. A la inversa, una muela de desbaste que funciona correctamente no debe juzgarse por el acabado final esperado tras otras estaciones. Documente qué debe eliminar o mejorar cada herramienta.
Si cambian varias estaciones a la vez, investigue condiciones compartidas: nuevo lote, avance, suministro o restricción de extracción. Si cambia solo una, priorice su muela, montaje, contacto e historial. Esta distinción orienta el mantenimiento sin asumir que deben sustituirse todas.
Utilice el síntoma para elegir la siguiente comprobación
| Observación en producción | Comprobaciones prioritarias | Qué registrar antes de cambiar |
|---|---|---|
| Depósitos en parte de la banda | Distribución del contacto y evacuación | Foto segura y ubicación en la muela |
| Mayor resistencia y menor eliminación | Superficie, sobrematerial entrante y ajustes permitidos | Ajustes, bordes de entrada/salida y lecturas de carga disponibles |
| Mejora tras acondicionar y vuelve a empeorar | Condiciones de recurrencia, idoneidad y sistemas auxiliares | Intervención y momento de la nueva pérdida |
| Un lado o una estación se comporta distinto | Montaje, alineación, posición y borde entrante | Identificación y comparación con la operación equivalente |
| Persisten marcas anteriores tras el acabado | Estado previo y sobrematerial previsto para acabado | Muestras antes y después de la estación |
| Aparecen de repente desconchados o vibración | Integridad de la herramienta, montaje y máquina | Condición de parada y hallazgos |
Compare las opciones Toque para ampliar
Depósitos en parte de la banda
- Comprobaciones prioritarias
- Distribución del contacto y evacuación
- Qué registrar antes de cambiar
- Foto segura y ubicación en la muela
Mayor resistencia y menor eliminación
- Comprobaciones prioritarias
- Superficie, sobrematerial entrante y ajustes permitidos
- Qué registrar antes de cambiar
- Ajustes, bordes de entrada/salida y lecturas de carga disponibles
Mejora tras acondicionar y vuelve a empeorar
- Comprobaciones prioritarias
- Condiciones de recurrencia, idoneidad y sistemas auxiliares
- Qué registrar antes de cambiar
- Intervención y momento de la nueva pérdida
Un lado o una estación se comporta distinto
- Comprobaciones prioritarias
- Montaje, alineación, posición y borde entrante
- Qué registrar antes de cambiar
- Identificación y comparación con la operación equivalente
Persisten marcas anteriores tras el acabado
- Comprobaciones prioritarias
- Estado previo y sobrematerial previsto para acabado
- Qué registrar antes de cambiar
- Muestras antes y después de la estación
Aparecen de repente desconchados o vibración
- Comprobaciones prioritarias
- Integridad de la herramienta, montaje y máquina
- Qué registrar antes de cambiar
- Condición de parada y hallazgos
Detenga la producción ante vibración anormal, sospecha de daño o funcionamiento inseguro. Siga el aislamiento de la máquina antes de tocar muela, fijaciones o resguardos. Investigar la superficie no justifica seguir trabajando con una herramienta dañada.
Comprobación 1: Adapte la muela al arranque real de material
Separe desbaste y refinamiento del borde
Identifique el sobrematerial de entrada y la condición requerida a la salida. No espere que una muela de acabado corrija un exceso generado antes solo porque su diámetro y orificio encajen. Revise la secuencia con los proveedores de línea y muelas.
Especifique el material real: cerámica, porcelánico o el producto de piedra sinterizada identificado. Incluya espesor, estado del borde y cambios de lote recientes. «Material duro» no describe por completo su comportamiento ni determina un ligante.
Considere grano y ligante conjuntamente
La designación del grano, formulación del ligante, geometría de la banda y condiciones de trabajo influyen juntas. Elegir un grano más grueso solo porque la muela parece lenta puede alterar el acabado y el trabajo transferido a estaciones posteriores.
La dureza del ligante tampoco es una etiqueta directa de la dureza de la baldosa. Evite pedir una «muela más dura» sin explicar el problema observado. Pregunte qué parte de la especificación se cambiará y qué comportamiento se pretende evaluar.
Nuestra guía de muelas metálicas y de resina compara sus funciones. Para revisar la secuencia, consulte también la selección de grano para escuadrado cerámico.
Comprobación 2: Revise contacto, montaje y estado de la máquina
La preparación debe confirmar identidad, dimensiones, montaje, orientación y velocidad permitida. Inspeccione herramienta y superficies de fijación antes de instalar. La muela debe corresponder a la máquina y operación concretas, no simplemente compartir diámetro exterior con la anterior.
Personal cualificado debe revisar alineación, husillo y movimientos no deseados cuando proceda. Registre si el problema siguió a una sustitución, ajuste o mantenimiento. Esa cronología puede aportar una comparación útil sin demostrar que la última intervención causó el fallo.
Compruebe el contacto previsto. Una banda irregular puede requerir revisar posición, alineación o desigualdad del material entrante. No compense un contacto deficiente aumentando presión o avance fuera del intervalo autorizado. Primero confirme la preparación mecánica.
Comprobación 3: Examine la evacuación en el modo autorizado
Para rectificado húmedo
Revise el suministro de refrigerante a la zona real de contacto y la circulación. Compruebe salidas, filtros, depósito y retorno durante un mantenimiento seguro. Registre dónde hay restricciones o sedimentos en lugar de escribir únicamente «agua revisada».
Siga las exigencias de los proveedores sobre el refrigerante. Ver más agua no demuestra una distribución adecuada; tampoco debe trasladarse un aditivo o concentración de otro proceso sin aprobación. Incluya el fluido actual al informar de depósitos recurrentes.
Para rectificado seco
Inspeccione la extracción y evacuación prescritas. Revise campanas, conductos e historial con mantenimiento. La presencia de polvo en la zona exige investigar los controles, no improvisar un procedimiento de soplado.
No añada agua a una instalación seca como prueba rápida. Muela, máquina, sistema eléctrico y proceso deben admitir el uso húmedo. La gama continua de ligante metálico de Xianlong incluye uso confirmado en seco y húmedo con la misma especificación, pero eso no convierte una máquina exclusivamente seca en una húmeda.
Comprobación 4: Revise el historial antes de cambiar ajustes
Registre avance, asignación de estación, sobrematerial y ajustes autorizados. Compare las condiciones anteriores con las actuales. Compruebe si el deterioro coincidió con un cambio de material, velocidad de línea o secuencia.
Si la máquina ofrece corriente o potencia del husillo, úsela como información complementaria en condiciones comparables. Una lectura mayor no identifica por sí sola la carga de residuos. El contacto con distinto volumen de material o un problema mecánico también puede alterarla. Conserve unidad y punto de medición.
Ni el avance máximo ni el mínimo son remedios universales. Manténgase en el intervalo permitido y cambie una variable cada vez. Si ese intervalo no está claro, obtenga las instrucciones correspondientes antes de probar.
Limpiar, avivar y rectificar la geometría responden a preguntas distintas
La limpieza retira contaminación removible mediante un método autorizado. El avivado modifica la cara activa para recuperar o establecer la acción abrasiva requerida. El rectificado geométrico corrige forma y precisión de giro. La terminología y las operaciones pueden solaparse en los procedimientos; confirme qué se pretende exactamente.
La explicación de Norton sobre rectificado geométrico y avivado distingue geometría y estado de la cara activa. Esta separación ayuda a definir el objetivo del mantenimiento.
No suponga que un método de muelas convencionales sirve para una muela diamantada de resina o metal. Las indicaciones de Noritake sobre herramientas de acondicionamiento diferencian opciones por abrasivo y ligante. Obtenga el procedimiento del producto concreto, con equipo y condiciones autorizados.
No improvise el avivado manual junto a una muela móvil expuesta. Un procedimiento autorizado no repara grietas, zonas abrasivas sueltas ni otros daños estructurales. Ante sospecha de daño, retire la herramienta y solicite evaluación.
Verifique la recuperación mediante una prueba controlada de estación
Defina qué debe lograr la mejora
Acuerde material, operación y aceptación antes de reiniciar. En una estación de dimensionado, pueden incluir control dimensional y condición transferida. En una de acabado, apariencia acordada y eliminación de las marcas previstas.
Utilice plano del cliente, muestra aprobada o requisito documentado. La rugosidad objetivo y el tamaño aceptable del desconchado dependen de la aplicación y del método de inspección acordado. Separe la aceptación del borde final de la condición necesaria en una etapa intermedia.
Compare antes y después en condiciones equivalentes
Con la instalación segura y adecuada, registre la corrección autorizada. Mantenga constantes material, función y demás ajustes cuando sea posible. Identifique muestras y examine los mismos puntos con el mismo método.
| Registro de prueba | Información que se conserva |
|---|---|
| Material y borde entrante | Referencia, lote, espesor y condición previa |
| Muela | Identificación, ligante, grano, dimensiones y servicio anterior |
| Máquina y estación | Modelo, número de estación, montaje y ajustes permitidos |
| Evacuación | Modo húmedo/seco, suministro/extracción y hallazgos de mantenimiento |
| Corrección | Limpieza, acondicionamiento, ajuste o cambio de especificación autorizado |
| Resultado | Bordes entrante/saliente, producción aceptada, carga disponible y recurrencia |
Compare las opciones Toque para ampliar
Material y borde entrante
- Información que se conserva
- Referencia, lote, espesor y condición previa
Muela
- Información que se conserva
- Identificación, ligante, grano, dimensiones y servicio anterior
Máquina y estación
- Información que se conserva
- Modelo, número de estación, montaje y ajustes permitidos
Evacuación
- Información que se conserva
- Modo húmedo/seco, suministro/extracción y hallazgos de mantenimiento
Corrección
- Información que se conserva
- Limpieza, acondicionamiento, ajuste o cambio de especificación autorizado
Resultado
- Información que se conserva
- Bordes entrante/saliente, producción aceptada, carga disponible y recurrencia
Si mejora tras acondicionar, registre cuánto dura la mejora en unidades útiles, como tiempo de proceso o producción aceptada. No compare horas de cargas de trabajo distintas como si representaran el mismo servicio.
Por ejemplo, si solo la estación final pierde eficacia después de un ajuste previo, compare primero el borde entrante con su condición aceptada anterior. Restablecer el sobrematerial previsto puede aportar más que cambiar inmediatamente la muela de acabado. Si aún hace falta comparar herramientas, organice una prueba separada.
Considere la recurrencia como información
Una muela que exige intervenciones repetidas requiere revisar la aplicación completa. Registre si reaparece el mismo depósito o pérdida de corte, y con qué material y ajustes. Restaurar la superficie continuamente sin abordar la condición recurrente puede ocultar una incompatibilidad de especificación o proceso.
Compare producción aceptada, retrabajo y paradas junto con consumo de muela. Permanecer más tiempo en el husillo no hace automáticamente más económica una herramienta si produce menos piezas conformes.
Traslade el resultado al siguiente pedido
Al acordar una prueba de fábrica, defina la pregunta que debe responder la muestra. Envíe referencia del material, función, máquina y método de aceptación. Solicite las condiciones junto con el resultado para evaluar su similitud con la aplicación prevista.
Incluya identificación y especificación acordadas en el pedido. La inspección de envío puede verificar dimensiones, marcado, estado visible y embalaje; no debe presentarse como prueba de rendimiento de rectificado si no se realizó también un ensayo funcional acordado.
Compare las muelas continuas de ligante metálico y las muelas de resina con los requisitos de la estación. Conserve la muestra aprobada y el registro para consultas posteriores.
Preguntas frecuentes
¿Pueden coexistir carga y embotamiento?
Sí. Los depósitos pueden interferir en una superficie ya desgastada. Registre estado e historial y aplique una inspección y acondicionamiento autorizados. El aspecto por sí solo puede no distinguir ambas condiciones.
¿Una cara brillante siempre indica embotamiento?
No. Iluminación, humedad, aspecto del ligante y depósitos afectan a la fotografía. Compare acción de corte, bordes entrante y saliente y hallazgos de inspección segura. Una zona reflectante justifica investigar, pero no es un diagnóstico completo.
¿Debo aumentar la presión si deja de arrancar material?
No supere los ajustes autorizados para forzar un resultado. Revise antes idoneidad, estado, contacto, evacuación y sobrematerial. Corrija el problema identificado antes de evaluar un cambio de proceso permitido.
¿Sirve un mismo avivado para todas las muelas diamantadas?
No. Ligante, construcción, geometría y equipo disponible determinan el procedimiento. Confírmelo con el fabricante para la muela concreta. No aplique automáticamente consejos de otro sistema abrasivo.
¿Un avivado satisfactorio significa que está resuelto?
Solo demuestra recuperación en las condiciones comprobadas. Vigile si el rendimiento sigue siendo aceptable y si el problema reaparece. La recurrencia puede exigir revisar especificación, función, refrigeración o extracción y ajustes.
¿Qué debe enviar el comprador al proveedor?
Material y espesor, máquina y estación, identificación y dimensiones de muela, modo húmedo/seco, ajustes y resultado requerido. Incluya bordes de entrada y salida, fotos de superficie e historial de correcciones autorizadas.
Conclusión: Recupere el proceso y después compare la muela
La carga y el embotamiento describen distintas pérdidas de acción abrasiva. Empiece por la estación afectada, inspeccione con seguridad, confirme función y montaje y revise la evacuación. Elija una corrección adaptada a la herramienta y su condición real.
Una mejora útil es repetible, cumple el requisito del cliente y puede vincularse al proceso empleado. Esta evidencia respalda el mantenimiento y una compra más precisa que pedir simplemente una muela que «corte más rápido».