Trong hướng dẫn này 7 mục
Độ cứng chất liên kết thể hiện cách nền phân đoạn mòn
Chất liên kết giữ hạt kim cương và mòn dần để lộ các điểm cắt mới. Vật liệu cứng, ít gây mài mòn thường cần chất liên kết dễ mòn hơn; vật liệu có tính mài mòn cao có thể cần chất liên kết chống mòn tốt hơn. Dùng nguyên tắc này để trao đổi thông số ban đầu, rồi xác nhận trên vật liệu, máy và kết quả cắt thực tế.
Chất liên kết mòn để lộ hạt kim cương mới
01Điểm cắt lộ ra
Các điểm kim cương tiếp xúc với vật liệu; chất liên kết xung quanh giữ và đỡ hạt.
02Bề mặt làm việc mòn
Hạt kim cương mòn hoặc vỡ khi phần cắt tiếp xúc với phôi.
03Điểm cắt mới xuất hiện
Độ mòn chất liên kết có kiểm soát làm lộ lớp kim cương tiếp theo. Tốc độ làm mới phải phù hợp công việc.
Độ cứng và tính mài mòn là hai đặc tính khác nhau
Một vật liệu khó cắt chưa chắc làm mòn chất liên kết nhanh. Vật liệu khác có thể dễ cắt hơn nhưng lại làm chất liên kết mòn mạnh. Vì vậy, đặt loại lưỡi “cứng nhất” không luôn mang lại kết quả đúng.
Giải thích của Norton về lưỡi kim cương mô tả độ mòn nền có kiểm soát và quá trình lộ hạt mới. Hãy hỏi nhà cung cấp chất liên kết đề xuất làm mới bề mặt cắt như thế nào trên vật liệu của bạn.
| Dấu hiệu | Khả năng nguyên nhân | Kiểm tra trước khi đổi chất liên kết |
|---|---|---|
| Bề mặt làm việc trơn và cắt chậm | Bề mặt cắt không được làm mới hiệu quả | Khả năng phù hợp vật liệu, làm mát, công suất và thông số vận hành được duyệt |
| Phân đoạn mất vật liệu nhanh | Độ chống mòn có thể chưa đủ cho công việc | Tính mài mòn của vật liệu, làm mát, tiến dao và mòn không đều |
| Mòn một bên hoặc không đều | Có thể liên quan đến mất ổn định cơ khí hoặc quy trình | Gá lắp, căn chỉnh, kê đỡ và phân bố nước |
| Cắt tốt trên một tấm nhưng kém trên tấm khác | Một cấu hình có thể không phù hợp cả hai vật liệu | Xác định đúng loại và độ dày tấm; so sánh riêng |
So sánh các phương án Nhấn để mở rộng
Bề mặt làm việc trơn và cắt chậm
- Khả năng nguyên nhân
- Bề mặt cắt không được làm mới hiệu quả
- Kiểm tra trước khi đổi chất liên kết
- Khả năng phù hợp vật liệu, làm mát, công suất và thông số vận hành được duyệt
Phân đoạn mất vật liệu nhanh
- Khả năng nguyên nhân
- Độ chống mòn có thể chưa đủ cho công việc
- Kiểm tra trước khi đổi chất liên kết
- Tính mài mòn của vật liệu, làm mát, tiến dao và mòn không đều
Mòn một bên hoặc không đều
- Khả năng nguyên nhân
- Có thể liên quan đến mất ổn định cơ khí hoặc quy trình
- Kiểm tra trước khi đổi chất liên kết
- Gá lắp, căn chỉnh, kê đỡ và phân bố nước
Cắt tốt trên một tấm nhưng kém trên tấm khác
- Khả năng nguyên nhân
- Một cấu hình có thể không phù hợp cả hai vật liệu
- Kiểm tra trước khi đổi chất liên kết
- Xác định đúng loại và độ dày tấm; so sánh riêng
Xem toàn bộ hệ thống cắt
Chất liên kết, đặc tính kim cương và hình học phân đoạn cùng quyết định hiệu quả. Đường kính và lỗ trục có thể vừa máy nhưng phần cắt vẫn không phù hợp. Nêu vật liệu, độ dày, máy, nguyên công và dạng mòn thực tế với nhà cung cấp.
Nếu lưỡi thường bị trơn và cắt chậm, kiểm tra thiết lập rồi xem lại thông số lưỡi. Nếu phân đoạn giảm chiều cao nhanh, đo tại các điểm nhất quán và so sánh chiều dài cắt đạt yêu cầu. Một ảnh đơn lẻ không xác định được tốc độ mòn hay công thức thay thế phù hợp.
Chọn theo dạng mòn quan sát được
- 01
Xác định vật liệu
Ghi đúng loại, độ dày và tính mài mòn; tên thương mại có thể che giấu khác biệt vật liệu.
- 02
Mô tả dấu hiệu
Cắt chậm với bề mặt trơn khác với phân đoạn mòn nhanh.
- 03
Kiểm tra quy trình
Xem lại gá lắp, công suất, làm mát và thông số được duyệt trước khi đổi chất liên kết.
- 04
So sánh phương án thay thế phù hợp
Dùng cùng vật liệu, tiêu chí chấp nhận và ghi kết quả.
Bắt đầu từ dòng sản phẩm phù hợp vật liệu
Các dòng ceramic, quartz và granite là điểm khởi đầu cho từng ứng dụng. Ảnh và kích thước giúp nhận diện dòng sản phẩm; khi hỏi giá, cần trao đổi chất liên kết theo đúng vật liệu và nguyên công.
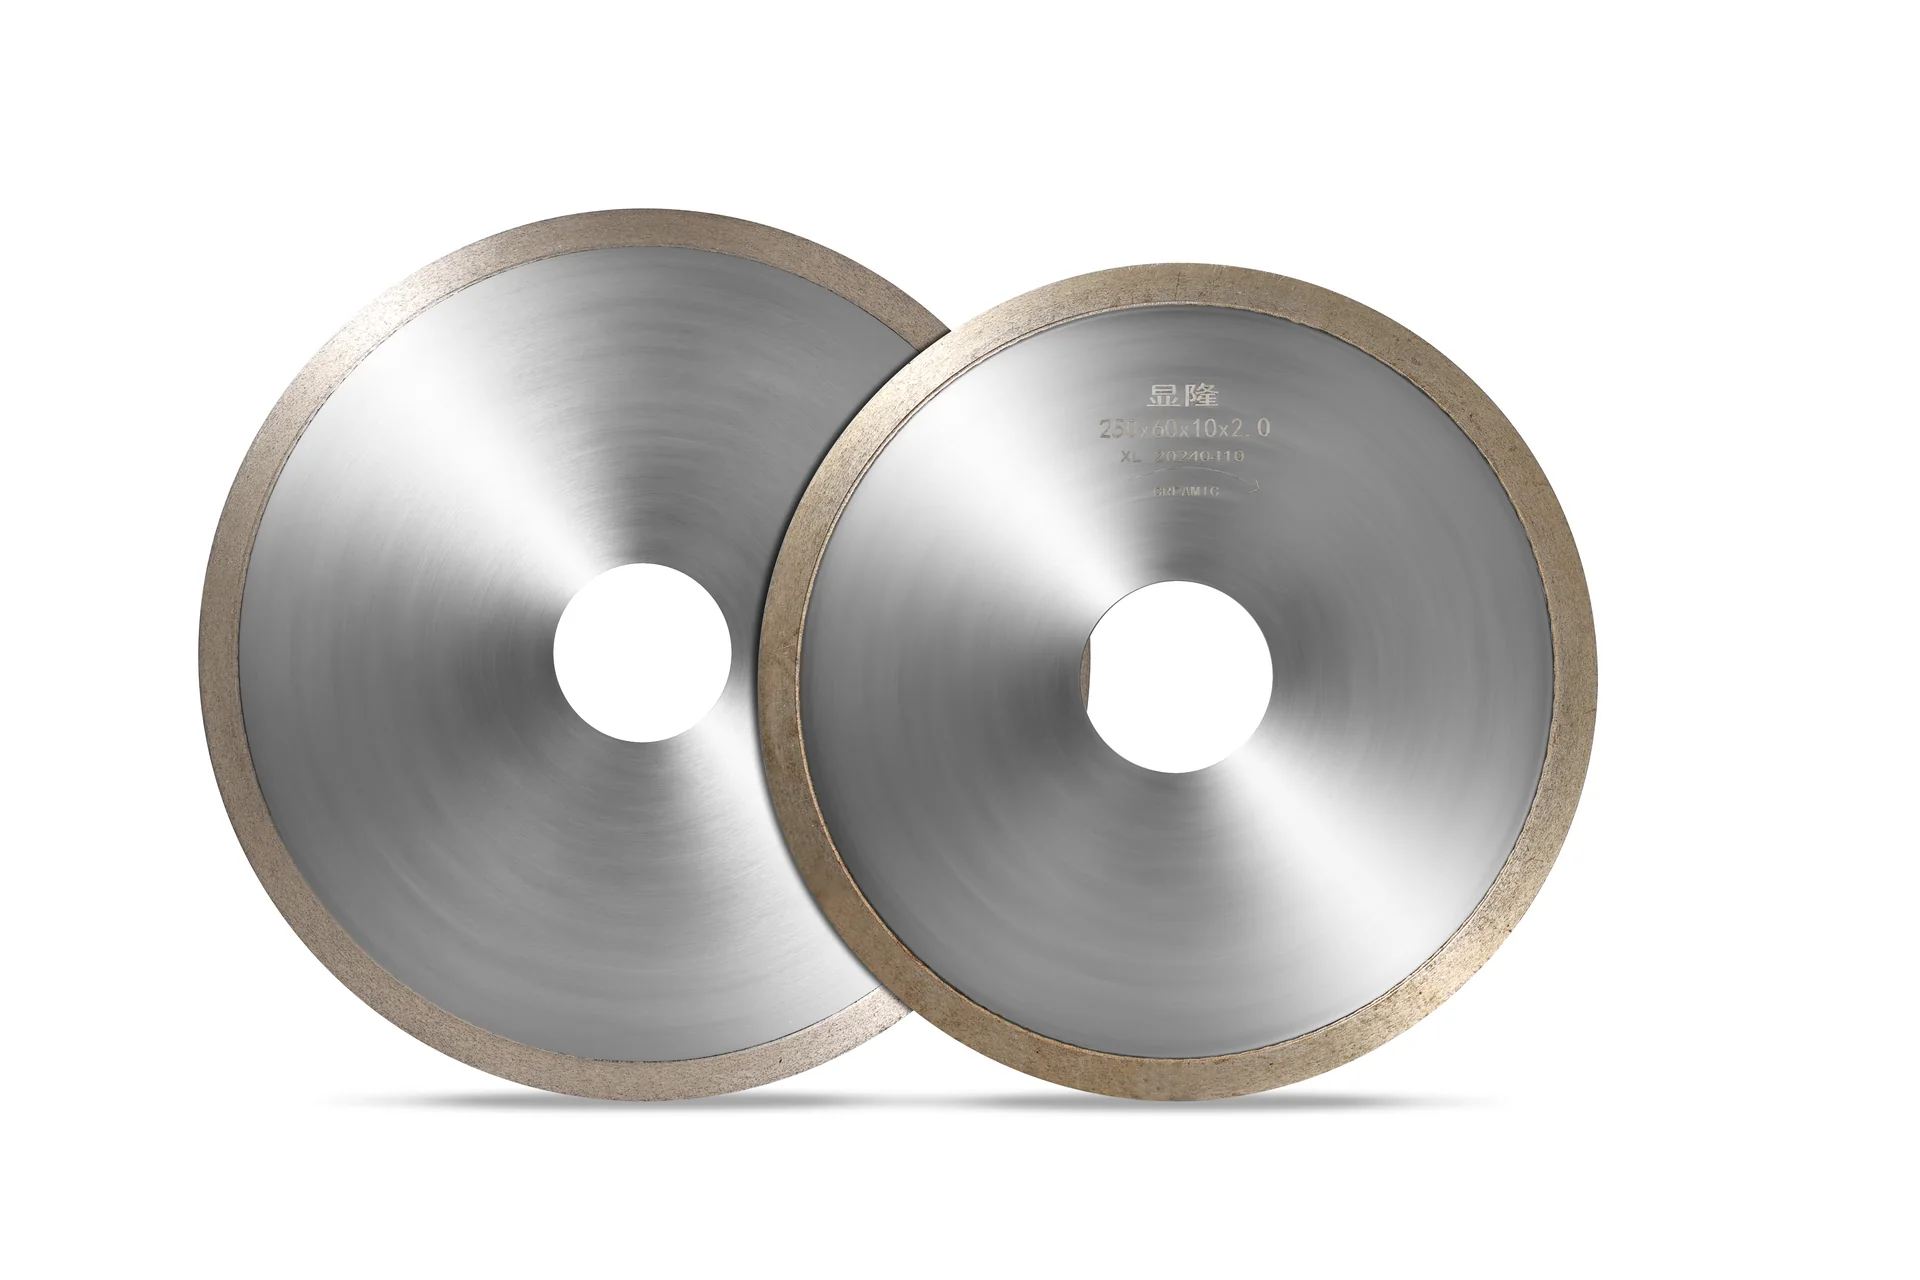
Lưỡi cắt gạch ceramic vành liền
Cân nhắc dòng vành liên tục này để cắt ướt gạch men xương đặc, gạch ốp tường nội thất và gạch ốp tường tráng men. Xác nhận xương gạch, yêu cầu cạnh lộ ra ngoài và độ phù hợp với máy trước khi chọn đường kính.
Xem thông số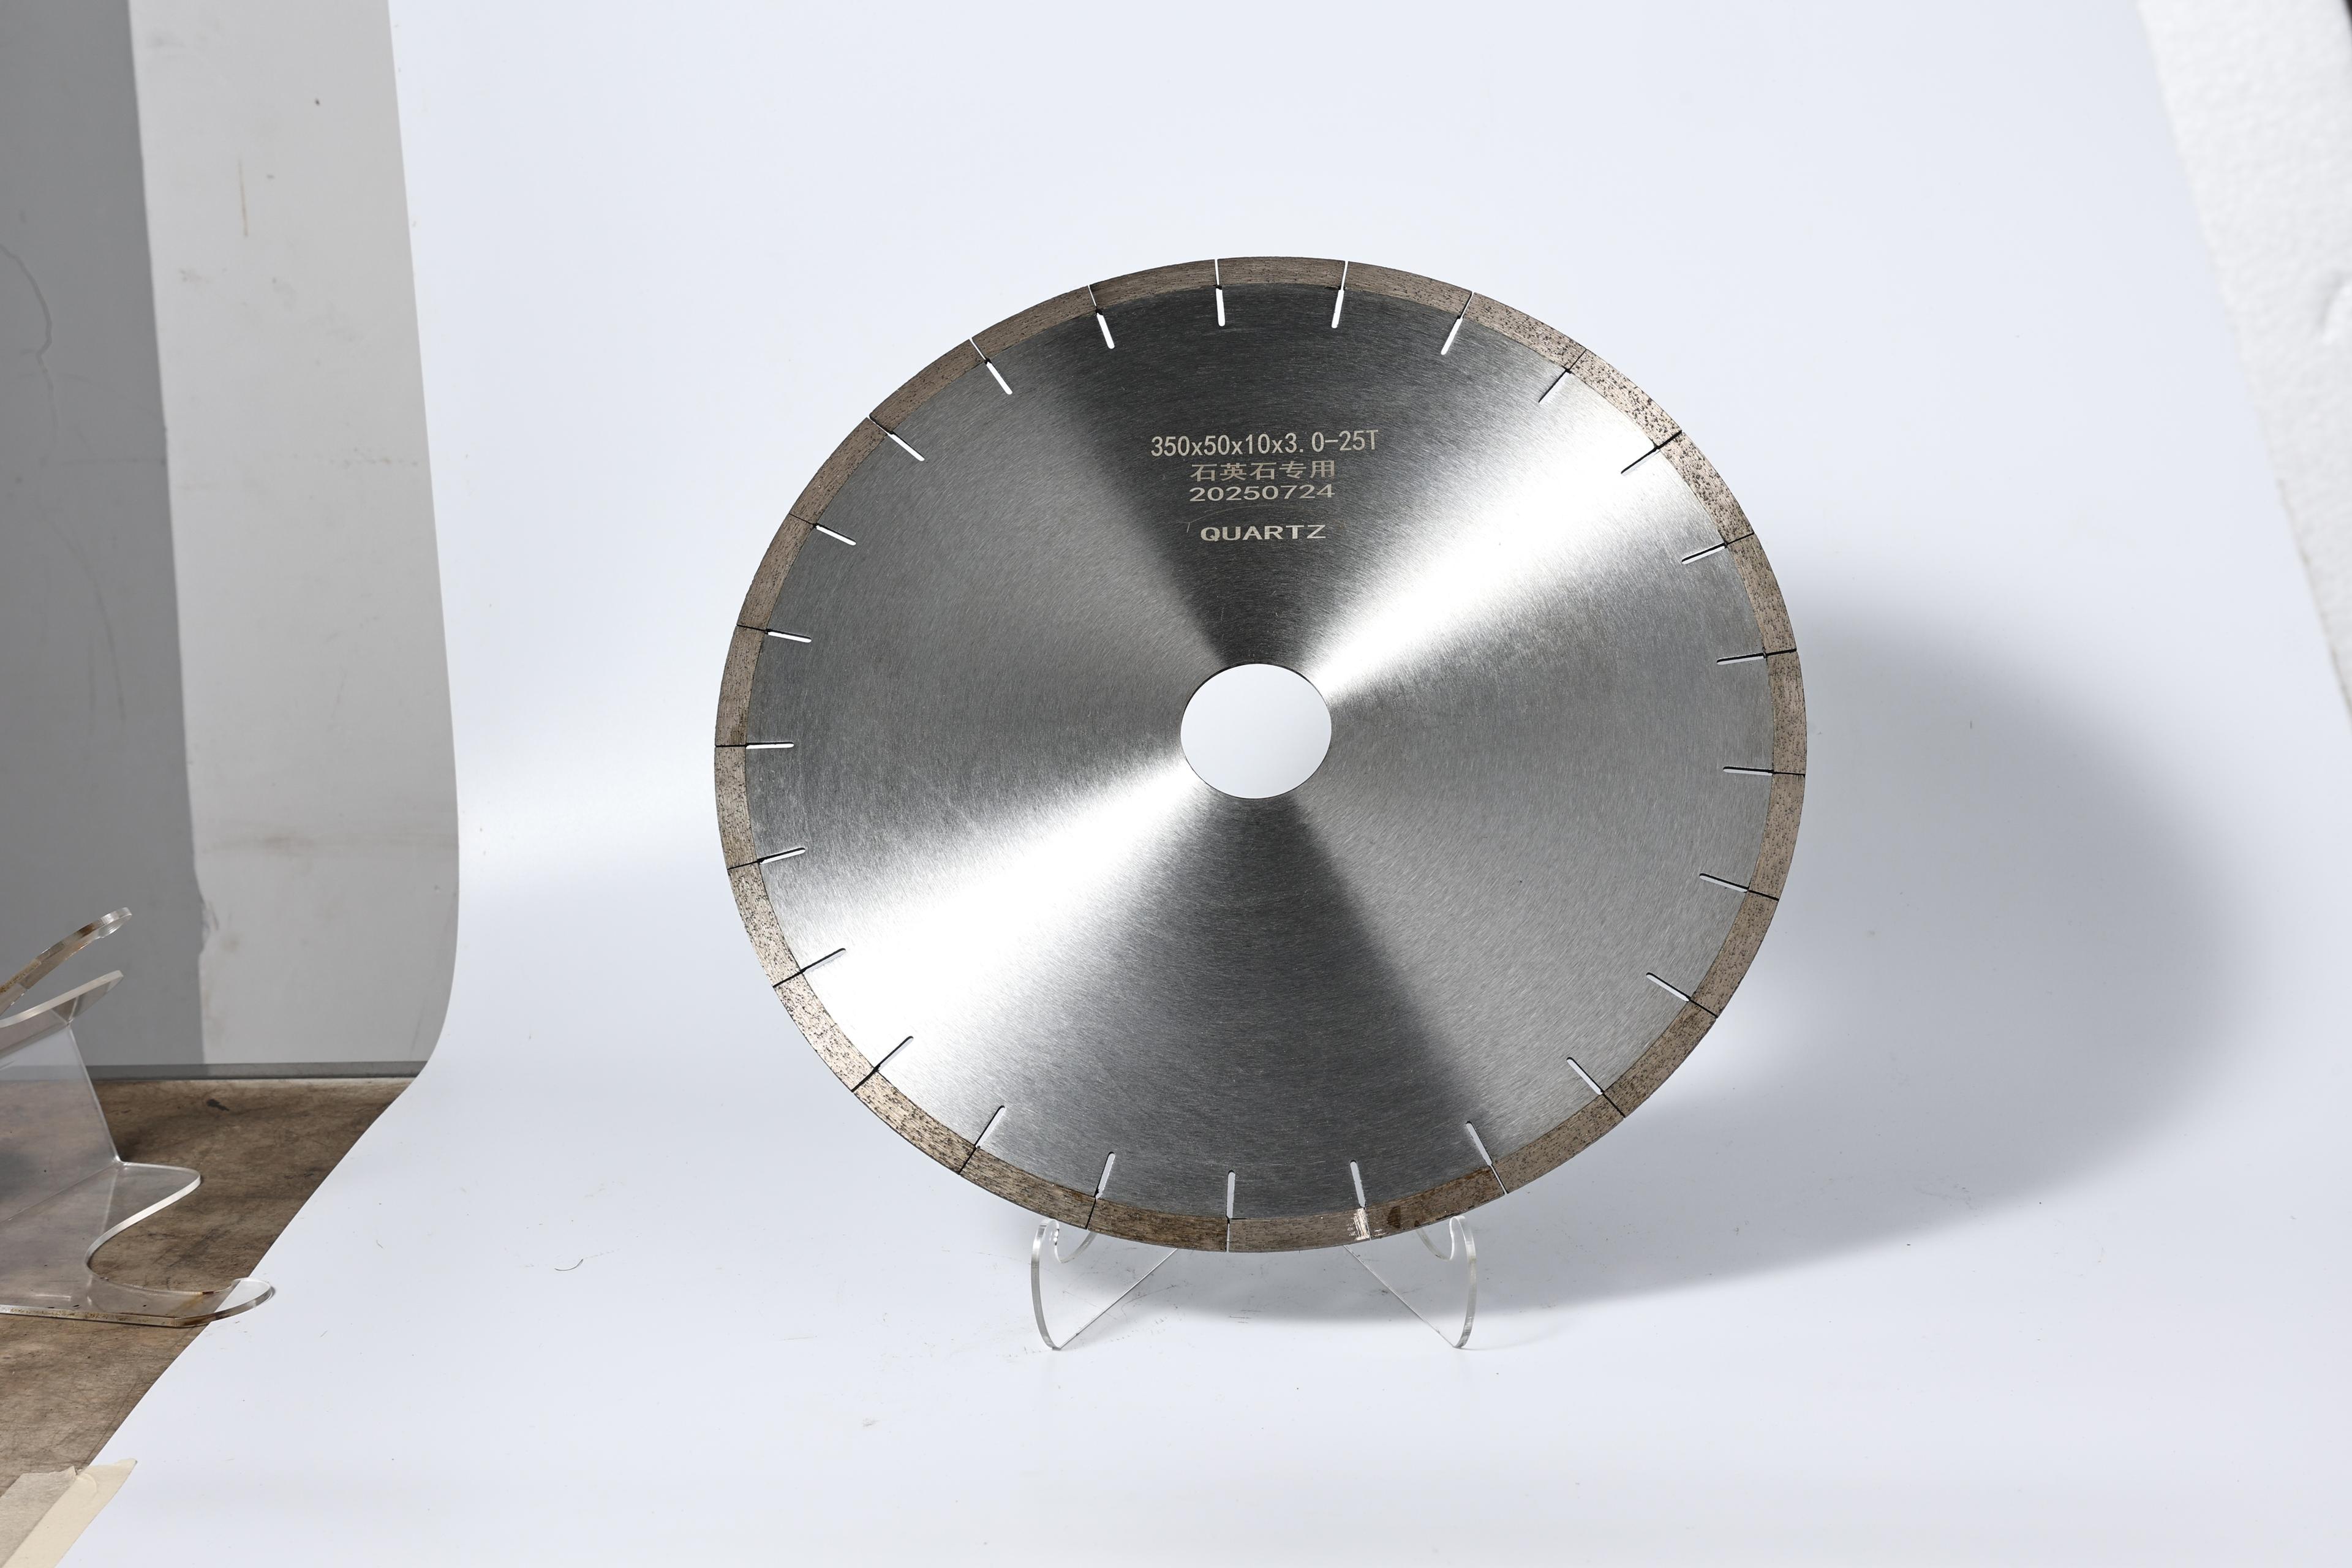
Lưỡi cắt đá thạch anh
Chọn theo thành phần thực của tấm đá, không dựa vào màu sắc hoặc tên thương mại. Dòng thạch anh dành cho đá thạch anh và tấm nhân tạo; cần xác định riêng vật liệu nano hoặc vi tinh trước khi so sánh lưỡi.
Xem thông số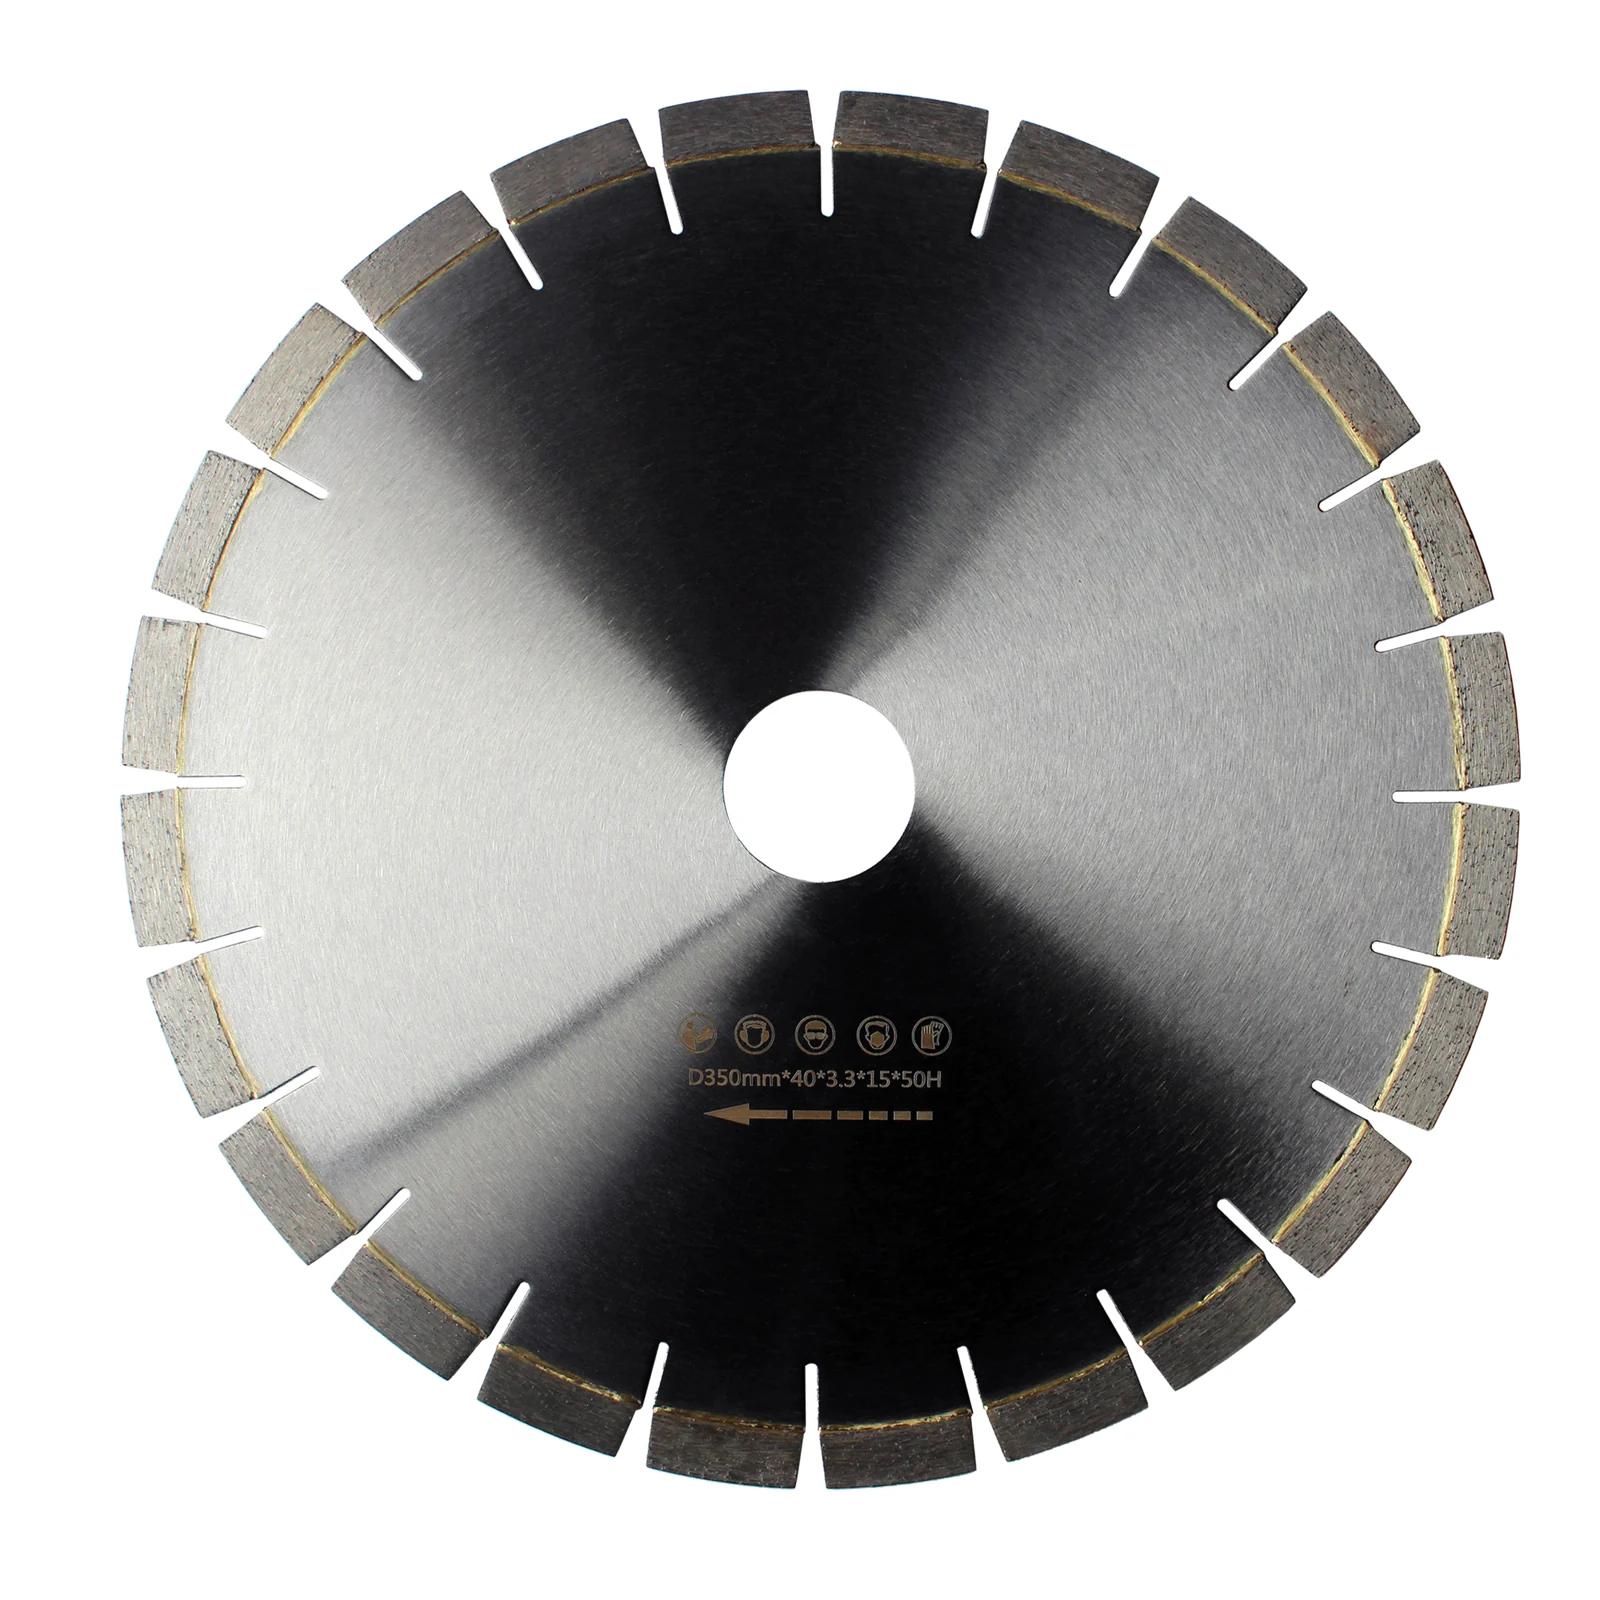
Lưỡi cắt đá granite
Dùng dòng này để cắt granite có độ cứng trung bình đến cao và quartzite. Xác định loại đá và độ dày tấm, sau đó so sánh tổ hợp đường kính và tiết diện phần cắt trong phạm vi máy cho phép.
Xem thông sốNếu sản xuất nhiều vật liệu, liệt kê vật liệu chính theo sản lượng và các loại khó gia công. Không mặc định lưỡi được duyệt cho một loại đá sẽ dùng cho loại khác chỉ vì lắp vừa máy.
Ví dụ chọn lưỡi: tốc độ cắt giảm khi đổi tấm
Giả sử máy và lưỡi không đổi nhưng cắt chậm khi chuyển sang lô porcelain mới. So sánh loại tấm, xương, độ dày và bề mặt; kiểm tra làm mát, gá và thông số được duyệt. Nếu chưa tìm ra nguyên nhân, gửi ảnh và mẫu hai lô để trao đổi công thức khác.
Thử phương án thay thế trên vật liệu mới theo quy trình đã thống nhất. Ghi chất lượng cạnh, chiều dài cắt đạt yêu cầu, thời gian và độ mòn để xem cải thiện có đi kèm mòn quá mức hoặc hỏng cạnh hay không.
Yêu cầu cấu hình đầy đủ
Yêu cầu cần gắn kết quả mong muốn với vật liệu và quy trình: loại tấm, độ dày, máy, yêu cầu cạnh và dạng mòn hiện tại. Thêm kích thước và nhãn lưỡi để nhà cung cấp xem xét chất liên kết cùng hình học và chế độ vận hành.
Để xem trình tự kiểm tra khi lưỡi không cắt, hãy đọc hướng dẫn xử lý chai bề mặt và cắt chậm.
Câu hỏi thường gặp
Lưỡi có chất liên kết mềm có mềm về cơ học không?
Không. Chất liên kết mềm mô tả mức độ dễ mòn của nền phân đoạn, không có nghĩa thân thép hoặc toàn bộ lưỡi mềm về cơ học.
Vì sao vật liệu cứng thường cần chất liên kết mềm hơn?
Vật liệu cứng, đặc có thể không làm mòn chất liên kết đủ nhanh. Chất liên kết dễ mòn hơn giúp giải phóng hạt kim cương đã cùn và lộ các điểm cắt mới.
Nồng độ kim cương cao hơn có luôn cắt tốt hơn không?
Không. Nồng độ và đặc tính hạt kim cương, chất liên kết, hình học, công suất máy và điều kiện vận hành hoạt động như một hệ thống. Thêm kim cương không tự động cải thiện kết quả.
Có nên yêu cầu chất liên kết mềm nhất cho porcelain không?
Không. Công thức còn phải bảo đảm tuổi thọ, độ ổn định và chất lượng cạnh trên máy thực tế. Mềm hơn là hướng để đánh giá, không phải thông số mua hàng đầy đủ.