Neste guia 11 seções
O lascamento é a perda de pequenos fragmentos ao longo da borda cortada. Em revestimentos esmaltados, pode afetar a superfície decorativa; no porcelanato, também pode atingir o corpo da peça. Uma borda lascada pode exigir acabamento adicional, causar rejeição de tiras ou deixar a peça fora dos requisitos do cliente.
A primeira dúvida costuma ser se outro disco diamantado resolverá o problema. Às vezes, sim. Porém, trocar o disco não corrige uma sobra instável, uma trajetória desalinhada ou uma refrigeração interrompida. Comprar outro disco antes de identificar o padrão pode deixar a fábrica com o mesmo defeito e sem uma comparação útil.
No processamento de cerâmica e porcelanato, comece localizando o dano. Depois, verifique a adequação do disco, a instalação, as condições da máquina, o apoio da peça e o procedimento de corte. Este guia mostra como organizar essas verificações e transformar um teste em informações úteis para a produção e para o fornecedor.
O que provoca lascamento durante o corte?
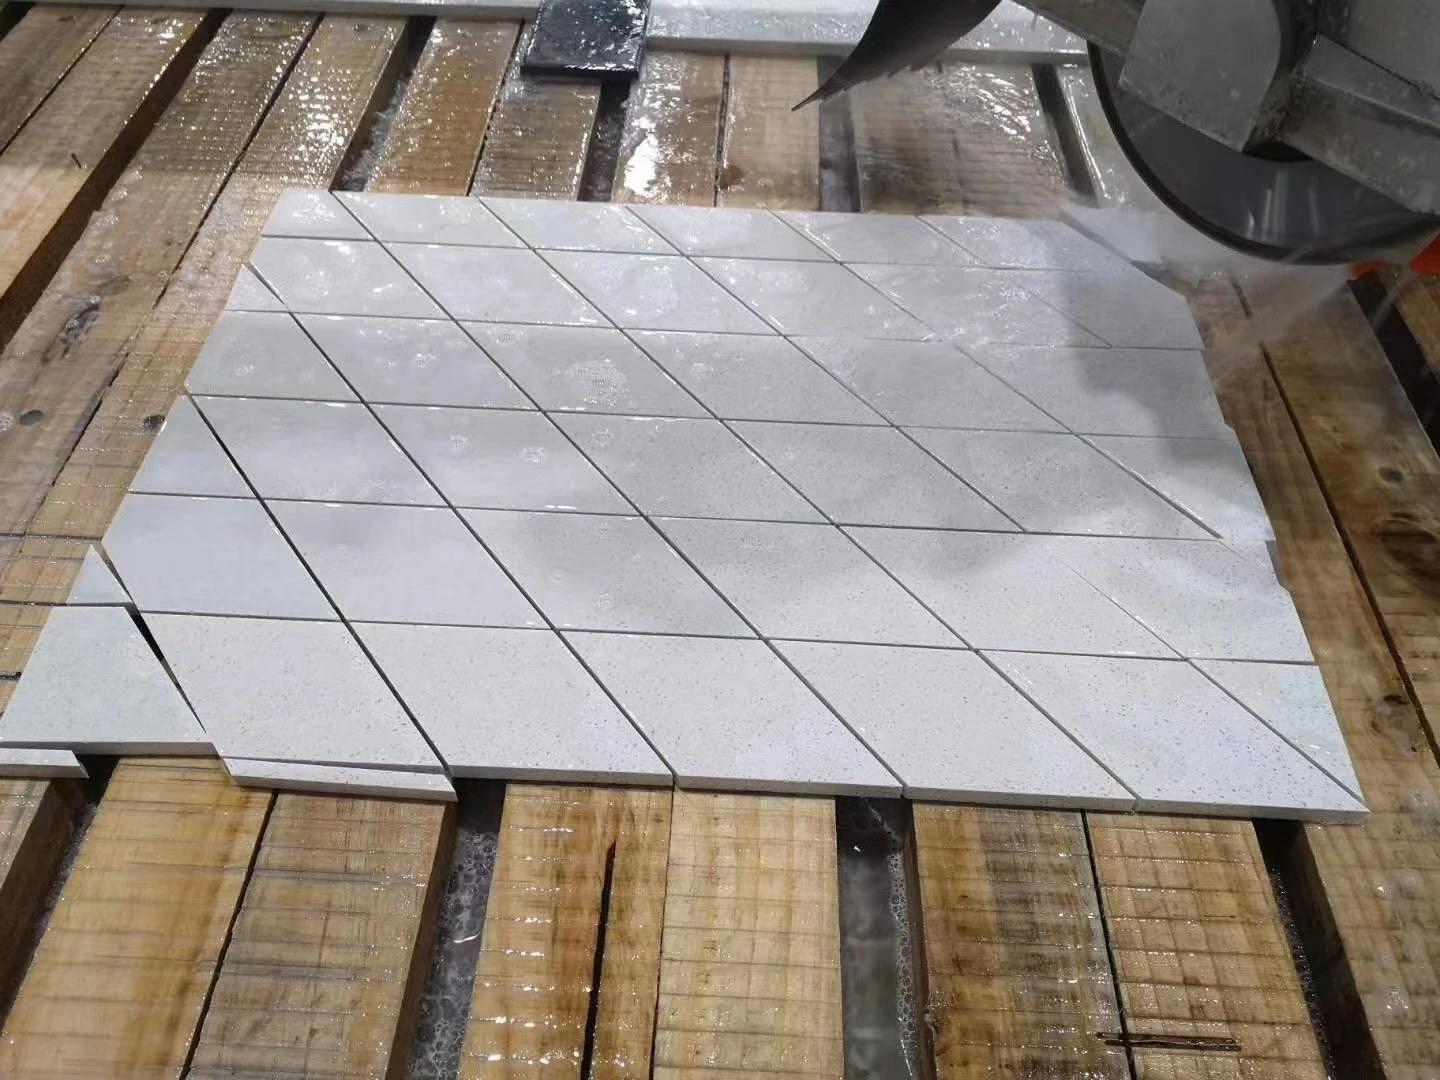
A placa pode lascar quando a ação de corte ou o movimento da peça desprende material da borda pretendida. Entre os possíveis fatores estão disco inadequado ou deteriorado, vibração, desalinhamento, apoio insuficiente, avanço irregular e refrigeração inadequada. Vários fatores podem ocorrer juntos.
A resposta prática é identificar onde o lascamento começa, verificar a instalação e o processo e comparar cortes em condições controladas. O padrão do dano orienta a investigação, mas não comprova sozinho a responsabilidade de um componente.
Examine a borda antes de alterar a preparação
Guarde uma peça rejeitada e marque sua orientação original. Identifique a face aparente, a inferior, a entrada, a saída e o sentido de avanço. Fotografe toda a borda e detalhes com iluminação consistente e uma escala. Compare os mesmos pontos nas amostras seguintes.
| Padrão observado | Primeiro cheques. | Evidências úteis |
|---|---|---|
| Pequenas lascas ao longo da face aparente | Aplicação e condição do disco, regularidade do avanço e vibração | Foto completa da borda e detalhes da entrada, meio e saída |
| Danos principalmente na face inferior | Apoio junto ao corte, contato da placa e orientação prescrita | Foto da parte inferior e disposição dos apoios |
| Uma ponta quebra no final | Movimento da sobra, apoio e procedimento de saída programado | Foto da saída com a sobra identificada |
| Um lado pior ou corte que desvia | Guiamento, alinhamento, montagem e possível movimento lateral | As duas bordas, ajustes e identificação do disco |
| O defeito começa após mudar o material | Produto, acabamento, espessura e lote | Referências do material anterior e atual |
| A qualidade piora em cortes repetidos | Condição do disco, água, resíduos e mudanças no apoio | Amostras identificadas na ordem dos cortes |
Compare as opções Toque para expandir
Pequenas lascas ao longo da face aparente
- Primeiro cheques.
- Aplicação e condição do disco, regularidade do avanço e vibração
- Evidências úteis
- Foto completa da borda e detalhes da entrada, meio e saída
Danos principalmente na face inferior
- Primeiro cheques.
- Apoio junto ao corte, contato da placa e orientação prescrita
- Evidências úteis
- Foto da parte inferior e disposição dos apoios
Uma ponta quebra no final
- Primeiro cheques.
- Movimento da sobra, apoio e procedimento de saída programado
- Evidências úteis
- Foto da saída com a sobra identificada
Um lado pior ou corte que desvia
- Primeiro cheques.
- Guiamento, alinhamento, montagem e possível movimento lateral
- Evidências úteis
- As duas bordas, ajustes e identificação do disco
O defeito começa após mudar o material
- Primeiro cheques.
- Produto, acabamento, espessura e lote
- Evidências úteis
- Referências do material anterior e atual
A qualidade piora em cortes repetidos
- Primeiro cheques.
- Condição do disco, água, resíduos e mudanças no apoio
- Evidências úteis
- Amostras identificadas na ordem dos cortes
Separe o lascamento de borda da fratura completa da placa. Diferencie também o dano de corte daquele causado na retirada, no empilhamento ou no transporte. Inspecione antes que o manuseio altere as evidências. Verificar apenas os pacotes prontos pode dificultar a identificação do momento em que o defeito surgiu.
Verificação 1: Combine o disco com a placa e a operação
Identifique o material além da cor ou do nome comercial
Registre se a peça é cerâmica esmaltada, porcelanato ou outro material documentado. Acrescente referência, acabamento, espessura e corte pretendido. Dimensionamento reto, produção de tiras estreitas e trabalho inclinado apresentam exigências diferentes, mesmo com a mesma placa de origem.
Uma consulta útil descreve a condição final da borda: aparente após a instalação, coberta por perfil ou preparada para uma etapa posterior de acabamento. Cada aplicação exige critérios próprios de aceitação. “Boa qualidade de borda” é uma descrição vaga para comparar propostas.
Considere mais do que o formato da borda do disco
Um disco de borda contínua é uma opção pertinente para muitas aplicações de acabamento de cerâmica e porcelanato. Entretanto, a especificação completa importa: material indicado, sistema de diamante e ligante, geometria da borda, corpo, dimensões e limites de operação.
Não suponha que todos os discos contínuos se comportam igualmente ou que todo disco segmentado seja inadequado para a produção de placas. Compare a aplicação declarada pelo fornecedor com o trabalho real. Nosso guia de discos contínuos e segmentados detalha essas questões.
Diferencie uma superfície de corte sem ação de um dano físico
Se a resistência ao corte aumentou, pare e inspecione o disco conforme o procedimento do fabricante. Uma superfície de corte vitrificada e um disco trincado, deformado ou danificado exigem respostas diferentes. Qualquer método de avivamento deve ser aprovado para aquele disco; ele não repara danos estruturais.
Registre se o disco era novo, usado ou avivado antes do teste. Comparar um disco novo com outro usado sem identificação revela pouco sobre as especificações.
Verificação 2: Confira a instalação e a condição da máquina
A preparação deve abranger identificação do disco, diâmetro, furo de montagem, disposição dos flanges, sentido de rotação e velocidade permitida. A compatibilidade depende do conjunto completo, não apenas de o disco encaixar no eixo.
Pare a máquina, isole a alimentação e aguarde a imobilização total antes de qualquer inspeção manual. Siga o procedimento do equipamento para limpar e verificar as superfícies de montagem. Mantenha as proteções durante a operação e retire discos danificados de serviço. Esses princípios estão alinhados às orientações de segurança da Norton.
Solicite a profissionais de manutenção qualificados a investigação de componentes soltos, folga nos rolamentos, alinhamento ou possível batimento. O batimento é um desvio em relação à rotação prevista e deve ser medido pelo método e pelos limites do fabricante. Uma oscilação aparente em vídeo não é uma medição.
Se o corte desviar, não compense empurrando a placa lateralmente contra o disco. Guarde a amostra e confira o guiamento. Nosso guia de oscilação e batimento do disco apresenta uma sequência específica de diagnóstico.
Verificação 3: Apoie a peça e a sobra durante toda a passada
Uma placa apoiada ainda pode produzir uma sobra instável. Considere o que acontece quando a ligação restante diminui, principalmente em tiras estreitas e cortes diagonais. Verifique os apoios em toda a trajetória, inclusive na parte final.
Com a máquina parada com segurança, procure resíduos, superfícies de contato danificadas ou uma preparação que permita à placa balançar. Use os sistemas de fixação e apoio prescritos. Calços improvisados ou segurar uma sobra em movimento com a mão podem criar riscos adicionais e resultados irregulares.
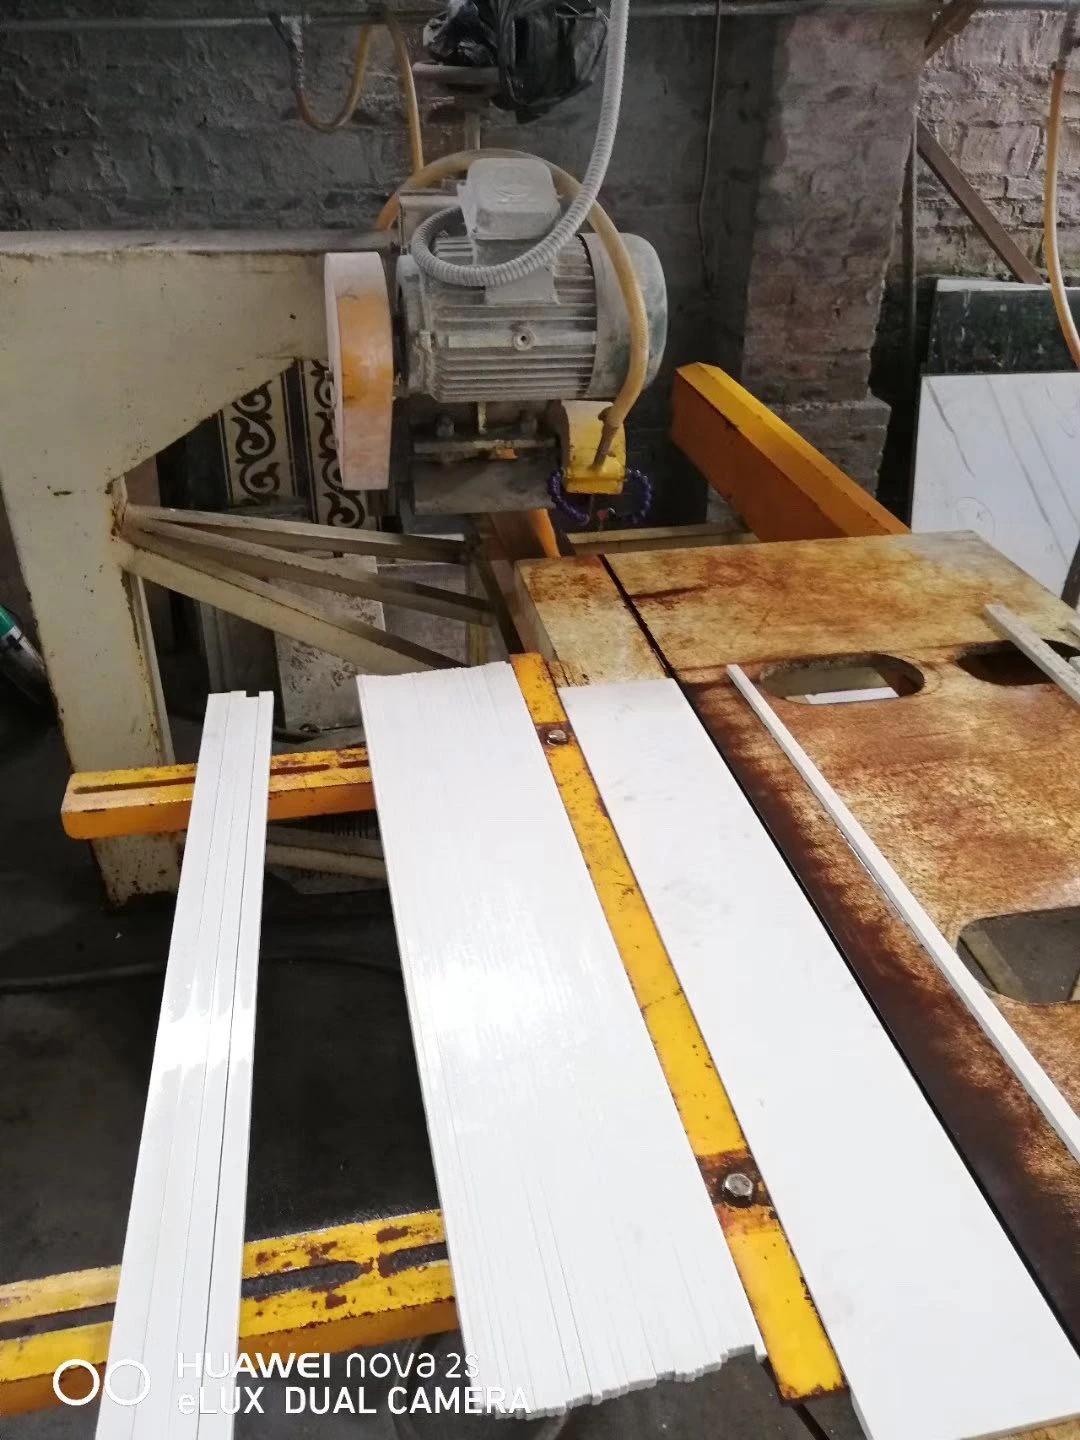
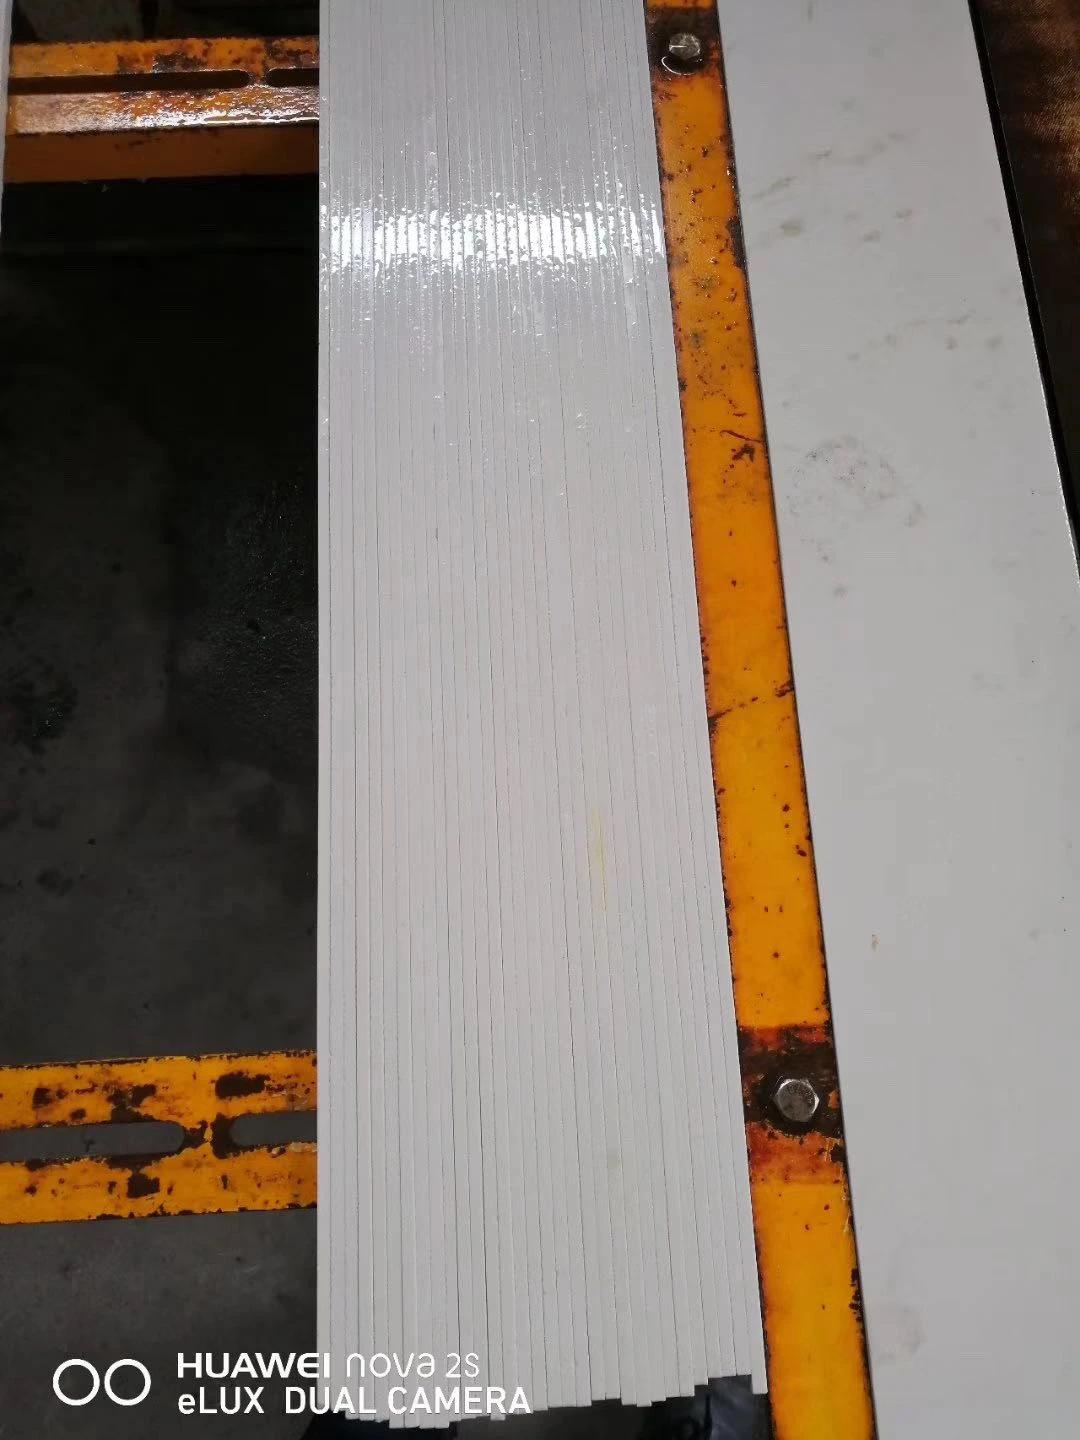
Na produção repetitiva de tiras, registre largura e sequência de corte. Um teste com uma peça larga não comprova que várias tiras estreitas terão o mesmo comportamento. Compare a operação de que o comprador realmente precisa.
Verificação 4: Confirme a água no processo de corte úmido
Uma mesa molhada não comprova que a água chega à zona de corte de forma constante. Revise a distribuição prescrita, a posição das saídas, as condições de alimentação e o circuito de retorno. Procure restrições e alterações durante o deslocamento do cabeçote.
Observe somente pelo procedimento normal, com as proteções instaladas; pare e isole antes de ajustar. Use água apenas com máquinas e discos aprovados para esse método. Não opere um disco exclusivo para corte úmido a seco para simplificar a comparação.
Siga as exigências dos fornecedores quanto à vazão e às condições do fluido. Não existe um ajuste transferível a todas as serras, diâmetros e espessuras. Consulte como verificar a água de refrigeração do disco.
Verificação 5: Analise avanço, entrada e saída em conjunto
Aumentar a pressão não é uma solução confiável para corte lento. Revise a faixa de avanço permitida e a trajetória programada para o disco, a máquina e a placa usados. Observe mudanças bruscas, hesitação, correções forçadas e movimento da peça no final.
Não suponha que o menor avanço possível sempre produz a melhor borda. O objetivo é obter corte estável dentro da faixa autorizada. Alterações de velocidade, profundidade, número de passadas ou método de entrada devem seguir as instruções do equipamento e do material.
A posição da face para cima ou para baixo também depende da máquina. Rotação, direção de corte e apoio variam entre projetos. Use a orientação prescrita e registre-a para repetir o teste.
Faça um teste controlado que responda a uma pergunta
Defina a aceitação antes do primeiro corte
Combine qual borda e face serão inspecionadas, como a amostra será observada e o que define a aceitação. Use o desenho do cliente, uma amostra de referência aprovada ou outro critério acordado. Não substitua um requisito real por um limite universal inventado para o tamanho das lascas.
Quando houver medição, especifique instrumento, unidade e local. Fotografe sempre as mesmas regiões. Uma imagem atraente feita de longe não comprova conformidade dimensional nem qualidade da borda.
Altere uma variável e mantenha rastreabilidade
Primeiro corrija condições inseguras ou fora das especificações. Depois estabeleça uma referência adequada. Se houver suspeita de movimento da sobra, avalie o apoio aprovado antes de comparar outro disco. Se a escolha do disco continuar em discussão, compare opções adequadas com o mesmo material e condições documentadas.
| Registro de teste | O que registrar |
|---|---|
| Material | Referência, lote, acabamento, espessura e orientação |
| Ferramenta. | Identificação, dimensões, condição e uso anterior do disco |
| Máquina | Modelo, montagem e ajustes autorizados relevantes |
| Operação | Tipo de corte, largura da tira, avanço, sequência e distribuição da água |
| Inspeção | Entrada, meio, saída, faces relevantes e critério de aceitação |
| Resultado | Peças aceitas ou rejeitadas, tempo de corte e acabamento necessário |
Compare as opções Toque para expandir
Material
- O que registrar
- Referência, lote, acabamento, espessura e orientação
Ferramenta.
- O que registrar
- Identificação, dimensões, condição e uso anterior do disco
Máquina
- O que registrar
- Modelo, montagem e ajustes autorizados relevantes
Operação
- O que registrar
- Tipo de corte, largura da tira, avanço, sequência e distribuição da água
Inspeção
- O que registrar
- Entrada, meio, saída, faces relevantes e critério de aceitação
Resultado
- O que registrar
- Peças aceitas ou rejeitadas, tempo de corte e acabamento necessário
Por exemplo, uma tira pode ficar aceitável em quase toda a passada e perder a ponta final. Comece documentando a saída e o apoio autorizado. Mantenha o disco e a referência do material durante a avaliação da correção permitida no apoio. Se a ponta melhorar, registre o resultado sem atribuí-lo a uma especificação de disco que não foi alterada.
Se o defeito continuar após a revisão da preparação, planeje uma comparação separada de discos. Identifique cada disco e amostra, conserve o registro e examine os mesmos pontos. Se o lote seguinte de material for diferente, abra outro registro, sem misturar os resultados. Assim, mesmo uma primeira alteração que não resolva o problema reduz a incerteza e apresenta ao fornecedor uma pergunta específica.
Repita a comparação o suficiente para distinguir um resultado consistente de um único corte bom. Relacione as etiquetas das amostras ao registro. Se vários ajustes mudarem juntos, trate o resultado como uma nova combinação de processo, não como prova de que uma única mudança causou a melhora.
Avalie a produção aceita, não apenas a velocidade
Uma passada mais rápida pode ser menos útil se aumentar o acabamento posterior ou a rejeição. Registre o tempo junto com a aceitação e o retrabalho. Separe os danos de manuseio dos defeitos de corte.
Um teste curto estabelece o comportamento nas condições ensaiadas. Comparar vida útil exige um registro mais longo, um ponto de parada definido, material comparável e critérios constantes. Não transforme um primeiro corte satisfatório em uma afirmação sobre durabilidade.
Transforme o teste de fábrica em uma especificação de compra útil
Ao combinar um teste de fábrica com o fornecedor, envie informações representativas do material e da aplicação. Defina se o teste deve verificar qualidade de borda, compatibilidade com a máquina ou repetibilidade em condições específicas. Peça o registro da preparação junto aos resultados, em vez de um vídeo sem identificação.
Leve a identificação do disco e os requisitos acordados ao pedido de compra. Na inspeção de embarque, diferencie marcações, dimensões pedidas, condição visual e embalagem de um ensaio de desempenho de corte. A inspeção de embarque não reproduz as condições de produção do comprador, salvo quando esse teste foi especificamente combinado.
No recebimento, inspecione as ferramentas antes da montagem e preserve sua identificação. Se os resultados mudarem, esse registro ajuda a conectar disco, lote do material e histórico do processo. Também torna o acompanhamento mais preciso do que dizer que a última entrega “corta diferente”.
O comprador pode começar pela linha de discos contínuos para cerâmica da Xianlong e confirmar a configuração para sua máquina e material. Inclua o critério de aceitação do teste para manter a consulta comercial ligada às necessidades de produção.
Perguntas frequentes
Por que o porcelanato lasca mesmo com um disco novo?
Um disco novo ainda pode ser inadequado para o material ou a operação. Montagem, guiamento, apoio, água e avanço também afetam o resultado. Registre a localização das lascas e inspecione a preparação antes de presumir que outro disco novo resolverá.
Um disco de borda contínua é sempre a melhor escolha?
É um ponto de partida pertinente para muitas aplicações de acabamento, mas o formato da borda não comprova a adequação. Confira aplicação e especificação completa e teste na máquina pretendida com um critério de borda acordado.
Por que a última ponta quebra?
O dano no fim do corte pede uma análise do apoio e movimento da sobra e do procedimento de saída. O padrão sozinho não comprova defeito no disco. Identifique a sobra e compare a parte final de cortes repetidos.
Aumentar a vazão de água elimina as lascas?
A distribuição correta é importante no corte úmido, mas não corrige todos os problemas mecânicos ou do disco. Verifique a chegada de água à região de corte e sua constância durante a passada. Siga as condições especificadas em vez de aumentar a vazão sem uma meta definida.
A face da placa deve ficar para cima ou para baixo?
Siga as instruções da serra e do material específicos. Rotação, posição do disco, direção de corte e apoio determinam a disposição adequada. Uma regra de outra máquina pode não servir. Registre a orientação para tornar as comparações úteis.
Quais informações enviar para pedir uma recomendação de disco?
Informe material e espessura, modelo da máquina, marcação do disco, tipo de corte e condições de operação. Acrescente foto geral, detalhes do dano e acabamento desejado. Explique o que mudou antes do problema e quais verificações já foram feitas.
Conclusão: Torne mensurável a próxima decisão sobre o disco
O lascamento deve ser investigado como uma questão de disco, máquina e processo. Localize o defeito, verifique a instalação, apoie peça e sobra, confira a água e revise o procedimento autorizado. Depois compare discos adequados em condições consistentes.
O resultado mais útil é um corte repetível que atenda à exigência do cliente, sustentado por um registro claro de como foi produzido. Esse registro ajuda a produção a investigar problemas e dá à equipe de compras uma base mais sólida para escolher o próximo disco.