En esta guía 11 secciones
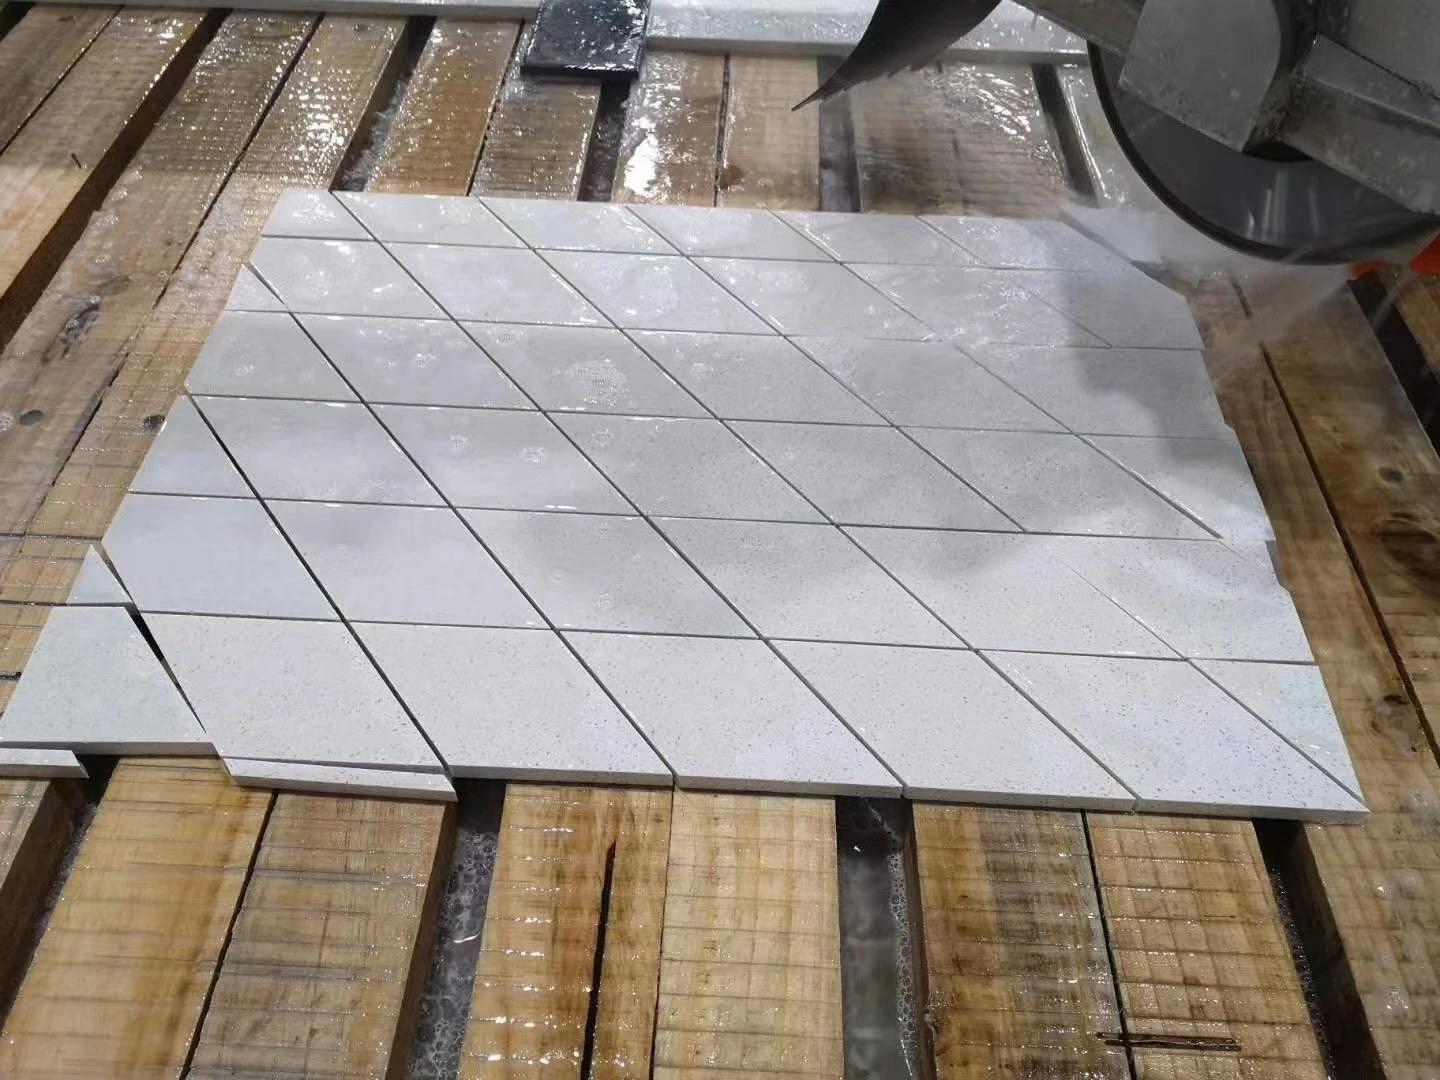
El desportillado consiste en la pérdida de pequeños fragmentos de material a lo largo del borde de corte. En una baldosa esmaltada puede afectar a la superficie decorativa; en porcelánico también puede penetrar en el cuerpo de la pieza. Un borde dañado puede exigir más acabado, provocar el rechazo de tiras o dejar una pieza fuera de los requisitos del cliente.
La primera pregunta suele ser si otro disco diamantado resolverá el problema. A veces sí. Sin embargo, cambiar el disco no corrige un recorte inestable, una trayectoria desalineada ni una refrigeración interrumpida. Comprar otro disco antes de identificar el patrón puede dejar a la fábrica con el mismo defecto y sin una comparación útil.
En el procesamiento de cerámica y porcelánico, comience por localizar el daño. Después compruebe la idoneidad del disco, su instalación, el estado de la máquina, el apoyo de la pieza y el procedimiento de corte. Esta guía explica cómo organizar esas revisiones y obtener de una prueba información útil para producción y para el proveedor.
¿Qué provoca el desportillado durante el corte?
La baldosa puede desportillarse cuando la acción de corte o el movimiento de la pieza desprenden material del borde previsto. Entre los posibles factores están un disco inadecuado o deteriorado, vibraciones, mala alineación, apoyo insuficiente, avance irregular y condiciones de refrigeración inadecuadas. Varios pueden actuar a la vez.
La respuesta práctica consiste en identificar dónde empieza el daño, revisar la instalación y el proceso, y comparar cortes en condiciones controladas. El patrón orienta la investigación, pero no demuestra por sí solo que un componente sea responsable.
Examine el borde antes de modificar la preparación
Conserve una pieza rechazada y marque su orientación original. Identifique la cara visible, la inferior, la entrada y la salida, además del sentido de avance. Fotografíe el borde completo y detalles con iluminación uniforme y una escala. Compare las mismas zonas en las muestras posteriores.
| Patrón observado | Primeros cheques | Evidencia útil |
|---|---|---|
| Pequeños desconchados en gran parte de la cara visible | Aplicación y estado del disco, regularidad del avance y vibraciones | Foto de todo el borde y detalles de entrada, centro y salida |
| Daños principalmente en la cara inferior | Apoyo junto al corte, contacto de la baldosa y orientación prescrita | Foto inferior y disposición de los apoyos |
| Rotura de una esquina al terminar | Movimiento del recorte, apoyo y procedimiento de salida programado | Foto de la salida con el recorte identificado |
| Un lado peor que el otro o corte desviado | Guiado, alineación, montaje y posibles movimientos laterales | Ambos bordes, ajustes de la máquina e identificación del disco |
| El defecto aparece tras cambiar el material | Producto, acabado, espesor y lote | Referencias del material anterior y actual |
| La calidad empeora en cortes sucesivos | Estado del disco, suministro de agua, residuos y cambios de apoyo | Muestras identificadas según el orden de corte |
Compare las opciones Toque para ampliar
Pequeños desconchados en gran parte de la cara visible
- Primeros cheques
- Aplicación y estado del disco, regularidad del avance y vibraciones
- Evidencia útil
- Foto de todo el borde y detalles de entrada, centro y salida
Daños principalmente en la cara inferior
- Primeros cheques
- Apoyo junto al corte, contacto de la baldosa y orientación prescrita
- Evidencia útil
- Foto inferior y disposición de los apoyos
Rotura de una esquina al terminar
- Primeros cheques
- Movimiento del recorte, apoyo y procedimiento de salida programado
- Evidencia útil
- Foto de la salida con el recorte identificado
Un lado peor que el otro o corte desviado
- Primeros cheques
- Guiado, alineación, montaje y posibles movimientos laterales
- Evidencia útil
- Ambos bordes, ajustes de la máquina e identificación del disco
El defecto aparece tras cambiar el material
- Primeros cheques
- Producto, acabado, espesor y lote
- Evidencia útil
- Referencias del material anterior y actual
La calidad empeora en cortes sucesivos
- Primeros cheques
- Estado del disco, suministro de agua, residuos y cambios de apoyo
- Evidencia útil
- Muestras identificadas según el orden de corte
Diferencie el desportillado de una fractura completa de la baldosa. Separe también el daño de corte del causado al descargar, apilar o transportar. Inspeccione antes de que la manipulación altere la evidencia. Si solo se revisan paquetes terminados, puede resultar difícil saber cuándo apareció el defecto.
Comprobación 1: Adapte el disco a la baldosa y a la operación
Identifique el material más allá del color o nombre comercial
Registre si se trata de cerámica esmaltada, porcelánico u otro material documentado. Añada la referencia, acabado, espesor y corte previsto. El dimensionado recto, la producción de tiras estrechas y el corte inclinado tienen requisitos diferentes, aunque partan de la misma baldosa.
Una consulta útil describe cómo quedará el borde: expuesto tras la instalación, cubierto por un perfil o destinado a una operación posterior de acabado. Estas aplicaciones necesitan criterios de aceptación distintos. «Buena calidad de borde» es demasiado impreciso para comparar propuestas de discos.
No se limite a la forma de la banda
Un disco de banda continua es una opción pertinente para muchas aplicaciones de acabado de cerámica y porcelánico. No obstante, importa la especificación completa: material previsto, sistema de diamante y ligante, geometría de la banda, cuerpo, dimensiones y límites de funcionamiento.
No suponga que todos los discos continuos se comportan igual ni que cualquier diseño segmentado sea inadecuado para producir baldosas. Compare la aplicación declarada por el proveedor con el trabajo real. Nuestra guía de discos continuos y segmentados desarrolla estas cuestiones.
Distinga una superficie de corte embotada de un daño físico
Si ha aumentado la resistencia al corte, detenga el equipo e inspeccione el disco siguiendo el procedimiento del fabricante. Una superficie embotada y un disco agrietado, deformado o dañado requieren respuestas diferentes. Cualquier método de avivado debe estar aprobado para ese disco; no puede reparar daños estructurales.
Anote si el disco era nuevo, usado o avivado antes de la prueba. Comparar un disco nuevo con uno usado sin identificación aporta poca información sobre sus especificaciones.
Comprobación 2: Verifique la instalación y el estado de la máquina
La preparación debe incluir identificación, diámetro, orificio de montaje, disposición de bridas, sentido de giro y velocidad permitida. La compatibilidad depende del conjunto completo, no solo de que el disco entre en el eje.
Detenga la máquina, aísle la alimentación y espere a que cese todo movimiento antes de intervenir. Siga el procedimiento de limpieza e inspección de las superficies de montaje. Mantenga los resguardos necesarios durante el funcionamiento y retire del servicio los discos dañados. Estos principios coinciden con las recomendaciones de seguridad de Norton.
Encargue a personal de mantenimiento cualificado la revisión de componentes flojos, holguras, alineación o posible descentramiento. Este último describe una desviación respecto al giro previsto y debe medirse con el método y los límites del fabricante. Una oscilación aparente en un vídeo no constituye una medición.
Si el corte se desvía, no lo compense empujando lateralmente la baldosa contra el disco. Conserve la muestra y revise el guiado. Nuestra guía sobre oscilación y descentramiento presenta una secuencia de diagnóstico específica.
Comprobación 3: Apoye la baldosa y el recorte durante toda la pasada
Una baldosa bien apoyada todavía puede generar un recorte inestable. Considere qué ocurre al reducirse la unión restante, especialmente con tiras estrechas o cortes diagonales. Revise el apoyo a lo largo de toda la trayectoria, incluido el final.
Con la máquina detenida de forma segura, busque residuos, superficies de contacto dañadas o condiciones que permitan el balanceo de la pieza. Utilice los sistemas de sujeción y apoyo prescritos. Los calzos improvisados o sujetar a mano un recorte en movimiento pueden añadir riesgos y resultados irregulares.
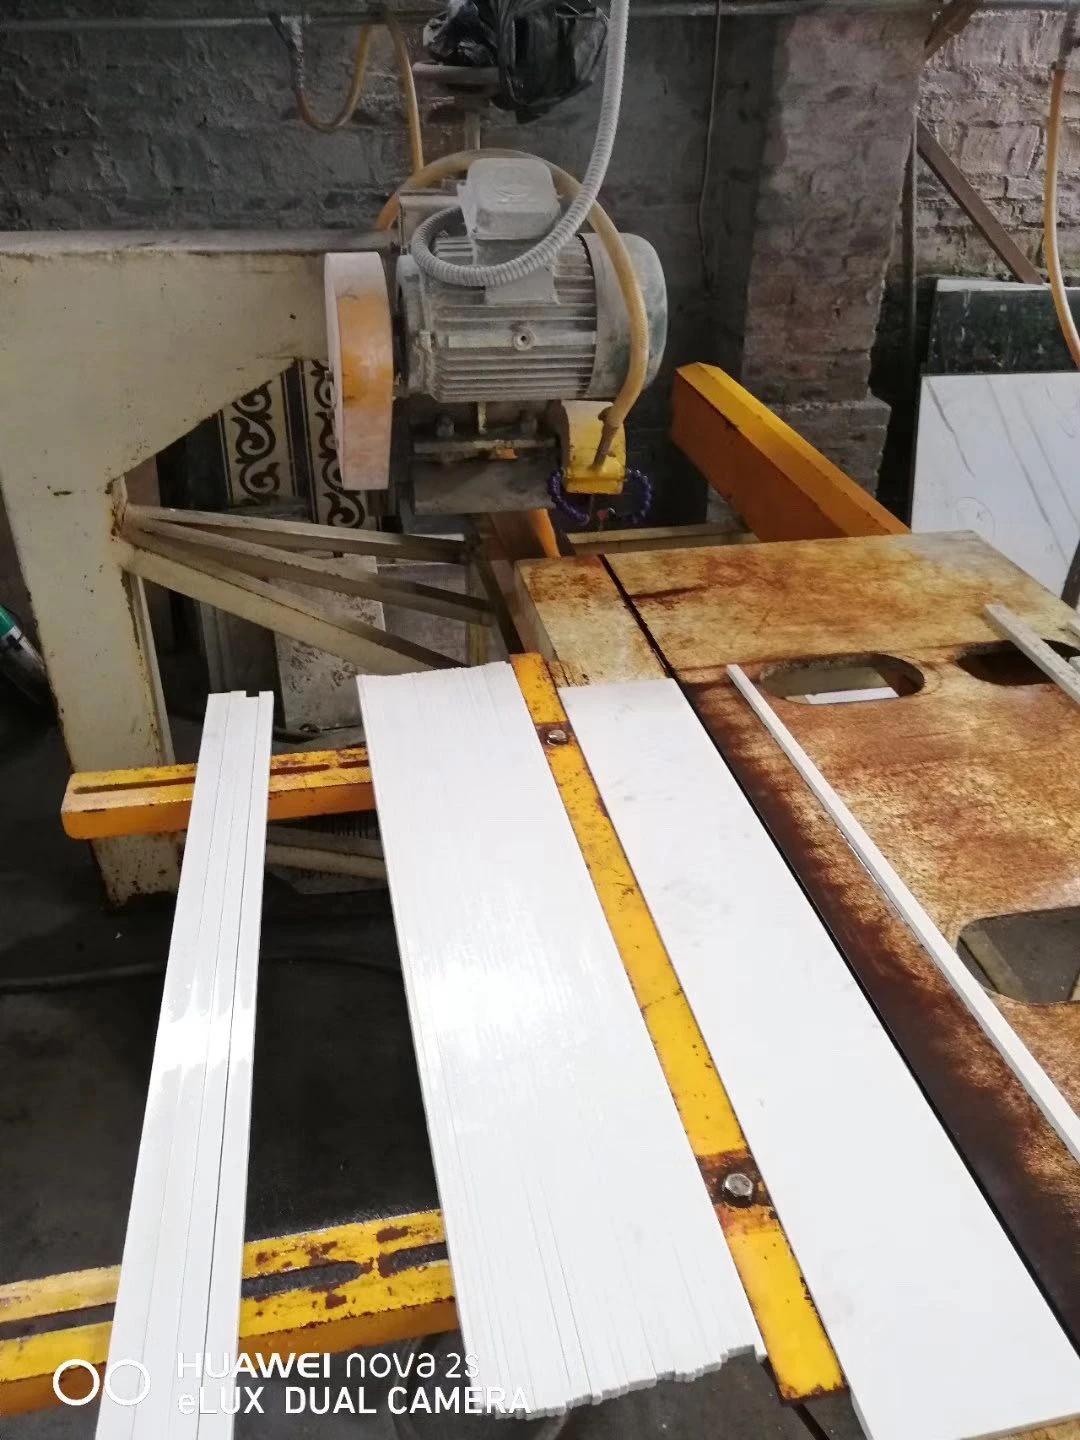
En producción repetitiva de tiras, registre la anchura y la secuencia de corte. Una prueba con una pieza ancha no demuestra que una serie de tiras estrechas se comporte igual. Compare la operación que realmente necesita el comprador.
Comprobación 4: Confirme el suministro de agua para el corte húmedo
Una mesa mojada no demuestra que el agua llegue de forma constante a la zona de corte. Revise la distribución prescrita, la posición de las salidas, el suministro y el circuito de retorno. Compruebe restricciones y cambios durante el recorrido del cabezal.
Observe únicamente mediante el procedimiento normal de funcionamiento con resguardos; detenga y aísle antes de ajustar. Utilice agua solo con máquinas y discos autorizados para ese método. No use en seco un disco de corte húmedo para simplificar una comparación.
Aplique los requisitos de caudal y refrigerante de los proveedores de máquina y disco. No existe un ajuste trasladable a todas las sierras, diámetros y espesores. Consulte cómo revisar el agua de refrigeración del disco.
Comprobación 5: Revise conjuntamente avance, entrada y salida
Aumentar la presión no es una solución fiable para un corte lento. Revise el intervalo de avance permitido y la trayectoria programada para el conjunto real de disco, máquina y baldosa. Busque cambios bruscos, vacilaciones, correcciones forzadas o movimientos de la pieza al finalizar.
No suponga que el avance más lento siempre produce el mejor borde. El objetivo es una condición estable dentro del intervalo autorizado. Los cambios de velocidad, profundidad, número de pasadas o entrada deben seguir las instrucciones correspondientes del equipo y del material.
La orientación de la cara visible hacia arriba o hacia abajo también depende de la máquina. El giro, el sentido de corte y el apoyo varían según el diseño. Utilice la orientación prescrita y regístrela para poder repetir la prueba.
Realice una prueba controlada que responda a una pregunta
Defina la aceptación antes del primer corte
Acuerde qué borde y cara se inspeccionarán, cómo se observará la muestra y qué determina su aceptación. Utilice el plano del cliente, una muestra de referencia aprobada u otro criterio acordado. No sustituya un requisito real por un límite universal inventado para los desconchados.
Si hace falta medir, especifique instrumento, unidad y ubicación. Fotografíe siempre las mismas zonas. Una imagen atractiva tomada desde lejos no demuestra el cumplimiento de requisitos dimensionales o de calidad del borde.
Cambie una variable y mantenga un registro trazable
Corrija primero las condiciones inseguras o no conformes. Después establezca una referencia adecuada. Si sospecha movimiento del recorte, evalúe el apoyo aprobado antes de comparar otro disco. Si la cuestión sigue siendo el disco, compare opciones adecuadas con el mismo material y condiciones documentadas.
| Registro de prueba | Información que debe incluir |
|---|---|
| Material | Referencia, lote, acabado, espesor y orientación |
| Herramienta | Identificación, dimensiones, estado y uso previo del disco |
| Máquina | Modelo, montaje y ajustes autorizados relevantes |
| Operación | Tipo de corte, anchura de tira, avance, secuencia y disposición del agua |
| Inspección | Entrada, centro, salida, caras relevantes y criterio de aceptación |
| Resultado | Piezas aceptadas o rechazadas, tiempo y acabado necesario |
Compare las opciones Toque para ampliar
Material
- Información que debe incluir
- Referencia, lote, acabado, espesor y orientación
Herramienta
- Información que debe incluir
- Identificación, dimensiones, estado y uso previo del disco
Máquina
- Información que debe incluir
- Modelo, montaje y ajustes autorizados relevantes
Operación
- Información que debe incluir
- Tipo de corte, anchura de tira, avance, secuencia y disposición del agua
Inspección
- Información que debe incluir
- Entrada, centro, salida, caras relevantes y criterio de aceptación
Resultado
- Información que debe incluir
- Piezas aceptadas o rechazadas, tiempo y acabado necesario
Por ejemplo, una tira puede resultar aceptable durante casi toda la pasada y perder la última esquina. Documente primero la salida y el apoyo autorizado. Mantenga el disco y la referencia del material mientras se evalúa la corrección de apoyo permitida. Si mejora la esquina, registre el resultado sin atribuirlo a una especificación de disco que no cambió.
Si el defecto continúa tras revisar la preparación, planifique por separado una comparación de discos. Identifique cada disco y muestra, conserve el registro y examine las mismas zonas. Si cambia el lote de material, abra otro registro en lugar de mezclar resultados. Así, incluso una primera modificación que no resuelva el problema reduce la incertidumbre y plantea al proveedor una pregunta concreta.
Repita suficientemente la comparación para distinguir un resultado constante de un único buen corte. Vincule las etiquetas al registro. Si cambian varios ajustes a la vez, considere el resultado una nueva combinación de proceso, no la demostración de que una sola modificación causó la mejora.
Evalúe la producción aceptada, no solo la velocidad
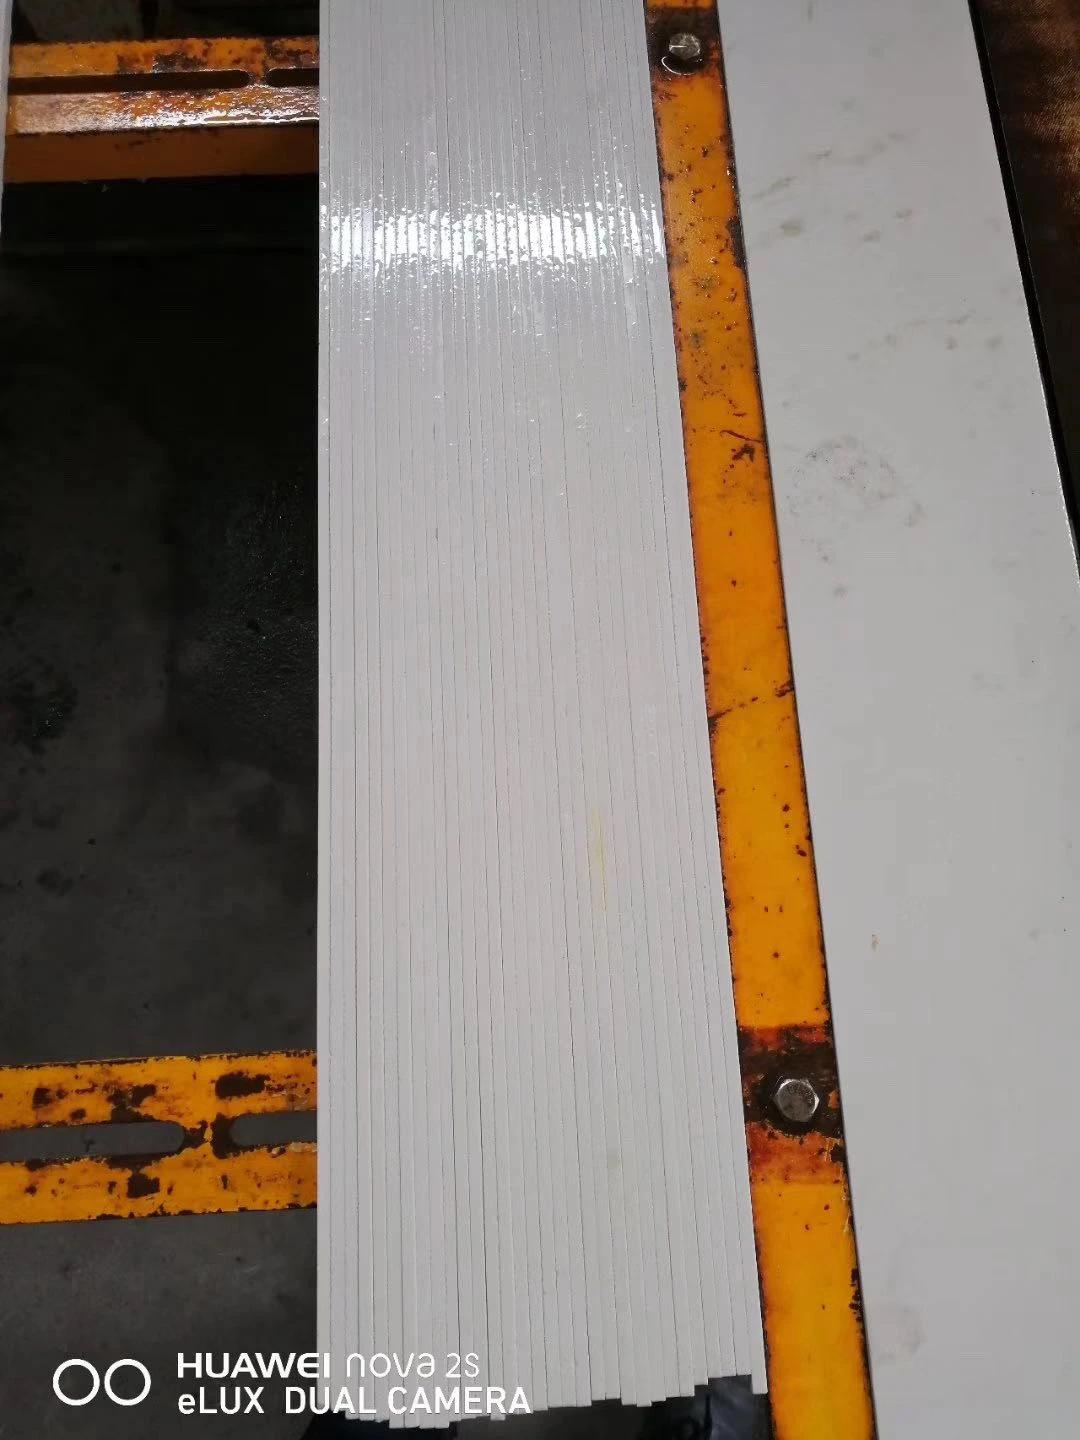
Una pasada más rápida puede aportar menos valor si aumenta el acabado posterior o el rechazo. Registre el tiempo junto con la aceptación y el retrabajo. Separe el daño de manipulación de los defectos de corte.
Una prueba corta establece el comportamiento en las condiciones ensayadas. Comparar vida útil requiere un registro más largo, un punto final definido, material comparable y criterios constantes. No convierta un primer corte satisfactorio en una afirmación de durabilidad.
Convierta las pruebas de fábrica en una especificación de compra útil
Al acordar una prueba de fábrica con el proveedor, facilite información representativa del material y su aplicación. Defina si debe verificar calidad del borde, compatibilidad con la máquina o repetibilidad en condiciones específicas. Solicite el registro de la preparación junto con los resultados, en vez de un vídeo sin identificación.
Traslade la identificación acordada del disco y los requisitos al pedido. En la inspección previa al envío, distinga marcado, dimensiones pedidas, estado visible y embalaje de una prueba de rendimiento de corte. Una inspección de envío no reproduce las condiciones de producción del comprador salvo que se haya acordado esa prueba.
Al recibir las herramientas, inspecciónelas antes del montaje y conserve su identificación. Si posteriormente cambian los resultados, el registro ayuda a relacionar disco, lote y proceso. También permite una conversación más precisa que afirmar que la última entrega «corta distinto».
Los compradores pueden empezar por la gama de discos continuos para cerámica de Xianlong y confirmar la configuración para su máquina y material. Incluya el criterio de aceptación de la prueba para vincular la consulta comercial con las necesidades de producción.
Preguntas frecuentes
¿Por qué se desportilla el porcelánico incluso con un disco nuevo?
El disco nuevo puede ser inadecuado para el material o la operación. El montaje, guiado, apoyo, agua y avance también influyen. Registre dónde aparece el daño y revise la preparación antes de suponer que otro disco nuevo es la respuesta.
¿Siempre es mejor un disco de banda continua?
Es un punto de partida pertinente para muchas aplicaciones de acabado, pero la forma de la banda no demuestra por sí sola su idoneidad. Revise la aplicación y la especificación completa; después evalúelo en la máquina prevista con un criterio de borde acordado.
¿Por qué se rompe la última esquina?
El daño al final exige revisar el apoyo y movimiento del recorte y el procedimiento de salida. El patrón no demuestra por sí solo un fallo del disco. Identifique el recorte y compare el tramo final de varios cortes.
¿Aumentar el agua elimina el desportillado?
El suministro correcto importa en corte húmedo, pero no corrige todos los problemas del disco o la máquina. Verifique la llegada de agua a la zona de corte y su constancia durante la pasada. Siga las condiciones especificadas, en lugar de aumentar el caudal sin un objetivo definido.
¿La cara de la baldosa debe mirar hacia arriba o hacia abajo?
Siga las instrucciones de la sierra y del material concretos. El giro, la posición del disco, el sentido de corte y el apoyo determinan la disposición. Una regla de otra máquina puede no servir. Registre la orientación para que las comparaciones sean útiles.
¿Qué información envío para solicitar una recomendación de disco?
Identidad y espesor de la baldosa, modelo de máquina, marcado del disco, tipo de corte y condiciones de trabajo. Añada una foto general, detalles del daño y el acabado necesario. Explique qué cambió antes del problema y qué comprobaciones se realizaron.
Conclusión: Haga medible la próxima decisión sobre el disco
Conviene investigar el desportillado como una cuestión conjunta de disco, máquina y proceso. Localice el defecto, verifique el montaje, apoye pieza y recorte, revise el suministro de agua y el procedimiento permitido. Después compare discos adecuados en condiciones constantes.
El resultado más útil es un corte repetible que cumpla el requisito del cliente, respaldado por un registro claro de cómo se consiguió. Ese registro ayuda a producción a investigar y a compras a seleccionar el siguiente disco con mejor fundamento.