Trong hướng dẫn này 11 mục
Thay đá mài vuông cạnh gạch khi đá đạt giới hạn sử dụng áp dụng do nhà sản xuất quy định, không còn thực hiện được công việc của vị trí mài trong điều kiện được phép và theo yêu cầu chất lượng đã thống nhất, hoặc phải ngừng sử dụng vì hư hỏng. Việc giảm khả năng cắt chưa đủ để kết luận rằng lớp mài hữu dụng đã hết. Cặn bám, hạt mài cùn hoặc vấn đề của máy đều có thể gây ra biểu hiện tương tự.
Với dây chuyền gạch ceramic hoặc đá nung kết, quyết định này cần trả lời riêng ba câu hỏi: dụng cụ có an toàn và còn trong giới hạn cho phép không, vị trí mài có tạo ra kết quả yêu cầu không, và tiếp tục sử dụng có hợp lý về kinh tế không? Giá mua mỗi đá thấp hơn không thể thay thế câu trả lời cho câu hỏi đầu tiên. Cạnh đẹp trên một mẫu cũng không trả lời được cả ba câu hỏi.
Bài viết này giải thích cách ghi nhận độ mòn, liên hệ số đo với kết quả sản xuất và chuẩn bị thông số hữu ích để đặt đá thay thế. Phạm vi áp dụng là công đoạn mài vuông cạnh công nghiệp sử dụng đá kim cương liên kết kim loại hoặc liên kết nhựa phù hợp.
Bắt đầu từ tiêu chí thay thế, không dùng một tuổi thọ chung
Không có một số ca làm việc, số mét gia công hay số milimét còn lại chung để xác định thời điểm hết tuổi thọ của mọi đá mài vuông cạnh. Kết cấu, hình học mặt làm việc, vật liệu, nhiệm vụ của vị trí mài và bố trí máy đều có ảnh hưởng. Đường kính danh nghĩa nhận diện kích thước sản phẩm; đó không tự động là giới hạn loại bỏ.
Hướng dẫn của Norton về đá mài đã mòn giải thích rằng giới hạn sử dụng phụ thuộc vào loại đá và ứng dụng. Với đá kim cương mài vuông cạnh, cần lấy hướng dẫn cho đúng kết cấu và giao diện lắp trên máy, thay vì áp dụng giới hạn của một nhóm đá khác.
| Tình trạng ghi nhận | Quyết định trước mắt | Bằng chứng cần cho bước tiếp theo |
|---|---|---|
| Còn trong giới hạn cho phép và sản phẩm đạt yêu cầu | Tiếp tục theo kế hoạch theo dõi đã thiết lập | Số đo hiện tại, kiểm tra chất lượng và nhật ký vận hành |
| Khả năng cắt giảm nhưng chưa có bằng chứng hư hỏng kết cấu | Tạm dừng và chẩn đoán trước khi quyết định thay | Tình trạng bề mặt, lượng dư đầu vào, tình trạng máy và phương án khắc phục được phép |
| Đã đạt giới hạn mòn hoặc khe hở áp dụng | Ngừng sử dụng và thay theo quy định | Giới hạn được xác định, phương pháp đo và kết quả đã ghi |
| Có vết nứt, phần mài lỏng hoặc nghi ngờ hư hỏng kết cấu khác | Dừng sử dụng và cách ly dụng cụ để đánh giá | Mã nhận diện, mô tả sự cố và kiểm tra bởi người có chuyên môn |
| Vị trí mài không duy trì được đầu ra đạt yêu cầu sau các kiểm tra được phép | Xem xét thay đá hoặc đổi thông số | Hồ sơ quá trình có thể so sánh và lý do không đạt tiêu chí chấp nhận |
So sánh các phương án Nhấn để mở rộng
Còn trong giới hạn cho phép và sản phẩm đạt yêu cầu
- Quyết định trước mắt
- Tiếp tục theo kế hoạch theo dõi đã thiết lập
- Bằng chứng cần cho bước tiếp theo
- Số đo hiện tại, kiểm tra chất lượng và nhật ký vận hành
Khả năng cắt giảm nhưng chưa có bằng chứng hư hỏng kết cấu
- Quyết định trước mắt
- Tạm dừng và chẩn đoán trước khi quyết định thay
- Bằng chứng cần cho bước tiếp theo
- Tình trạng bề mặt, lượng dư đầu vào, tình trạng máy và phương án khắc phục được phép
Đã đạt giới hạn mòn hoặc khe hở áp dụng
- Quyết định trước mắt
- Ngừng sử dụng và thay theo quy định
- Bằng chứng cần cho bước tiếp theo
- Giới hạn được xác định, phương pháp đo và kết quả đã ghi
Có vết nứt, phần mài lỏng hoặc nghi ngờ hư hỏng kết cấu khác
- Quyết định trước mắt
- Dừng sử dụng và cách ly dụng cụ để đánh giá
- Bằng chứng cần cho bước tiếp theo
- Mã nhận diện, mô tả sự cố và kiểm tra bởi người có chuyên môn
Vị trí mài không duy trì được đầu ra đạt yêu cầu sau các kiểm tra được phép
- Quyết định trước mắt
- Xem xét thay đá hoặc đổi thông số
- Bằng chứng cần cho bước tiếp theo
- Hồ sơ quá trình có thể so sánh và lý do không đạt tiêu chí chấp nhận
Phân biệt mòn với tình trạng tạm thời mất khả năng cắt
Mòn là sự thay đổi của lớp làm việc hoặc hình học của lớp này trong quá trình sử dụng. Đá có thể mất vật liệu mà vẫn cắt đạt yêu cầu. Ngược lại, đá có thể còn nhiều vật liệu nhìn thấy được nhưng bề mặt làm việc đã mất hiệu quả. Hình thức bên ngoài, lượng vật liệu mài và hiệu suất cắt là những quan sát có liên quan, không phải các phép đo có thể thay thế cho nhau.
Bám phoi là tình trạng cặn của quá trình gia công che lấp mặt làm việc. Chai đá mô tả khả năng cắt kém do hạt mài bị cùn hoặc chưa nhô ra đủ. Trong hướng dẫn về bám phoi và chai đá mài , chúng tôi trình bày cách chẩn đoán vấn đề này. Hãy tham khảo khi câu hỏi chính là vì sao đá không còn cắt tốt, thay vì còn bao nhiêu vật liệu hữu dụng.
Trong một số trường hợp, phương pháp sửa bề mặt được phê duyệt có thể khôi phục mặt làm việc phù hợp, nhưng cũng tiêu hao hoặc thay đổi một phần bề mặt đó. Ghi riêng hoạt động này với sản xuất thông thường. Sửa bề mặt không kéo dài giới hạn mòn do nhà sản xuất quy định, không phục hồi vật liệu mài đã mất và không làm cho thân đá hư hỏng trở nên đủ điều kiện sử dụng.
Xác định giới hạn cho phép và kích thước đại diện cho giới hạn đó
Sử dụng bản vẽ và thông tin gá lắp
Yêu cầu kích thước lớp làm việc tối thiểu, giới hạn hình học hoặc tiêu chí ngừng sử dụng áp dụng cho sản phẩm. Xác nhận vị trí đo và bề mặt chuẩn. Nếu nhà cung cấp quy định nhiều giới hạn, ghi riêng từng giới hạn; đạt một tiêu chí không có nghĩa là được bỏ qua các tiêu chí khác.
Vành làm việc bằng mặt đầu và dải làm việc trên chu vi không nhất thiết mất kích thước hữu dụng theo cùng một hướng. Đường kính tổng thể, chiều cao làm việc theo trục, bề rộng dải và chiều sâu lớp mài còn lại mô tả các đặc điểm khác nhau. Không thay kích thước được chỉ định trong hướng dẫn bằng số đo đường kính ngoài chỉ vì dễ đo hơn.
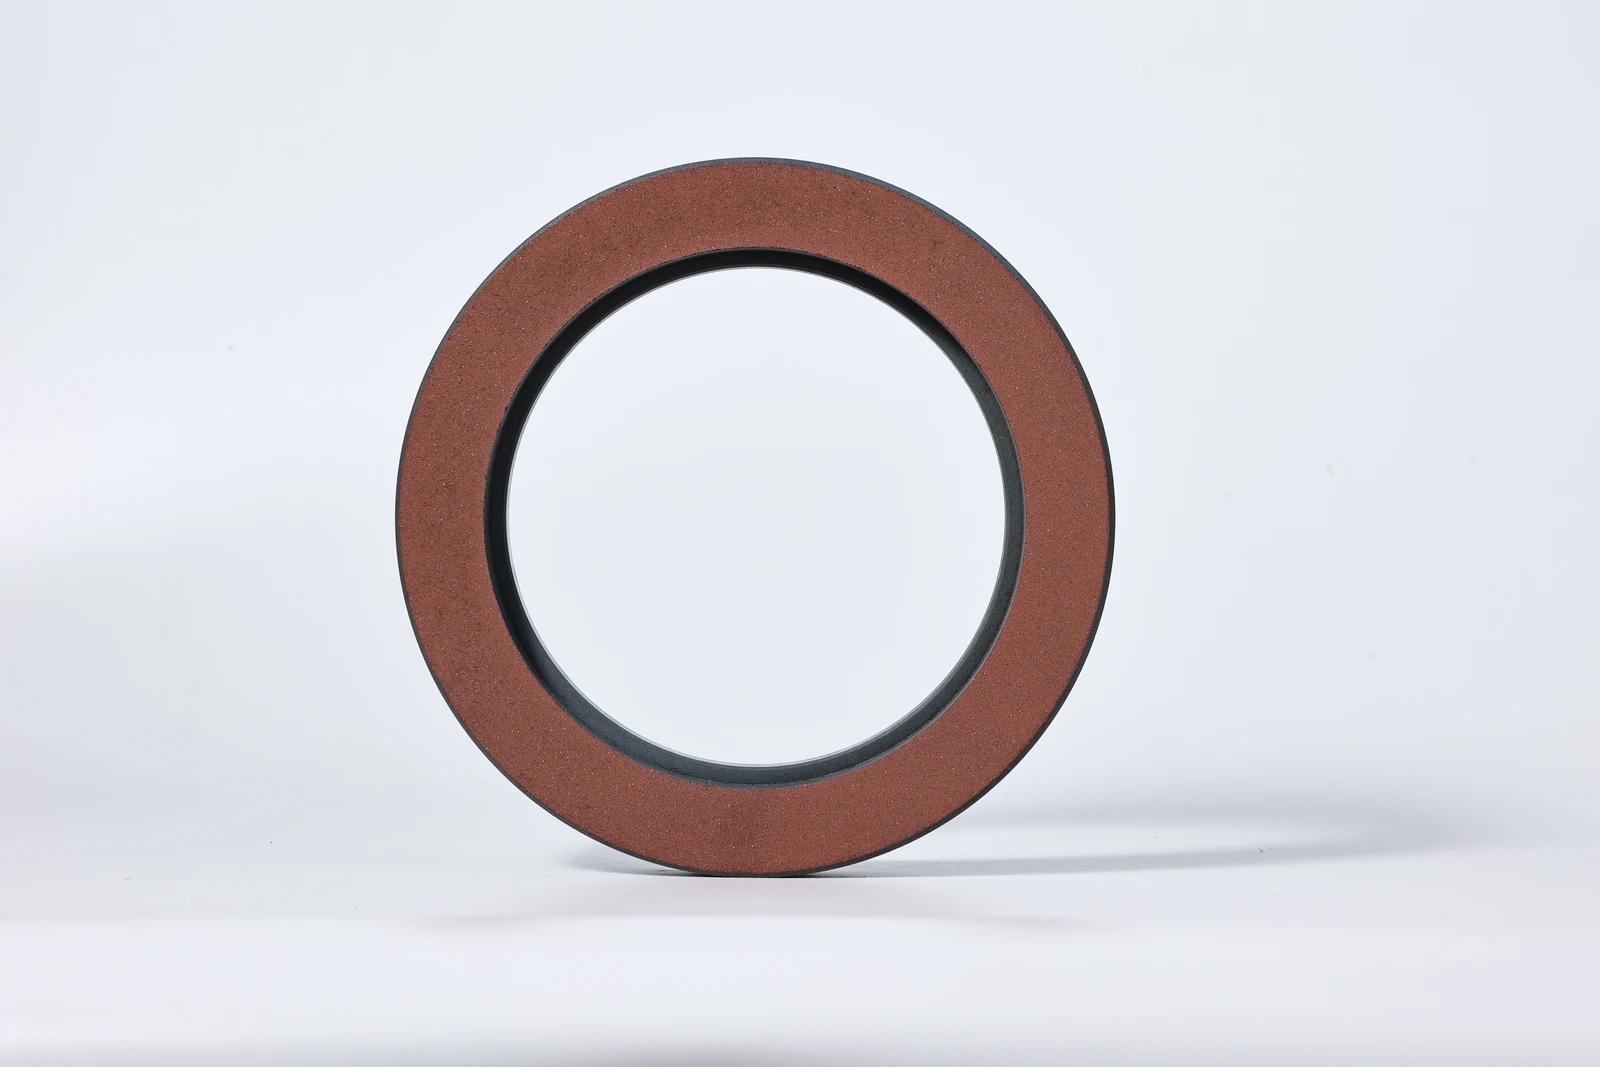
Ranh giới nhìn thấy giữa lớp mài và thân có thể giúp nhận diện kết cấu, nhưng không xác định được mức độ tiếp cận ranh giới đó khi vận hành an toàn. Vật liệu còn lại trong ảnh không phải là căn cứ cho phép tiếp tục sử dụng. Cần có bản vẽ hoặc hướng dẫn nhận diện được và gắn với mã đá cụ thể.
Tính đến khe hở máy và tình trạng gá lắp
Kiểm tra quan hệ được phê duyệt giữa mặt làm việc, bộ phận gá lắp, hành trình máy và phôi. Không dịch chuyển cơ cấu kẹp, sửa tấm chắn hoặc thay đổi bố trí gá lắp để dùng hết phần mài còn nhìn thấy. Nếu hình học quy định không còn cho phép tạo tiếp xúc đúng, vật liệu còn ở vị trí khác không phải lý do để tiếp tục vận hành.
Dừng khi nghi ngờ có vết nứt, phần mài bong tách, rung bất thường hoặc hư hỏng chi tiết lắp. Thực hiện quy trình cô lập máy trước khi kiểm tra. Hướng dẫn của Norton về đá mài hư hỏng cảnh báo không sử dụng đá hỏng và giải thích vì sao chỉ quan sát bên ngoài không thể loại trừ hư hỏng bên trong. Chuyển dụng cụ và máy cho nhân sự có chuyên môn phù hợp đánh giá.
Lập dữ liệu ban đầu trước khi đưa đá thay thế vào sản xuất
Ghi nhận dụng cụ và nhiệm vụ của nó
Gán cho mỗi đá một mã nhận diện luôn gắn với hồ sơ vị trí mài. Lưu mã sản phẩm của nhà cung cấp, dấu lô, kích thước, loại liên kết và ký hiệu cỡ hạt. Ghi cả vị trí trong trình tự và nhiệm vụ: bóc lượng dư, hiệu chỉnh kích thước hay hoàn thiện cạnh. Những dụng cụ trông giống nhau nhưng làm việc ở các vị trí khác nhau không tạo thành phép so sánh độ mòn tương đương.
Chuẩn bị lắp đặt cần xác nhận giao diện máy, điều kiện vận hành được phép và chiều hoặc hướng lắp yêu cầu. Giữ hồ sơ kiểm tra ban đầu và thiết lập cùng với đá. Nếu có bước chuẩn bị hoặc sửa bề mặt được phê duyệt trước sản xuất, cần phân biệt số đo khi nhận hàng với số đo lúc bắt đầu sản xuất.
Chọn phương pháp đo có thể lặp lại
Sử dụng vị trí đo và dụng cụ đo phù hợp với bản vẽ đá và quy trình bảo trì. Chỉ kiểm tra khi thiết bị đã ở trạng thái an toàn yêu cầu. Ghi chuẩn đo, hướng đo, đơn vị và dụng cụ; duy trì cùng cách thực hiện trong các lần kiểm tra sau. Số đo không thể lặp lại là cơ sở yếu để đánh giá xu hướng thay thế.
Khi quy trình yêu cầu đo nhiều vị trí quanh dải làm việc, lưu từng giá trị riêng. Một số trung bình có thể che khuất khu vực cục bộ đã chạm giới hạn. Đối chiếu số đo liên quan với tiêu chí quy định thay vì mặc định rằng giá trị trung bình quyết định khả năng sử dụng an toàn.
| Trường trong hồ sơ độ mòn | Nội dung cần ghi |
|---|---|
| Nhận diện đá | Mã sản phẩm, lô, liên kết, cỡ hạt và vị trí được giao |
| Tình trạng ban đầu | Số đo khi nhận hàng và khi bắt đầu sản xuất nếu khác nhau |
| Phương pháp đo | Đặc điểm đo, mặt chuẩn, vị trí, dụng cụ và đơn vị |
| Mức độ tham gia sản xuất | Lô vật liệu, chiều dày, chiều dài cạnh đã gia công và sản lượng đạt |
| Điều kiện vận hành | Thiết lập được phê duyệt, lượng dư đầu vào và chế độ ướt/khô |
| Can thiệp | Điều chỉnh, sửa bề mặt được phép, gián đoạn và thay đổi vị trí |
| Kết quả kiểm tra | Số đo hiện tại, tình trạng cạnh, khuyết tật và giới hạn áp dụng |
| Quyết định | Tiếp tục, điều tra, tạm giữ hoặc thay, kèm ngày và người chịu trách nhiệm |
So sánh các phương án Nhấn để mở rộng
Nhận diện đá
- Nội dung cần ghi
- Mã sản phẩm, lô, liên kết, cỡ hạt và vị trí được giao
Tình trạng ban đầu
- Nội dung cần ghi
- Số đo khi nhận hàng và khi bắt đầu sản xuất nếu khác nhau
Phương pháp đo
- Nội dung cần ghi
- Đặc điểm đo, mặt chuẩn, vị trí, dụng cụ và đơn vị
Mức độ tham gia sản xuất
- Nội dung cần ghi
- Lô vật liệu, chiều dày, chiều dài cạnh đã gia công và sản lượng đạt
Điều kiện vận hành
- Nội dung cần ghi
- Thiết lập được phê duyệt, lượng dư đầu vào và chế độ ướt/khô
Can thiệp
- Nội dung cần ghi
- Điều chỉnh, sửa bề mặt được phép, gián đoạn và thay đổi vị trí
Kết quả kiểm tra
- Nội dung cần ghi
- Số đo hiện tại, tình trạng cạnh, khuyết tật và giới hạn áp dụng
Quyết định
- Nội dung cần ghi
- Tiếp tục, điều tra, tạm giữ hoặc thay, kèm ngày và người chịu trách nhiệm
Đọc xu hướng mòn cùng với chất lượng cạnh
Tách hiệu suất từng vị trí khỏi kết quả thành phẩm
Vị trí mài thô và vị trí hoàn thiện có nhiệm vụ nghiệm thu khác nhau. Ghi tình trạng đầu ra yêu cầu cho đúng vị trí đang đánh giá. Sau đó kiểm tra kích thước cuối và hình thức cạnh theo quy trình chất lượng thông thường. Cạnh thành phẩm tốt có thể che giấu lượng công việc bổ sung đang chuyển sang đá phía sau.
Ví dụ, nếu một vị trí hiệu chỉnh kích thước dần để lại nhiều lượng dư hơn, vị trí tiếp theo vẫn có thể tạo ra sản phẩm đạt nhưng phải tiêu hao nhiều lớp làm việc hơn. So sánh cạnh đầu vào và đầu ra tại vị trí bị ảnh hưởng trước khi kết luận rằng cả bộ đá đang mòn bình thường.
So sánh các khoảng vận hành tương đương
Gắn vật liệu, chiều dày, lượng dư và nhiệm vụ vị trí với từng khoảng theo dõi mòn. Số giờ trên máy bao gồm các mức tải khác nhau và có thể cả thời gian chạy không tải. Số mét gia công chỉ có ý nghĩa hơn khi mức tiếp xúc với vật liệu và công việc đủ tương đồng. Ghi lại thay đổi thay vì gộp thành một con số tuổi thọ không có giải thích.
Cũng cần phân biệt mòn trong sản xuất với vật liệu mất đi do sửa bề mặt được phê duyệt. Nếu cộng chung, phải ghi rõ ý nghĩa của tổng số. Đá cần can thiệp thường xuyên có thể chưa phù hợp với ứng dụng dù kích thước đo vẫn nằm trong phạm vi cho phép.
Phản ứng với thay đổi của quy luật mòn
Mòn không đều, tiêu hao thay đổi đột ngột hoặc chất lượng liên tục lệch cần được điều tra về tiếp xúc, căn chỉnh, vật liệu đầu vào và điều kiện quá trình. Tự các quan sát này không xác định được một nguyên nhân duy nhất. Dùng diễn biến theo thời gian để định hướng kiểm tra và tránh đổi nhiều yếu tố cùng lúc.
Nhóm bảo trì và sản xuất chịu trách nhiệm cần đặt khoảng kiểm tra dựa trên hướng dẫn nhà sản xuất và xu hướng quan sát được. Xem lại kế hoạch sau sự kiện bất thường hoặc thay đổi quá trình. Dự báo sản lượng còn có thể gia công chỉ là ước tính để lập kế hoạch; đó không phải quyền vận hành vượt giới hạn hoặc bỏ qua khuyết tật mới.
Quyết định sửa bề mặt, thay đá hay xem lại thông số
Nếu đá nguyên vẹn, còn trong giới hạn cho phép và phù hợp với công việc, có thể xem xét quy trình sửa bề mặt được phê duyệt cho vấn đề bề mặt đã chẩn đoán. Xác định kết quả mong đợi trước khi thực hiện, đo lại theo yêu cầu và xác nhận đầu ra của vị trí trước khi trở lại sản xuất bình thường.
Nếu đã đạt giới hạn áp dụng, việc thay thế phải tuân theo tiêu chí đó dù đá vẫn có cảm giác sắc. Nếu chất lượng vẫn không đạt sau các kiểm tra quá trình được phép, xem xét dùng đá mới cùng thông số hay cần một thông số khác cho ứng dụng. Ghi rõ sự khác biệt giữa hai quyết định này.
Thay liên kết, cỡ hạt hoặc hình học làm việc là thêm một biến mới vào quá trình, không phải thay thế trung tính. Sử dụng bài so sánh đá mài vuông cạnh liên kết kim loại và liên kết nhựa để định hướng trao đổi về ứng dụng. Xác nhận tính phù hợp với nhà cung cấp và đánh giá cấu hình thay đổi trong điều kiện đã thống nhất.
Thay đá và cho phép vị trí mài trở lại sản xuất có kiểm soát
Trước khi tháo, ghi tình trạng cuối của đá cũ và lý do ngừng sử dụng. Giữ dấu nhận diện trên dụng cụ nghi hư hỏng và tách khỏi hàng có thể dùng. Nếu sự cố ảnh hưởng đến máy, hoàn tất kiểm tra và khắc phục cần thiết trước khi lắp đá thay thế. Chỉ lắp đá mới không sửa được bộ phận gá lắp hỏng.
Đối chiếu đá thay thế với thông số đặt mua: mã nhận diện, kích thước, lỗ và bố trí bắt giữ, liên kết, cỡ hạt, chế độ dự kiến và điều kiện vận hành cho phép. Kiểm tra tình trạng đá và chuẩn bị bề mặt lắp theo hướng dẫn thiết bị. Tránh nhầm đá hoàn thiện với đá bóc lượng dư chỉ vì cả hai đều lắp vừa.
Sau khi lắp và kiểm tra khởi động theo quy trình được phép, đánh giá những sản phẩm đầu tiên theo yêu cầu của vị trí và của thành phẩm. Ghi kích thước, hình thức cạnh và mọi điều chỉnh thiết lập. Cho phép sản xuất bình thường theo quy trình phê duyệt đã có, rồi bắt đầu hồ sơ độ mòn của đá mới.
Giữ hồ sơ cũ ngay cả khi thay đá giúp khôi phục đầu ra tức thì. Hồ sơ này cung cấp bằng chứng cho lần xem xét bảo trì tiếp theo và giúp nhận diện tình trạng tái diễn. Ghi rõ đá cũ đã đạt giới hạn bình thường, bị hư hỏng, mất hiệu suất chấp nhận được hay được tháo vì một lý do khác đã ghi nhận.
Lập kế hoạch đá dự phòng và kiểm tra đầu vào
Đặt mua theo thông số đã xác định
Ảnh giúp nhà cung cấp nhận diện nhóm dụng cụ, nhưng không xác định đáng tin cậy mọi kích thước lắp, loại liên kết hay điều kiện vận hành được phép. Gửi thông số bằng văn bản và thông tin máy. Đối chiếu đá mài vuông cạnh liên kết kim loại dạng liên tục và đá mài cạnh liên kết nhựa với ứng dụng đó thay vì chỉ đặt hàng theo hình thức.
Khi thử nghiệm tại nhà máy một phương án thay thế đề xuất, thống nhất vật liệu, công việc, phương pháp nghiệm thu và thông tin cần báo cáo. Thử nghiệm ban đầu có thể chứng minh khả năng lắp phù hợp và kết quả cạnh quan sát được. So sánh trọn tuổi thọ còn cần tình trạng kết thúc được ghi nhận và sản lượng tích lũy đến thời điểm đó.
Bảo vệ đá thay thế trước khi đưa lên máy
Dùng kiểm tra trước giao hàng và khi nhận hàng để xác nhận mã nhận diện, số lượng, tình trạng nhìn thấy và thông số đã thống nhất. Liên kết nhãn bao bì với hồ sơ tồn kho. Tách hàng hỏng hoặc không rõ nhận diện khỏi hàng đã được phép sử dụng, và làm rõ sai lệch trước khi lắp.
Hướng dẫn của Norton về xử lý và bảo quản đá mài khuyến nghị thao tác cẩn thận và giữ bao bì bảo vệ nguyên bản cho dụng cụ siêu mài. Tuân thủ hướng dẫn bảo quản riêng của sản phẩm, đỡ dụng cụ đúng cách và bảo vệ mặt làm việc cùng chi tiết lắp. Không áp dụng quy tắc thời hạn lưu kho của một sản phẩm mài khác cho mọi đá kim cương liên kết nhựa.
So sánh kinh tế thay thế theo sản lượng đạt yêu cầu
Với đánh giá đã hoàn tất, so sánh chi phí của đá hoặc bộ đá được xác định với sản lượng đạt trong cùng thời gian sử dụng. Nêu rõ sản lượng là số sản phẩm đạt hay số mét cạnh đạt. Nếu chỉ đánh giá một đá, không mặc nhiên phân bổ chi phí cả bộ cho đá đó.
Chi phí đá trên mỗi mét cạnh đạt = chi phí đá hoặc bộ đá được đánh giá ÷ số mét cạnh đạt trong tuổi thọ sử dụng đã ghi nhận.
Chỉ số này phản ánh tiêu hao dụng cụ, không bao gồm mọi chi phí sản xuất. Xem riêng gia công lại, phế phẩm, thời gian can thiệp và tổn thất đổi đá theo phương pháp kế toán của doanh nghiệp. Nếu thử nghiệm dừng khi đá vẫn còn dùng được, báo cáo sản lượng quan sát được và độ mòn hiện tại. Tính toàn bộ giá mua vào sản lượng một phần đó không xác định được chi phí cuối cùng cho trọn tuổi thọ.
Câu hỏi thường gặp
Đá mài vuông cạnh đã hết tuổi thọ khi không còn cắt tốt phải không?
Không nhất thiết. Cặn bám, hạt mài cùn, tiếp xúc không đúng hoặc vật liệu đầu vào thay đổi có thể làm giảm khả năng cắt. Dừng và điều tra theo quy trình được phê duyệt. Đánh giá khả năng sử dụng còn lại dựa trên giới hạn của đúng dụng cụ, tình trạng kết cấu và hiệu suất yêu cầu tại vị trí mài.
Cần còn lại bao nhiêu vật liệu mài trước khi thay?
Sử dụng giới hạn và phương pháp đo dành cho đúng đá và bố trí máy. Một chiều dày còn lại, tỷ lệ phần trăm hoặc đường kính ngoài chung không phù hợp cho mọi kết cấu. Xác nhận đặc điểm cần đo và mặt chuẩn trước khi diễn giải số đo.
Sửa sắc có kéo dài giới hạn mòn cho phép không?
Không. Sửa bề mặt được phê duyệt có thể cải thiện mặt làm việc phù hợp, nhưng không phục hồi vật liệu đã tiêu hao hay thay đổi giới hạn của nhà sản xuất. Ghi hoạt động sửa vào hồ sơ độ mòn và kiểm tra lại các tiêu chí áp dụng trước khi đưa dụng cụ trở lại sử dụng.
Có nên thay đồng thời tất cả đá trên dây chuyền không?
Tuân thủ yêu cầu của nhà cung cấp dây chuyền và dụng cụ. Các vị trí có thể có vai trò và lịch sử mòn khác nhau, trong khi một số bố trí yêu cầu dụng cụ đồng bộ hoặc thay có phối hợp. Xem xét trình tự và yêu cầu lắp trước khi thay một đá hay cả bộ.
Thời gian gắn trên trục lâu hơn có đồng nghĩa với giá trị tốt hơn không?
Không. So sánh sản lượng đạt trong điều kiện được ghi nhận, cùng nhu cầu can thiệp, gia công lại và đổi đá. Giờ chạy không tải và sản phẩm không đạt không chứng minh tuổi thọ hữu ích. Tách thử nghiệm chưa kết thúc khỏi so sánh đã hoàn tất trọn tuổi thọ.
Thông tin nào giúp nhà cung cấp báo giá đá thay thế?
Cung cấp vật liệu và chiều dày, máy và vị trí, mã nhận diện và kích thước đá hiện tại, liên kết và cỡ hạt, chế độ ướt/khô và số lượng. Bổ sung lý do thay, tình trạng cạnh yêu cầu, bản vẽ liên quan cùng xu hướng độ mòn hoặc chất lượng đã ghi nhận.
Kết luận: Giữ quyết định thay thế có thể truy xuất
Hồ sơ độ mòn hữu ích liên kết đúng phép đo vật lý với công việc thực tế của đá và sản lượng đạt. Xác định giới hạn trước sản xuất, đo nhất quán và thể hiện rõ thay đổi quá trình. Xem hư hỏng, mất chất lượng và tiêu hao bình thường là các lý do ngừng sử dụng khác nhau.
Cách làm này giúp giải thích thời điểm thay giữa sản xuất, bảo trì và mua hàng rõ ràng hơn. Đồng thời, cuộc trao đổi tiếp theo với nhà cung cấp có điểm bắt đầu cụ thể: đá nào, công việc nào, kết quả đã quan sát và yêu cầu mà đá thay thế phải đáp ứng.