Trong hướng dẫn này 7 mục
Bắt đầu từ tấm và hướng dẫn gia công
Với đá quartz nhân tạo, chọn lưỡi cắt phù hợp với đúng vật liệu tấm và máy, bảo đảm làm mát và kê đỡ theo yêu cầu, đồng thời tuân thủ quy trình của nhà sản xuất tấm. Đặt tốc độ tiến dao và tốc độ quay theo hướng dẫn được phê duyệt của dụng cụ và máy. Cắt thử để xác nhận chất lượng cạnh trước khi đưa tấm có giá trị vào sản xuất.
Xem cả hệ thống, không chỉ lưỡi
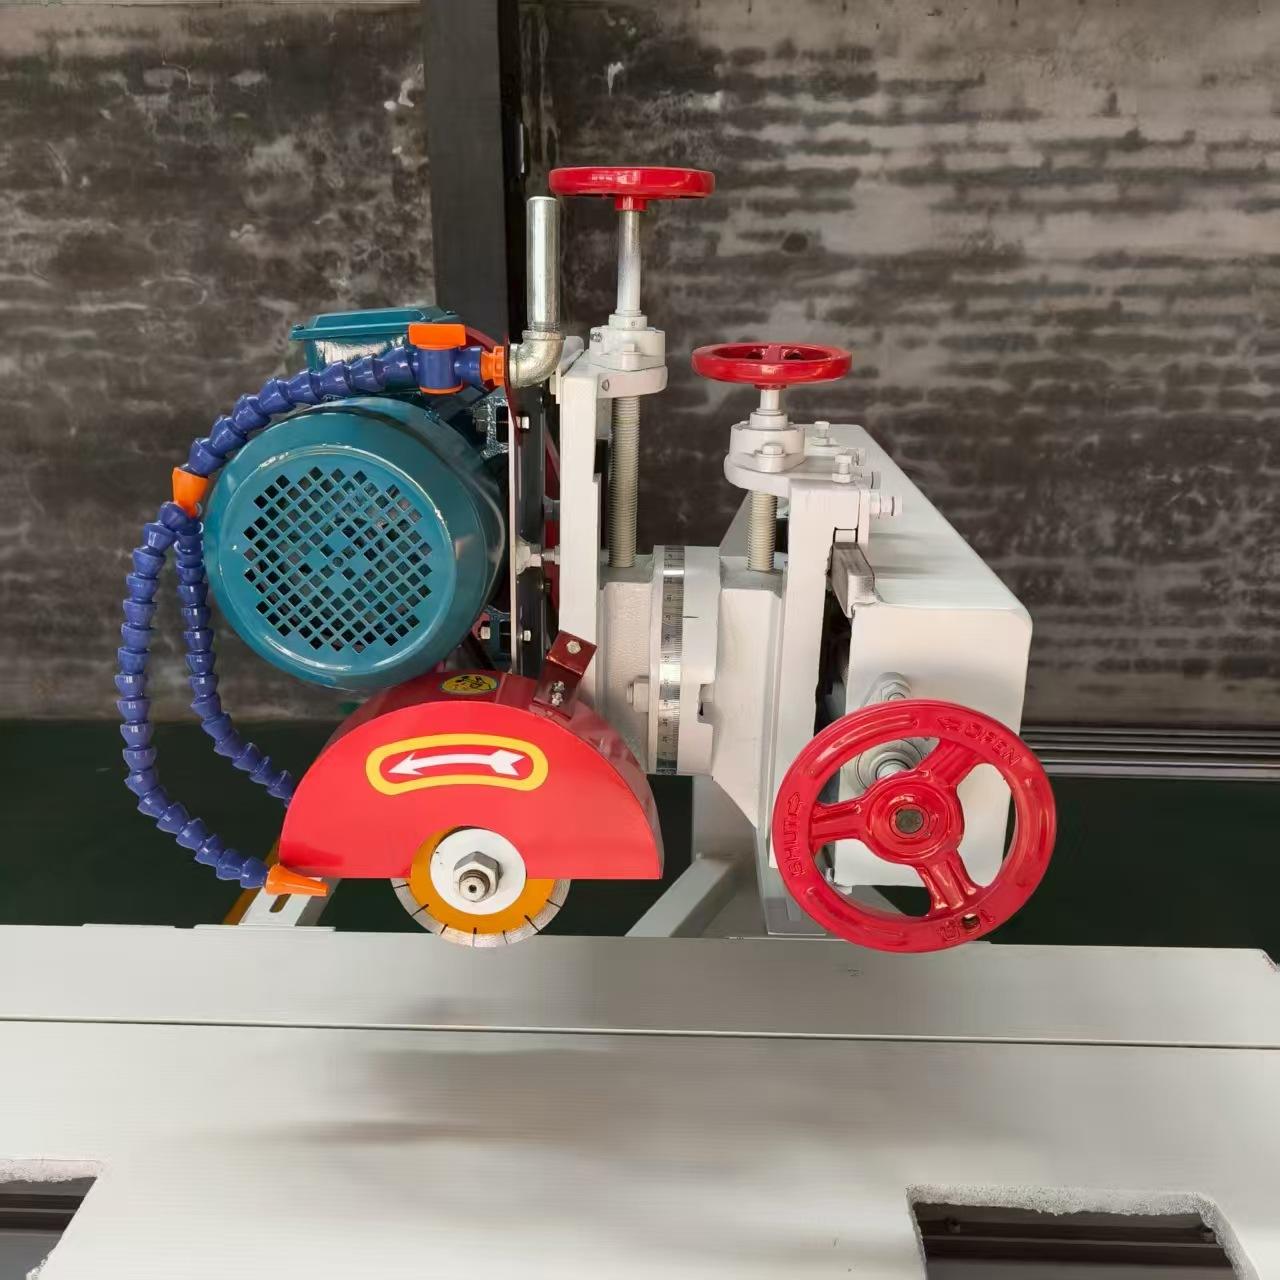
01Kiểm tra đầu cắt
Chụp che chắn, đầu cấp nước và khu vực gá để nhà cung cấp hiểu thiết lập.
02Theo dõi nước đến vị trí cắt
Kiểm tra hướng vòi, dòng nước liên tục, bộ lọc và việc thoát bùn.
Xác định đúng sản phẩm quartz
Quartz nhân tạo, quartzite tự nhiên và đá vi tinh thể là các vật liệu khác nhau. Ghi thương hiệu hoặc tên sản phẩm, độ dày, lớp lưng và bề mặt. Nêu nguyên công: cắt thẳng, dải hẹp, khoét lỗ hoặc cắt vát có thể cần chuẩn bị khác nhau.
Xin hướng dẫn gia công hiện hành của đúng sản phẩm. Không lấy tốc độ tiến dao của tấm khác chỉ vì cùng được bán dưới tên quartz. Thiết lập máy hiện tại vẫn cần kiểm tra khi vật liệu hoặc độ dày thay đổi.
Chuẩn bị kê đỡ, làm mát và đường cắt
Đỡ cả tấm và phần cắt rời để chúng không dịch chuyển hoặc kẹp lưỡi. Kiểm tra bàn và vị trí thoát cắt. Tuân thủ hướng dẫn của nhà sản xuất tấm về lỗ mở, góc, chiều sâu mỗi lượt và thứ tự cắt.
Kiểm tra cấp nước, vị trí vòi và thoát bùn ở đầu cắt. Bơm chạy chưa đủ nếu nước không đến vùng làm việc hoặc lọc bị tắc. Lưỡi, che chắn và hệ điện phải nằm trong cấu hình cắt ướt được máy cho phép.
Gia công đá nhân tạo có thể tạo bụi silica tinh thể hô hấp. Áp dụng biện pháp kiểm soát phơi nhiễm tại cơ sở và tuân thủ các yêu cầu hiện hành. Hướng dẫn làm việc an toàn của NIOSH đề cập đến dùng nước hạn chế bụi, thông gió và bảo trì hệ thống kiểm soát.
Kiểm tra cạnh trước khi thay lưỡi
Vị trí hư hại giúp xác định nơi kiểm tra trước. Chụp mặt trên và dưới tại đầu vào, giữa và đầu ra, có thước tỷ lệ cạnh bên.
Vị trí mẻ là một dấu hiệu hữu ích
01Dọc cạnh
So sánh hai mặt; kiểm tra lưỡi, độ ổn định máy, kê đỡ và tiến dao được phép.
02Tại đầu ra
Quan sát chuyển động của phần cắt rời và tình trạng thiếu kê đỡ ở cuối lượt cắt.
| Kết quả quan sát | Kiểm tra trước | Hướng xử lý có thể phù hợp |
|---|---|---|
| Mẻ nhỏ dọc toàn bộ đường cắt | Độ đảo, tình trạng vành, tiến dao, kê đỡ | Khôi phục ổn định cơ khí, xác nhận thông số lưỡi rồi thử tiến dao trong giới hạn được phép |
| Vỡ mẻ lớn ở đầu ra | Chuyển động phần cắt rời, kê đỡ bàn và cách thoát cắt | Cải thiện kê đỡ và xác nhận phương pháp hoàn tất đường cắt do nhà sản xuất tấm khuyến nghị |
| Vết cháy hoặc mùi | Cấp nước, chai bề mặt, lực ép, RPM | Khôi phục làm mát, xác nhận tốc độ và kiểm tra phân đoạn |
| Đường cắt lệch | Thân lưỡi bị uốn, mặt bích, căn chỉnh, tiến dao | Kiểm tra gá và độ cứng vững máy trước khi thay lưỡi |
| Cắt chậm dần | Chai bề mặt, bùn, vòi nước, chất liên kết không phù hợp | Làm sạch hệ thống, kiểm tra phân đoạn và xem lại công thức nếu lỗi tái diễn |
| Phân đoạn có tuổi thọ ngắn bất thường | Tính mài mòn của vật liệu, tiến dao, làm mát, chất liên kết | So sánh dữ liệu mòn có kiểm soát và đánh giá thông số khác |
So sánh các phương án Nhấn để mở rộng
Mẻ nhỏ dọc toàn bộ đường cắt
- Kiểm tra trước
- Độ đảo, tình trạng vành, tiến dao, kê đỡ
- Hướng xử lý có thể phù hợp
- Khôi phục ổn định cơ khí, xác nhận thông số lưỡi rồi thử tiến dao trong giới hạn được phép
Vỡ mẻ lớn ở đầu ra
- Kiểm tra trước
- Chuyển động phần cắt rời, kê đỡ bàn và cách thoát cắt
- Hướng xử lý có thể phù hợp
- Cải thiện kê đỡ và xác nhận phương pháp hoàn tất đường cắt do nhà sản xuất tấm khuyến nghị
Vết cháy hoặc mùi
- Kiểm tra trước
- Cấp nước, chai bề mặt, lực ép, RPM
- Hướng xử lý có thể phù hợp
- Khôi phục làm mát, xác nhận tốc độ và kiểm tra phân đoạn
Đường cắt lệch
- Kiểm tra trước
- Thân lưỡi bị uốn, mặt bích, căn chỉnh, tiến dao
- Hướng xử lý có thể phù hợp
- Kiểm tra gá và độ cứng vững máy trước khi thay lưỡi
Cắt chậm dần
- Kiểm tra trước
- Chai bề mặt, bùn, vòi nước, chất liên kết không phù hợp
- Hướng xử lý có thể phù hợp
- Làm sạch hệ thống, kiểm tra phân đoạn và xem lại công thức nếu lỗi tái diễn
Phân đoạn có tuổi thọ ngắn bất thường
- Kiểm tra trước
- Tính mài mòn của vật liệu, tiến dao, làm mát, chất liên kết
- Hướng xử lý có thể phù hợp
- So sánh dữ liệu mòn có kiểm soát và đánh giá thông số khác
Dùng các dấu hiệu trên làm điểm bắt đầu kiểm tra. Ngừng sử dụng lưỡi nếu có vết nứt, phân đoạn lỏng hoặc biến dạng. Không cố khôi phục khả năng cắt bằng cách ép tiến dao.
Đối chiếu lưỡi với máy
Dòng quartz có đường kính 300, 350 và 400 mm. Mở bảng thông số để so sánh phần cắt, rồi xác nhận lỗ trục, mặt bích và điều kiện vận hành của máy.
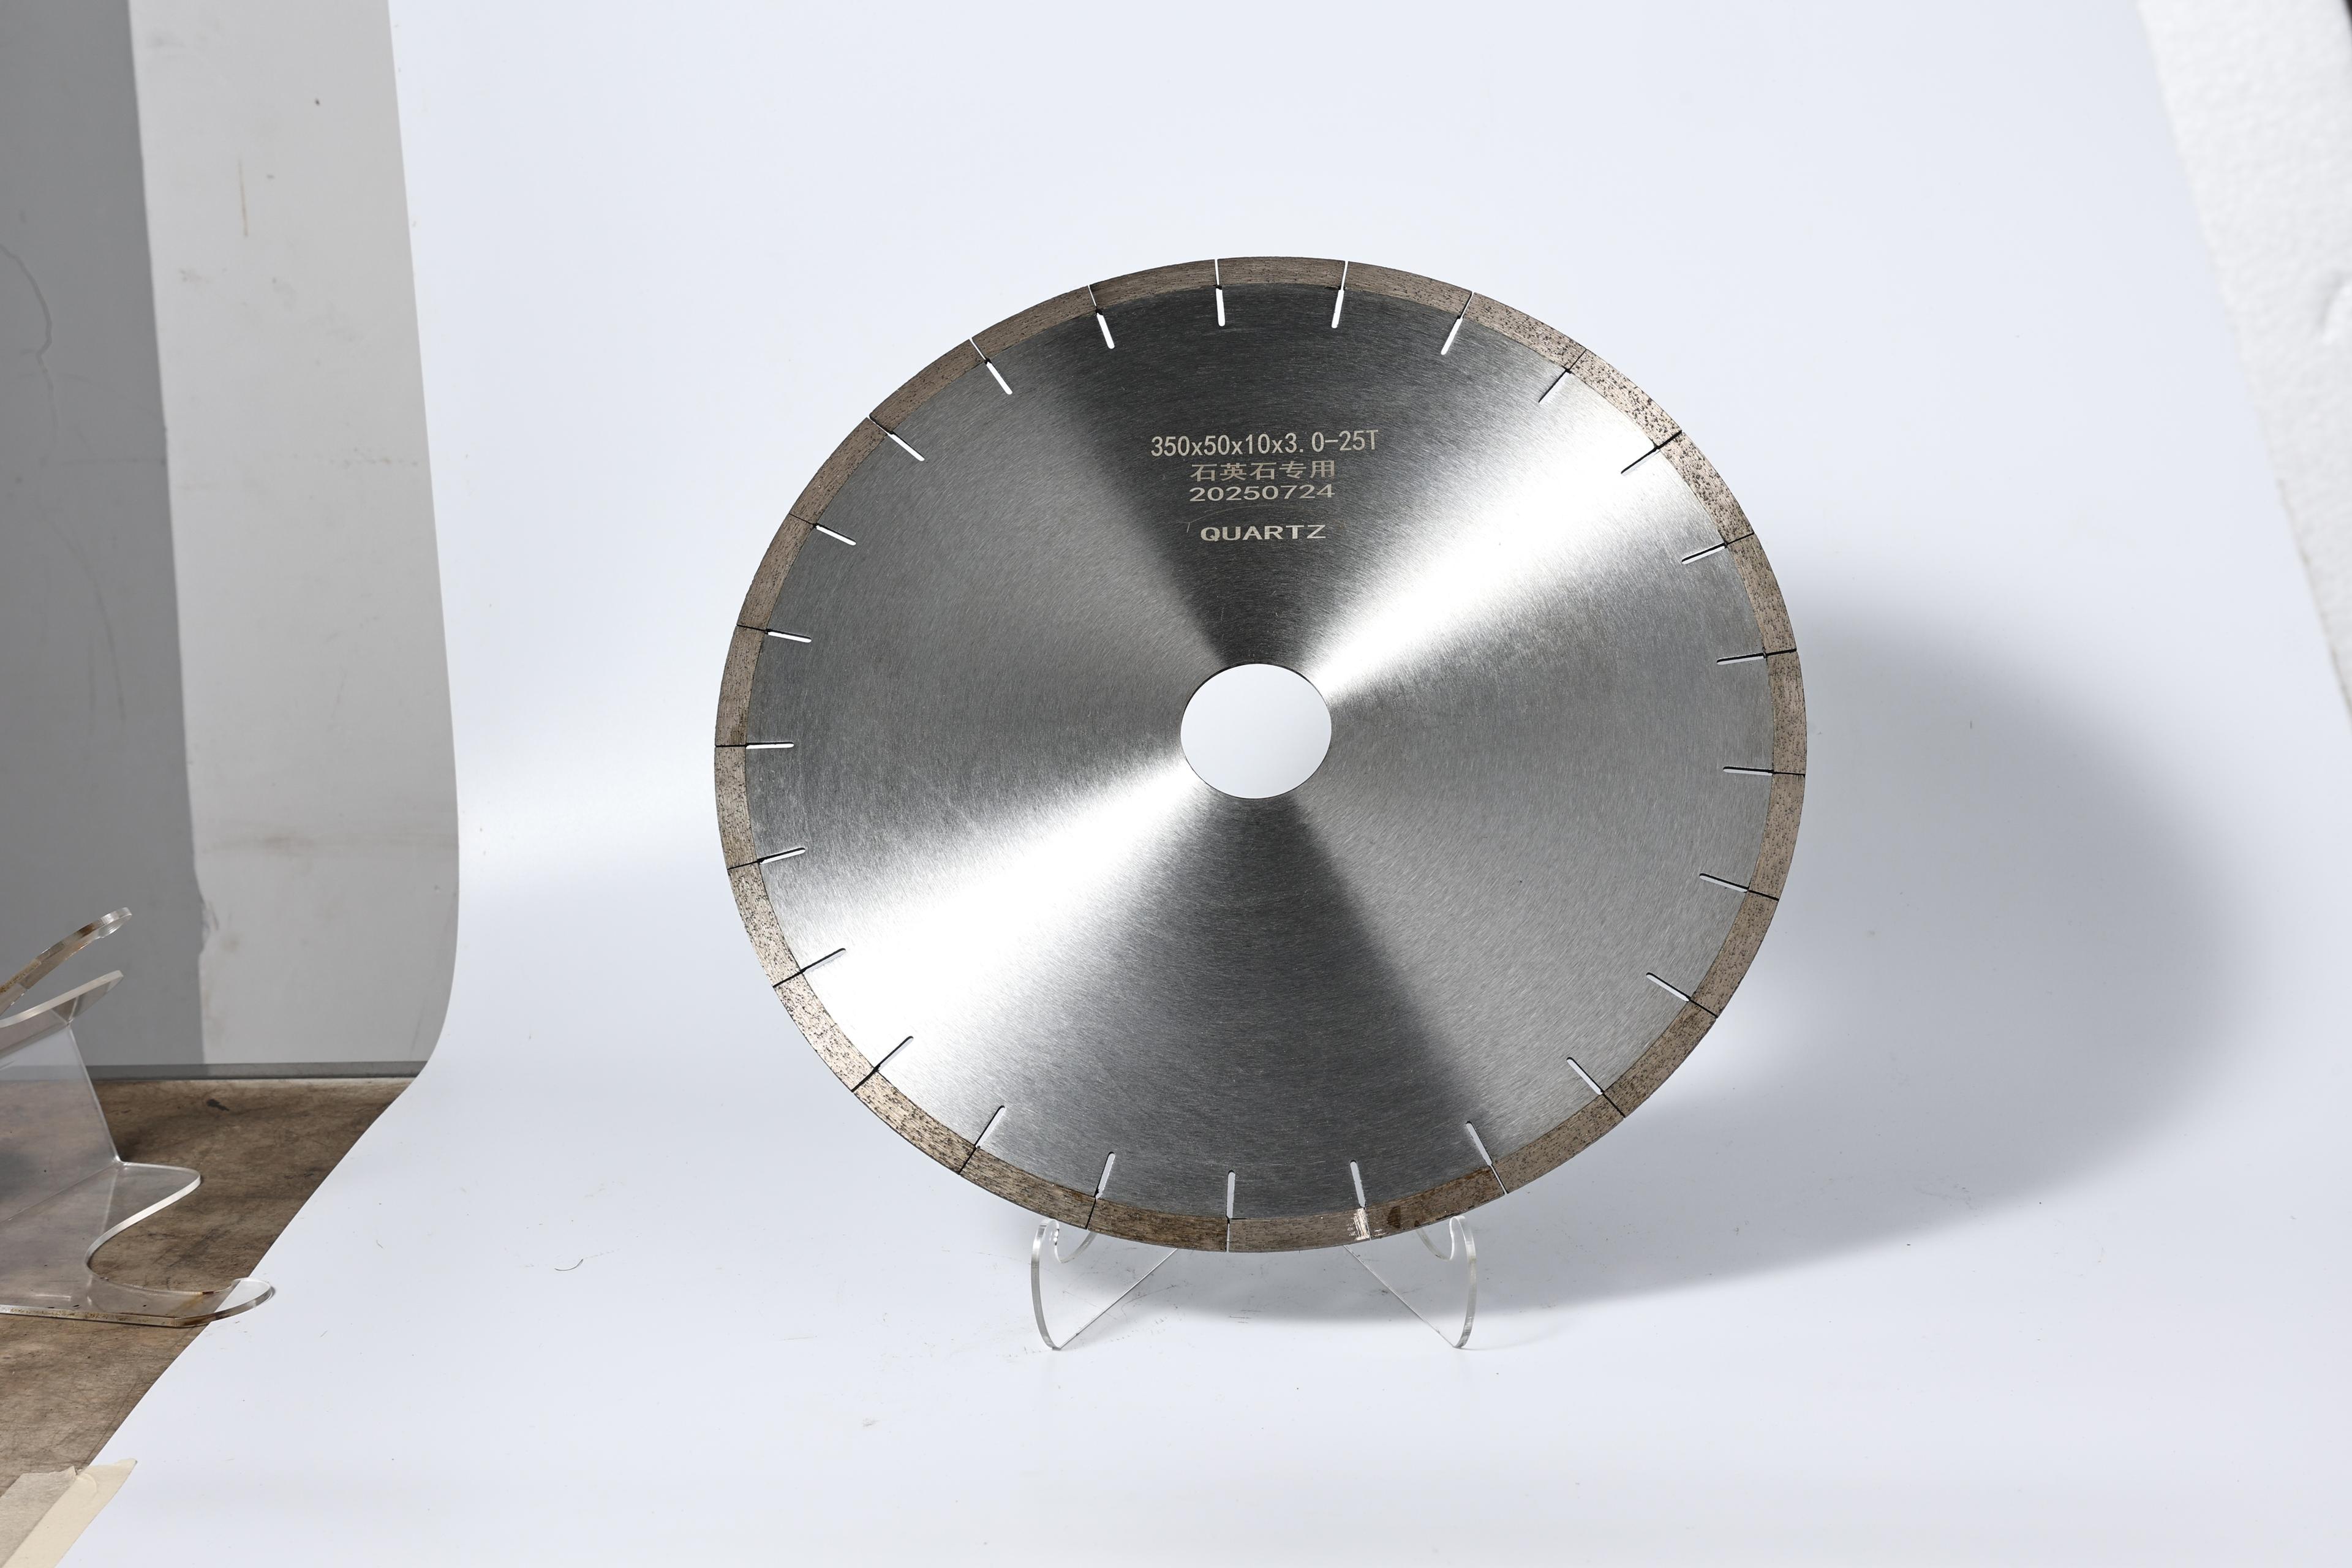
Lưỡi cắt đá thạch anh
Chọn theo thành phần thực của tấm đá, không dựa vào màu sắc hoặc tên thương mại. Dòng thạch anh dành cho đá thạch anh và tấm nhân tạo; cần xác định riêng vật liệu nano hoặc vi tinh trước khi so sánh lưỡi.
Xem thông sốĐường kính 350 mm phù hợp mới chỉ xác nhận một kích thước. Nếu lỗ trục, bộ gá hoặc giới hạn tốc độ khác, lưỡi chưa thể lắp. Xem thêm hướng dẫn tương thích máy.
Tạo phép so sánh đầu tiên có ý nghĩa
Chọn phần thừa đại diện của đúng lô tấm. Ghi mã lưỡi, độ dày vật liệu, thông số máy, làm mát và kê đỡ. Thống nhất cạnh đạt yêu cầu trước khi so sánh thời gian hoặc giá.
Giữ mẫu đầu tiên đạt yêu cầu làm chuẩn. Khi chất lượng giảm, so sánh thiết lập hiện tại với bản ghi và ghi thay đổi về tấm, dụng cụ hoặc nước. Gửi các thông tin đó cùng ảnh toàn cạnh và cận cảnh khi cần hỗ trợ.
Câu hỏi thường gặp
Quartz nhân tạo có giống quartzite không?
Không. Quartz nhân tạo là tấm sản xuất từ vật liệu khoáng và chất kết dính. Quartzite là đá tự nhiên, vì vậy cần phân biệt rõ hai loại trong yêu cầu chọn lưỡi.
Kiểu vành nào ít làm mẻ quartz nhân tạo nhất?
Không có kiểu vành phù hợp mọi trường hợp. Cấu hình ưu tiên chất lượng cạnh vẫn phải khớp thành phần tấm, độ dày, công suất máy, làm mát và yêu cầu cạnh.
Vì sao lưỡi cắt quartz bị cháy?
Có thể do thiếu làm mát, chai bề mặt, lực ép quá lớn, RPM sai, cắt không ổn định hoặc thông số lưỡi không phù hợp.
Một lưỡi có cắt được quartz nhân tạo và quartzite không?
Có thể có lưỡi đa vật liệu, nhưng hai loại có đặc tính khác nhau. Công việc sản lượng lớn hoặc yêu cầu cạnh cao cần đánh giá riêng.